Konya merkezli · 81 ilde lazer kesim makinesi teknik servisi

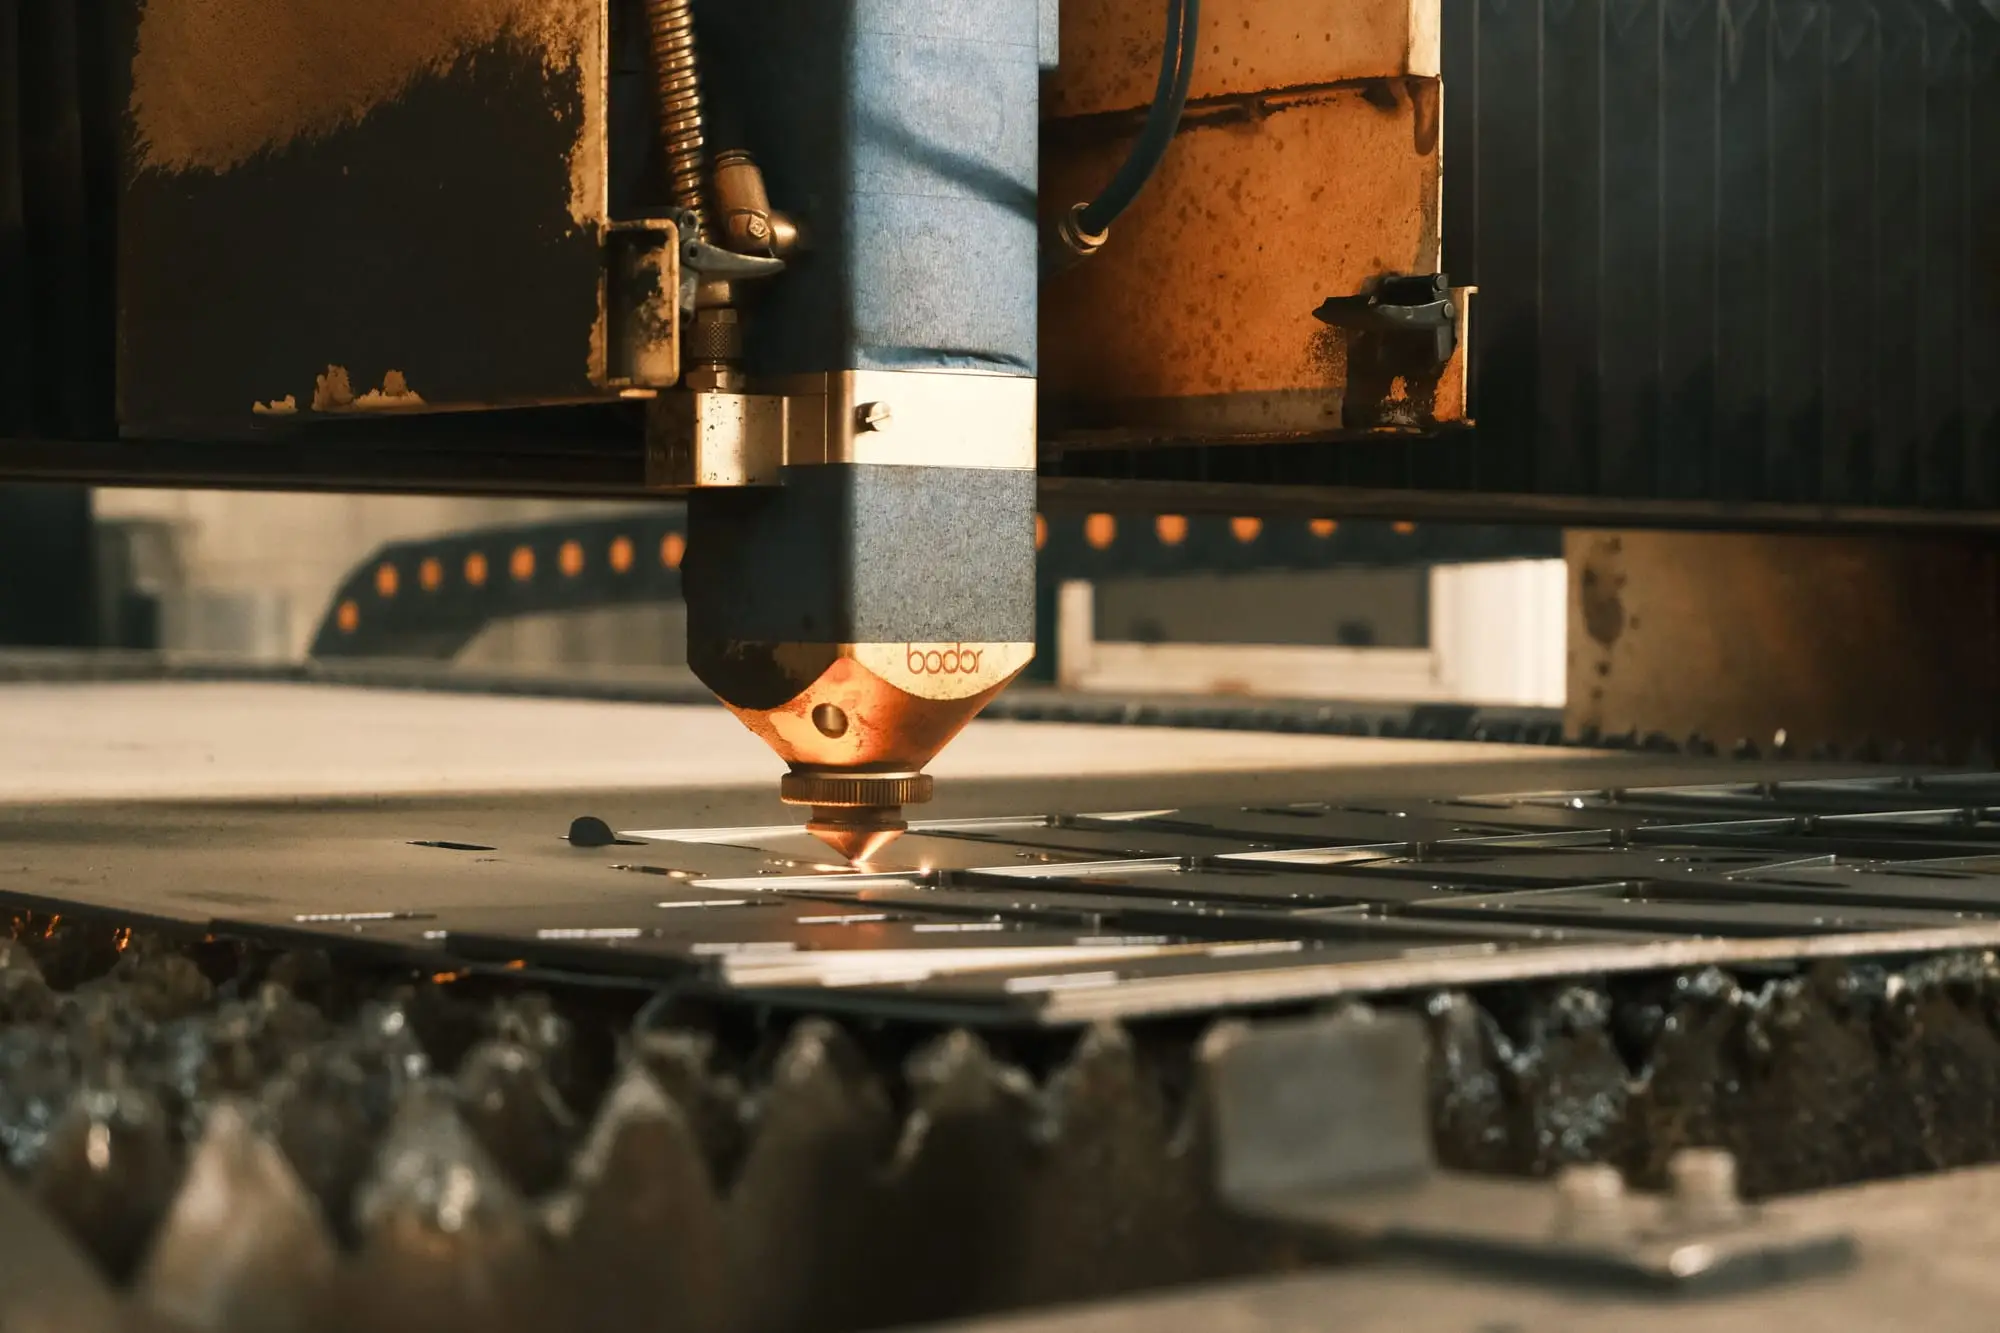
Sac üzerinde kesim yapan lazer kafasının bakır nozulu, yakın çekim

Arıza bulucu

Lazer Kesim Makinesi Arıza Rehberi

En sık karşılaşılan 12 arızanın olası nedenleri, operatörün güvenle yapabileceği ilk kontroller ve servis gerektiren durumlar.

01

Makine sacı kesmiyor ya da delmiyor

Kesimin alta geçmemesi veya delme aşamasında takılma; çoğunlukla optik kirlilik, odak kayması, gaz ya da düşen lazer gücüyle ilgilidir.

Olası nedenler

  • Kirli, çizik veya yanık koruma camı
  • Odak konumunun kayması ya da yanlış odak ayarı
  • Hasarlı, yanlış çaplı veya gevşek nozul
  • Yetersiz gaz basıncı ya da düşük gaz saflığı
  • Malzemeye ve kalınlığa uygun olmayan kesim parametresi
  • Lazer kaynağında güç kaybı (modül veya güç kaynağı kaynaklı)

İlk kontroller

  • Koruma camını çıkarıp ışığa tutarak leke, yanık ve çizik kontrol edin; gerekirse değiştirin.
  • Nozul ağzını kontrol edin, doğru tip ve çapta olduğundan emin olun.
  • Gaz tüpü veya tank basıncını ve regülatör değerini kontrol edin.
  • Kontrol yazılımında doğru malzeme ve kalınlık parametresinin seçili olduğunu doğrulayın.
02

Kesim kenarında çapak ve pürüz oluşuyor

Alt kenarda yapışan cüruf ya da pürüzlü kesim yüzeyi; hız-güç dengesi, odak, gaz ve nozul durumunun birlikte değerlendirilmesini gerektirir.

Olası nedenler

  • Kesim hızının malzemeye göre fazla ya da az olması
  • Odak konumunun malzemeye uygun olmaması
  • Gaz basıncının düşük veya gaz saflığının yetersiz olması
  • Nozulun merkezden kaçması ya da ağzının deforme olması
  • Pas, yağ veya kaplamalı sac yüzeyi

İlk kontroller

  • Nozulu yenisiyle değiştirip test kesimi yapın.
  • Bant (merkezleme) testiyle ışının nozul merkezinden çıkıp çıkmadığını kontrol edin.
  • Paslanmaz ve alüminyumda azot saflığını, siyah sacda oksijen saflığını kontrol edin.
  • Küçük bir test parçasında hızı kademeli değiştirerek sonucu karşılaştırın.
03

Çapak yalnızca bir yönde çıkıyor

Kesimin bir yönde temiz, diğer yönde çapaklı olması genellikle ışın ile nozulun eş merkezli olmadığını gösterir.

Olası nedenler

  • Işın–nozul eş merkezliliğinin bozulması
  • Nozul ağzının darbe sonucu ovalleşmesi
  • Seramiğin gevşemesi veya hasar görmesi
  • Çarpma sonrası kafa içi optiklerin kayması

İlk kontroller

  • Nozulu ve seramiği kontrol edin; gevşeklik veya çatlak varsa değiştirin.
  • Bant testiyle ışın izinin nozul deliğinin tam ortasında olup olmadığına bakın.
04

Parça ölçüleri tutmuyor, gönye bozuk

Ölçü sapması, daire ovalliği veya gönyesizlik; mekanik boşluk, eksen ayarları ya da kesim kompanzasyonundan kaynaklanır.

Olası nedenler

  • Kremayer-pinyon aşınması veya boşluğu
  • Redüktör boşluğu ya da rulman aşınması
  • Servo ayarları ve çift tahrikli Y ekseninin senkron sorunu
  • Puls eşdeğeri / elektronik dişli ayarındaki hata
  • Kesim genişliği (kerf) kompanzasyonunun yanlış girilmesi
  • Makine taşındıktan sonra terazinin bozulması

İlk kontroller

  • Programdaki kesim genişliği kompanzasyonu değerini kontrol edin.
  • Aynı parçayı tablanın farklı bölgelerinde kesip ölçüleri karşılaştırın.
  • Eksen hareketlerinde vuruntu, ses veya titreşim olup olmadığını dinleyin.
05

Kafa saca çarpıyor, yükseklik dalgalanıyor

Kapasitif yükseklik takibinin bozulması kafa çarpmasına, nozul ve seramik hasarına, kesim kalitesinde dalgalanmaya yol açar.

Olası nedenler

  • Çatlak, nemli ya da kirli seramik
  • Gevşek nozul veya yanlış nozul tipi
  • Sensör kablosu ya da ön yükselteç (preamplifier) arızası
  • Yükseklik kalibrasyonunun kayması
  • Boyalı, folyolu veya çok kirli sac yüzeyi
  • Z ekseni servo ayarlarının uygun olmaması

İlk kontroller

  • Nozulun ve seramiğin sıkılığını ve durumunu kontrol edin.
  • Kontrol yazılımındaki yükseklik (kapasitans) kalibrasyonunu yeniden yapın.
  • Sensör kablosunda ezilme veya kopukluk olup olmadığına bakın.
06

Koruma camı çok sık kirleniyor veya yanıyor

Koruma camı sarf malzemesidir; ancak olağandan sık yanıyorsa kafa içine giren kir, nem veya sıçrama kaynağı araştırılmalıdır.

Olası nedenler

  • Basınçlı havada nem ve yağ (hava kesiminde)
  • Delme sırasında sıçrayan cüruf
  • Kartuş contasının yıpranması
  • Değişim sırasında kafaya giren toz
  • Yetersiz toz emiş ve kirli ortam havası

İlk kontroller

  • Değişimi temiz eldivenle, kartuş ağzını kapalı tutarak ve tozsuz ortamda yapın.
  • Kartuş contalarını kontrol edin; yıpranmışsa yenileyin.
  • Hava kesimi yapıyorsanız kurutucu ve filtre durumunu kontrol edin.
07

Lazer kaynağı alarm veriyor, güç düştü

Lazer kaynağı alarmları sıcaklık, nem, geri yansıma, güç kaynağı ya da iletişimle ilgili olabilir. Alarm kodu teşhis için en önemli bilgidir.

Olası nedenler

  • Chiller kaynaklı yüksek ya da düşük su sıcaklığı, yetersiz akış
  • Kaynak içinde nem ve yoğuşma
  • Yansıtıcı malzeme kesiminde geri yansıma
  • Pompa modülü veya güç kaynağı arızası
  • Kapı, acil stop veya iletişim bağlantısı (interlock) kaynaklı hata
  • QBH konnektöründe kirlenme veya hasar

İlk kontroller

  • Ekrandaki alarm mesajını ve kodunu fotoğraflayın.
  • Chiller'ın çalıştığını ve sıcaklık değerlerinin normal olduğunu kontrol edin.
  • Acil stop butonlarını ve güvenlik kapılarını kontrol edin.
  • Lazer kaynağının kapağını açmayın; içinde yüksek gerilim ve görünmez lazer riski vardır.
08

Chiller (soğutucu) alarm veriyor

Akış, sıcaklık veya seviye alarmları doğrudan lazer kaynağını ve kesim kafasını etkiler; ihmal edilmemelidir.

Olası nedenler

  • Düşük su seviyesi veya tıkanmış filtre
  • Tozlanmış kondenser petekleri ve yetersiz havalandırma
  • Yüksek ortam sıcaklığı (yaz aylarında)
  • Pompa, fan ya da soğutma devresi arızası
  • Kışın donma riski ve uygun olmayan antifriz kullanımı

İlk kontroller

  • Su seviyesini ve filtreyi kontrol edin; üreticinin önerdiği saf/deiyonize suyu kullanın.
  • Kondenser peteklerinin temiz olduğundan ve cihazın çevresinde hava akışı bulunduğundan emin olun.
  • Kış aylarında makine duruşlarında donma önlemlerini üretici önerisine göre alın.

Ne zaman servis çağırmalı? Alarm temizlik ve su kontrolünden sonra da sürüyorsa veya soğutma kapasitesi yetersiz kalıyorsa chiller servisi gerekir.

09

Gaz basıncı alarmı veya basınç dalgalanması

Kesim gazı basıncındaki dalgalanma kesim kalitesini hemen bozar; kaynak basıncından oransal valfe kadar hat boyunca incelenmelidir.

Olası nedenler

  • Tüp, paket ya da tank basıncının düşmesi
  • Regülatör arızası veya yanlış ayar
  • Hortum ve bağlantılarda kaçak
  • Tıkanmış filtre
  • Oransal valf arızası veya kalibrasyon kayması
  • Hava kesiminde kompresör ve kurutucu kapasitesinin yetersizliği

İlk kontroller

  • Gaz kaynağındaki basıncı ve regülatör çıkışını kontrol edin.
  • Bağlantılarda kaçak testini üreticinin önerdiği kaçak test sıvısıyla yapın; oksijen hatlarında yağlı malzeme kullanmayın.
  • Hava kesiminde kompresörün ve kurutucunun normal çalıştığını kontrol edin.
10

Eksen titriyor, servo alarmı veriyor

Servo alarmları elektriksel olabileceği gibi mekanik sıkışma, yağlama eksikliği veya redüktör sorunundan da kaynaklanabilir.

Olası nedenler

  • Aşırı yük: ray, kremayer veya redüktörde sıkışma
  • Enkoder ya da enkoder kablosu arızası
  • Kablo zincirinde ezilmiş veya kopuk kablo
  • Yetersiz yağlama ve kirlenmiş raylar
  • Uygun olmayan servo kazanç (gain) ayarları

İlk kontroller

  • Alarm kodunu ve hangi eksende oluştuğunu not edin.
  • Enerjiyi kesip kilitledikten sonra ray ve kremayer üzerinde cüruf veya yabancı cisim olup olmadığına bakın.
  • Otomatik yağlama sisteminin çalıştığını ve yağ seviyesini kontrol edin.
11

Program donuyor, yazılım ya da iletişim hatası

Kontrol bilgisayarı, yazılım sürümü, lisans ve iletişim kabloları kaynaklı sorunların çoğu uzaktan bağlantıyla çözülebilir.

Olası nedenler

  • Kontrol bilgisayarında disk, bellek veya işletim sistemi sorunu
  • Yazılım sürümü uyumsuzluğu ya da bozulan yapılandırma
  • İletişim (EtherCAT vb.) kablosu veya bağlantı hatası
  • Lisans veya donanım anahtarı sorunu

İlk kontroller

  • Hata mesajının ekran görüntüsünü alın.
  • Makine ve parametre yedeğinin güncel olup olmadığını kontrol edin.
  • Kontrol bilgisayarını internete bağlayıp uzaktan destek için hazır tutun.
12

QBH konnektörü veya fiber kablo ısınıyor

QBH bölgesindeki ısınma, kontaminasyon ya da geri yansıma belirtisi olabilir ve ilerlerse fiber kabloya zarar verir.

Olası nedenler

  • QBH ucunda toz veya kir
  • Kafa içinden geri yansıma
  • Fiber kablonun izin verilen bükülme yarıçapının altında kıvrılması
  • Su soğutma bağlantısında akış sorunu

İlk kontroller

  • Fiber kablonun keskin kıvrım veya ezilme olmadan döşendiğini kontrol edin.
  • Kafa su soğutma hortumlarının bağlı ve akışın olduğunu kontrol edin.
  • QBH konnektörünü toz riski olan ortamda sökmeyin.

Arızayı birlikte çözelim

Alarm mesajının fotoğrafını ve kısa bir videoyu gönderin; uzaktan ön teşhisle nereden başlayacağımızı hızla belirleyelim.