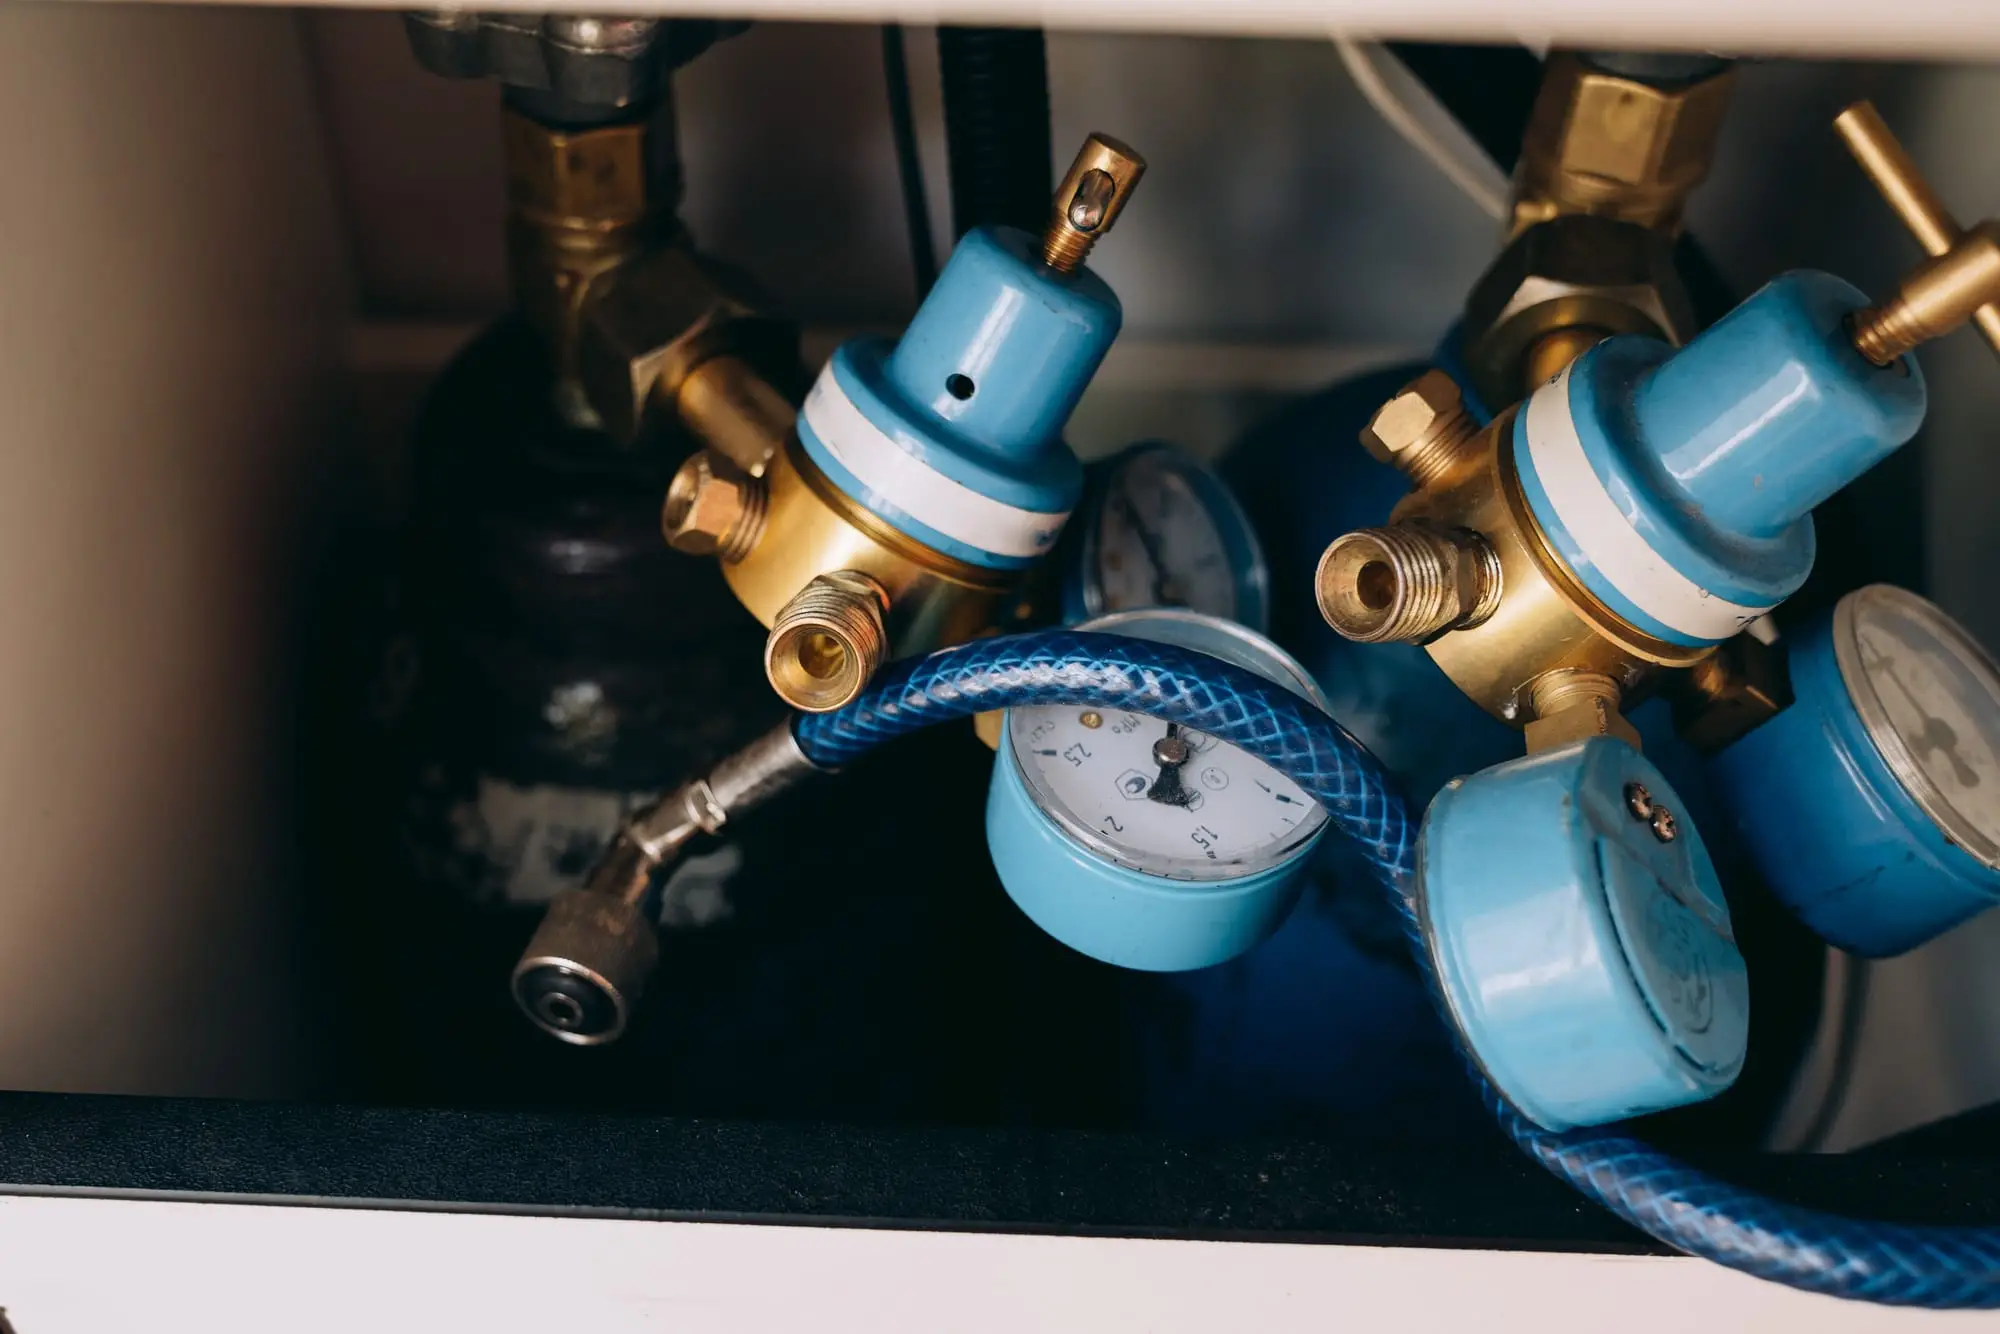
Lazer kesim gaz tesisatı, kesim kalitesini doğrudan belirleyen ama çoğu zaman gözden kaçan bir sistemdir. Azot (N₂), oksijen (O₂) veya basınçlı hava; kaynaktan çıkıp regülatörlerden, filtrelerden ve valflerden geçerek nozula ulaşana kadar basıncını, saflığını ve temizliğini korumalıdır.
Karbon çeliğinin oksijenle kesiminde oksijen, demirle ekzotermik tepkimeye girerek kesime ek ısı sağlar. Paslanmaz çelik ve alüminyumda ise azot, erimiş metali oksitlenmeden uzaklaştırarak parlak bir kenar bırakır. Her iki durumda da basınçtaki dalgalanma ya da nemli, yağlı gaz; kenarda çapak, renk değişimi ve kesim kopması olarak kendini gösterir.
Kaynaktan nozula kadar tüm hattı birlikte ele alıyor, ölçüm yaparak basınç kaybının ya da kirliliğin nerede başladığını buluyoruz. Tesisatta kalıcı değişiklik gerektiren işlerde gaz tedarikçiniz veya tesisat firmanızla koordineli çalışıyoruz.
Gaz tesisatında sorun olduğunu gösteren durumlar
- Kesim sırasında basıncın ayar değerine ulaşmaması veya uzun kesimlerde düşmesi
- Paslanmaz çelikte sararmış, kararmış ya da mat kesim kenarı
- Azotla kesimde alt kenarda artan çapak ve yer yer kopan kesim
- Oksijenle kalın saç kesiminde pürüzlü yüzey, yanma ve delmede aşırı sıçrama
- Gaz basıncı alarmı veya seçilen gaz yerine farklı gazın gelmesi
- Regülatör ve bağlantılarda tıslama, kaçak spreyinde kabarcık
- Koruma camında kısa sürede yağ lekesi veya su damlası izleri
- Tüplerin ya da paketlerin beklenenden önce tükenmesi
Gaz tesisatında yaptığımız kontroller ve onarımlar
- Tüp, tüp paketi, sıvı gaz tankı ve azot jeneratörü çıkışında basınç ve debi kontrolü
- Yüksek basınçlı kompresör, kurutucu, filtre ve hava tankı hattının hava kalitesi açısından değerlendirilmesi
- Ana regülatörlerin ve makine üzerindeki regülatörlerin çalışma testi, arızalı olanların değişimi
- Kaçak spreyiyle bağlantı kontrolü ve basınç düşüm testi
- Filtre elemanlarının kontrolü ve değişimi
- Gaz seçim solenoid valflerinin ve oransal valf girişinin kontrolü
- Hat çapı, uzunluğu ve bağlantı elemanlarının gereken debiye uygunluğunun değerlendirilmesi
- Oksijen hattında yağsız ve oksijene uygun bağlantı elemanı kullanımının kontrolü
- Makine içi hortumlar, hızlı bağlantılar ve kesim kafası gaz girişinin kontrolü
Servis sürecimiz
- 1
Hattın haritası
Kaynaktan kesim kafasına kadar tüm regülatör, filtre, valf ve bağlantı noktalarını çıkarıyor, hangi gazın hangi hattan geldiğini netleştiriyoruz.
- 2
Akış altında ölçüm
Kesim sırasında birkaç farklı noktadan basınç okuyarak düşümün nerede başladığını belirliyoruz.
- 3
Kaçak ve kalite kontrolü
Bağlantılarda kaçak testi yapıyor, basınçlı havada nem ve yağ taşınıp taşınmadığını kontrol ediyoruz.
- 4
Onarım
Arızalı regülatör, filtre, valf veya bağlantı elemanlarını değiştiriyor, gerekirse hat düzenlemesi öneriyoruz.
- 5
Kesim testi
Onarımın ardından kullandığınız gazlarla test kesimleri yapıp basınç kararlılığını ve kenar kalitesini doğruluyoruz.
Lazer kesimde gaz kaynağı seçenekleri: tüp, paket, tank, jeneratör ve kompresör
Tüpler ve tüp paketleri düşük ve orta tüketimde pratiktir. Ancak yüksek basınçlı azot kesiminde paketin iç basıncı azaldıkça makineye giden basınç da düşebilir. Sıvı azot ve oksijen tankları, buharlaştırıcı üzerinden sürekli gaz sağlar ve tüketimin yüksek olduğu tesislerde yaygın bir çözümdür.
Azot jeneratörleri gazı sahada üretir; çıkıştaki azot çoğu sistemde bir basınç yükseltici (booster) ile kesim basıncına çıkarılır. Paslanmaz çelikte parlak kenar için genellikle %99,99 ve üzeri saflık tercih edilir, gereken değer ise malzemeye ve kalite beklentisine göre değişir. Hava ile kesimde yüksek basınçlı kompresörün arkasında kurutucu ve kademeli filtreler bulunmalıdır; nem ve yağ, koruma camını ve lensleri kirletir.
Lazer kesim gaz tesisatında basınç neden düşer? Hat boyutlandırma
Azotla ergitme kesiminde basınç genellikle 10–25 bar aralığındadır ve yüksek debi gerekir. Bu debide dar bir hortum, uzun bir hat, çok sayıda dirsek, küçük geçişli bir regülatör veya tıkanmaya başlamış bir filtre, statik ölçümde görünmeyen ciddi bir basınç kaybı yaratır. Bu yüzden ölçümü makine kesim yaparken, yani gaz akarken alıyoruz.
Hat çapı, makinenin en yüksek debiyi çektiği kalın paslanmaz kesimine göre değerlendirilmelidir. Oksijen tarafında basınç düşüktür ama kararlılık önemlidir; regülatördeki küçük dalgalanmalar kalın saçta yüzey kalitesini belirgin biçimde bozar. Basınç sınırları için kesim kafası ve ekipman üreticisinin değerlerini esas alın.
- Kaynak çıkışı, ana regülatör ve makine girişinde akış altında basınç okuması
- Filtre öncesi ve sonrası basınç farkının kontrolü
- Hortum ve bağlantı elemanı iç çaplarının gereken debiyle karşılaştırılması
Oksijen ve yüksek basınç güvenliği
Basınçlı oksijen, yağ ve gresle temas ettiğinde tutuşmaya varan tehlikeli tepkimeler oluşturabilir. Bu nedenle oksijen hattında yalnızca oksijen kullanımına uygun, yağdan arındırılmış regülatör ve bağlantı elemanları kullanılmalı; montajda yağlı eldiven, yağlı bez veya uygun olmayan sızdırmazlık malzemesi kullanılmamalıdır.
Yüksek basınçlı azot ve hava hatlarında basınç altındaki bir bağlantıyı sökmek, hortumun savrulmasına ve yaralanmaya yol açabilir. Her müdahaleden önce hattı kapatıp basıncı güvenli biçimde tahliye ediyor, tüpleri devrilmeye karşı sabitliyoruz. Kapalı alanlarda büyük bir azot kaçağının ortamdaki oksijeni azaltarak boğulma riski yaratabileceği de unutulmamalıdır.
Hizmet verdiğimiz markalar
Bağımsız teknik servisiz; logolar yalnızca hizmet verilen ürünleri tanımlamak içindir.
İlgili yedek parçalar
Gaz Tesisatı Tamiri hakkında sık sorulan sorular
Lazer kesimde azot saflığı ne olmalı?
Paslanmaz çelik ve alüminyumda oksitsiz, parlak bir kenar isteniyorsa genellikle %99,99 ve üzeri saflık tercih edilir. Kenar renginin önemli olmadığı işlerde daha düşük saflık kabul edilebilir; bu durumda kesim parametreleri buna göre ayarlanmalıdır. Azot jeneratörü kullanıyorsanız çıkıştaki saflığı düzenli ölçmek, filtre ve moleküler elek bakımını aksatmamak gerekir.
Kesim sırasında gaz basıncı neden düşer?
En sık nedenler dar veya uzun hat, küçük geçişli regülatör, tıkanmaya başlamış filtre, azalmış tüp ya da paket basıncı ve bağlantı noktalarındaki kaçaklardır. Statik basınç doğru görünse bile akış başladığında düşüm ortaya çıkabilir. Bu yüzden ölçümü kesim sırasında, kaynağa yakın noktadan makine girişine kadar birkaç noktada yapıp kaybın başladığı yeri buluyoruz.
Gaz kaçağı nasıl tespit edilir?
Bağlantı noktalarına kaçak tespit spreyi veya sabunlu su uygulanır ve kabarcık oluşumu izlenir. Ardından hat basınçlandırılıp kaynak kapatılır, belirli bir süre boyunca basınç düşümü gözlenir; düşüm varsa noktalar tek tek kontrol edilir. Oksijen hattında yalnızca oksijene uygun kaçak tespit ürünleri kullanılmalıdır. Açık alev veya kıvılcımla kaçak aramak asla yapılmamalıdır.
Basınçlı hava ile lazer kesim yapılabilir mi?
Evet, özellikle ince ve orta kalınlıktaki saçlarda basınçlı hava ile kesim yaygın bir yöntemdir. Ancak havanın yüksek basınçta, kuru ve yağsız olması gerekir; bunun için uygun kompresör, kurutucu ve kademeli filtreler kullanılır. Nemli veya yağlı hava koruma camını ve lensleri kısa sürede kirletir. Kenar görünümü azot kesiminden farklıdır; yöntem kalite beklentisine göre seçilmelidir.
Oksijen hattında neden yağsız bağlantı elemanı kullanılır?
Basınçlı oksijen, yağ ve gres gibi organik maddelerle temas ettiğinde tutuşma riski ciddi biçimde artar. Bu nedenle oksijen hattındaki regülatör, rakor ve hortumların oksijen kullanımına uygun, temizlenmiş parçalar olması gerekir. Montajda yağlı eldiven ve bez kullanılmamalı, sızdırmazlık için oksijene uygun malzeme seçilmelidir. Uygunluğundan emin olmadığınız parçaları hatta takmadan önce üretici bilgisini kontrol edin.
Azot jeneratörü lazer kesim için yeterli olur mu?
Doğru boyutlandırılmış bir azot jeneratörü; basınç yükseltici ve depolama tankıyla birlikte lazer kesimde kullanılabilir. Belirleyici olan makinenin en yüksek debi ihtiyacı, istenen saflık ve kesim basıncıdır. Kapasitesi yetersiz bir sistem uzun kesimlerde basıncı ve saflığı koruyamaz. Mevcut sisteminizin yeterliliğini, kesim sırasında basınç ve saflık ölçerek birlikte değerlendirebiliriz.