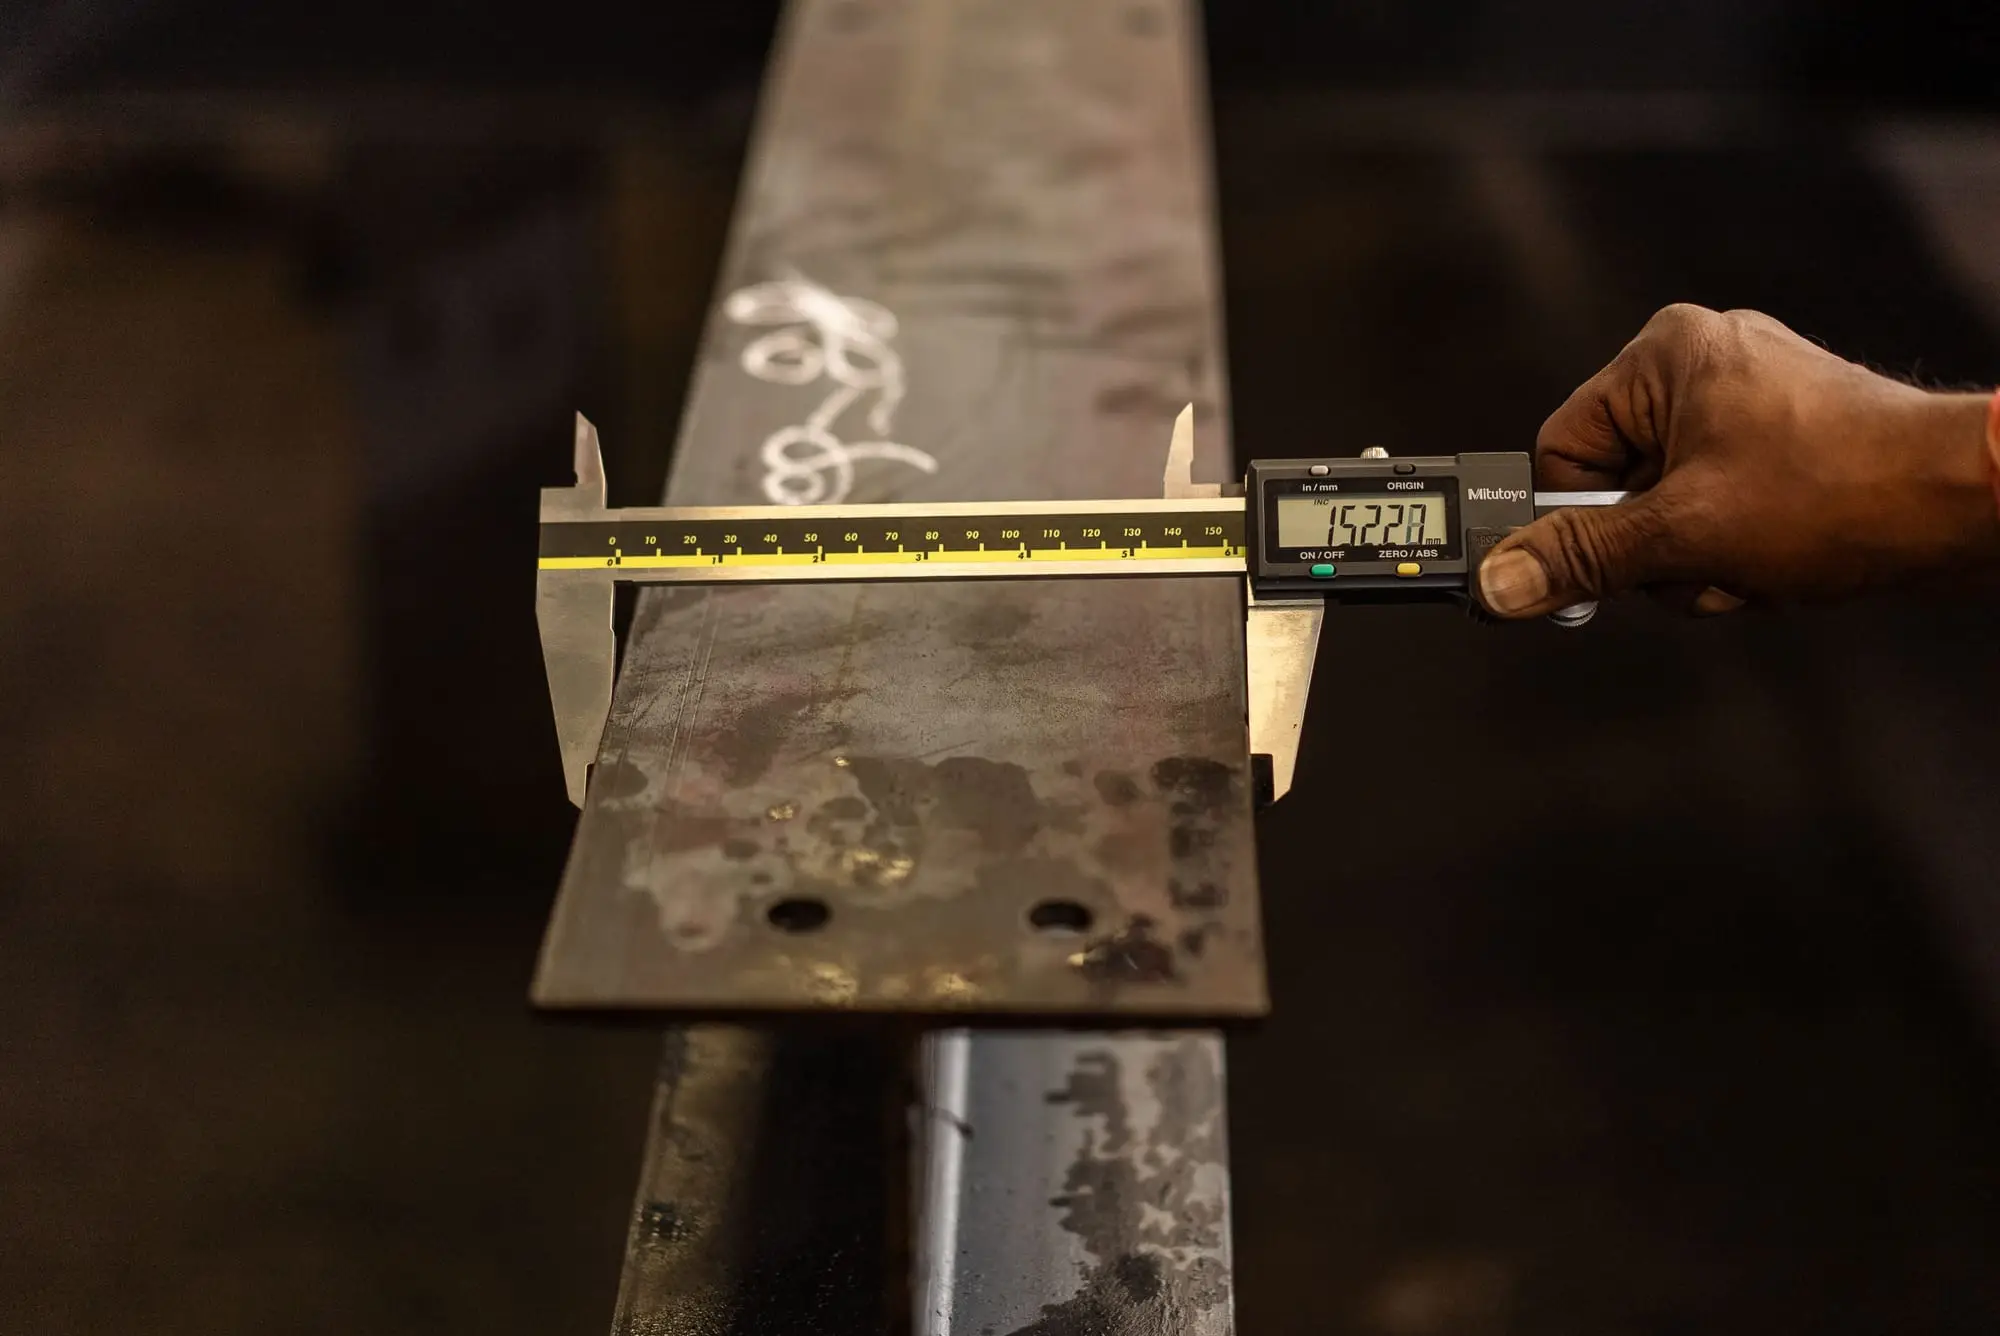
Ölçü kalibrasyonu, lazer kesim makinesinin programda çizilen ölçüyü sac üzerinde aynen kesebilmesi için eksen hassasiyetinin, diklik (gönye) ilişkisinin ve hareket karakteristiğinin ayarlanmasıdır. Kesilen parçalar milimetrenin onda biri mertebesinde büyük veya küçük çıkıyorsa, karelerin köşegenleri tutmuyorsa ya da delikler oval kesiliyorsa, sorunun kaynağı genellikle optikte değil hareket sisteminde aranır.
Bu sapmaların nedeni mekanik (aşınmış kremayer-pinyon, redüktör boşluğu, gevşemiş bağlantılar), elektronik (servo ayarları, puls eşdeğeri) ya da ikisinin birleşimi olabilir. Yazılımdaki kompanzasyon değerleriyle mekanik bir aşınmayı gizlemek kısa süre işe yarar; kalıcı çözüm için önce mekaniğin sağlam olduğundan emin oluyoruz.
Kalibrasyonu test kesimleri ve hassas ölçü aletleriyle yapıyor, düzeltmeden önceki ve sonraki değerleri rapora yazıyoruz. Makine taşındıktan, kafa ya da köprü (gantry) çarpmasından sonra veya uzun süreli yoğun kullanımın ardından bu kontrolün yapılması önerilir.
Kalibrasyon gerektiğini gösteren belirtiler
- Parçalar çizimden sistematik olarak büyük ya da küçük çıkıyor; sapma parça boyu uzadıkça artıyor.
- Kare ve dikdörtgen parçaların köşegenleri eşit değil, köşeler 90 dereceyi tutmuyor.
- Daire ve delikler oval kesiliyor; ovallik belirli bir yönde belirgin.
- Yay ve dairelerde basamak, kademe veya dalgalanma izi görülüyor.
- Kontur başlangıç ve bitiş noktası buluşmuyor, kapanış noktasında çentik kalıyor.
- Eksenlerde yön değiştirirken vuruntu veya boşluk hissediliyor.
- Makine yakın zamanda taşındı ya da kafa veya köprü çarpması yaşandı.
Kalibrasyon kapsamında yapılanlar
- Tezgâh terazisinin ve köprü paralelliğinin kontrolü
- Kremayer-pinyon kavraması, diş aşınması ve pinyon baskı ayarının kontrolü
- Planet redüktör boşluğu ile motor-redüktör bağlantılarının kontrolü
- Lineer ray ve arabaların bağlantı cıvataları ile araba boşluklarının kontrolü
- Puls eşdeğeri veya elektronik dişli oranı üzerinden eksen hassasiyetinin düzeltilmesi
- Çift tahrikli Y ekseninde iki motorun senkronu ve köprü diklik (gönye) ayarı
- Boşluk (backlash) kompanzasyonu
- Servo kazanç ve rijitlik ayarlarının eksenler arasında dengelenmesi
- Test kesimleriyle doğrulama ve önce-sonra ölçüm raporu
Servis sürecimiz
- 1
Mekanik ön kontrol
Kalibrasyona geçmeden önce kremayer, pinyon, redüktör, ray ve köprü bağlantıları kontrol edilir. Mekanik bir boşluk veya gevşeklik varsa önce o giderilir; aksi hâlde yapılan ayar kalıcı olmaz.
- 2
Test kesimleri
Çalışma alanının farklı bölgelerinde kare, daire ve uzun kenarlı test parçaları kesilir. Ölçümü kolaylaştırmak için ince ve düzgün yüzeyli bir sac tercih edilir.
- 3
Ölçüm ve analiz
Kenar uzunlukları, köşegenler ve çaplar hassas ölçü aletleriyle ölçülür. Sapmanın hangi eksende, hangi yönde ve hangi uzunlukta ortaya çıktığı belirlenir.
- 4
Kompanzasyon ve ayar
Puls eşdeğeri, boşluk kompanzasyonu, köprü diklik ayarı ve gerekirse servo parametreleri düzeltilir. Değişiklikten önce mevcut konfigürasyonun yedeği alınır.
- 5
Yeniden test ve rapor
Test kesimleri tekrarlanır ve sonuç hedef toleransa ulaşana kadar ince ayar yapılır. Önceki ve sonraki ölçüm değerleri rapora işlenir.
Lazer kesimde ölçü neden kaçar?
Kremayer-pinyon aktarımlı makinelerde pinyon dişlerinin ve kremayerin aşınması, pinyonun kremayere baskısının azalması ve planet redüktördeki boşluk, yön değiştirmelerde ölü hareket yaratır. Bu boşluk özellikle dairelerde ve küçük deliklerde basamak ya da ovallik olarak kendini gösterir.
Elektronik tarafta puls eşdeğeri veya elektronik dişli oranı yanlış girilmişse eksen her harekette küçük bir oranda fazla ya da eksik gider; hata uzun parçalarda birikerek büyür. X ve Y eksenlerinin servo tepkileri birbirinden farklıysa, iki eksenin birlikte çalıştığı daire ve eğrilerde ovallik oluşur. Çift tahrikli Y ekseninde iki motorun senkronu bozulduğunda ise köprü çapraz kalır ve parçalar gönyesiz kesilir.
Gönye (diklik) hatası nasıl ölçülür?
Pratik yöntem, çalışma alanının elverdiği ölçüde büyük bir kare kesip iki köşegenini ölçmektir. Kenarlar eşit, köşegenler farklıysa X ve Y eksenleri birbirine tam dik değildir; köşegen farkı büyüdükçe diklik hatası da büyür.
Köşegen farkından açısal hata hesaplanır ve çift tahrikli Y ekseninde köprünün diklik ayarı yapılır. Kontrol sisteminin desteklediği durumlarda bu düzeltme yazılım üzerinden yapılabilir; bazı makinelerde ise mekanik ayar gerekir. Düzeltmenin ardından kare yeniden kesilerek sonuç doğrulanır.
Makine taşındıktan veya çarpmadan sonra kalibrasyon
Makine yerinden oynatıldığında tezgâhın zemine oturuşu değişir; terazi bozulursa ray ve kremayerler üzerinde gerilim oluşur. Taşımadan sonra önce tezgâhın terazisi alınır, ardından köprü paralelliği ve eksen ölçüleri kontrol edilir.
Köprünün bir engele çarptığı veya kafanın sert bir darbe aldığı durumlarda pinyon bağlantıları kayabilir, redüktör ya da kaplin zarar görebilir. Bu tür olaylardan sonra yapılan kalibrasyon, gizli kalmış ölçü hatalarının seri üretimde fire olarak ortaya çıkmasını önler.
Hizmet verdiğimiz markalar
Bağımsız teknik servisiz; logolar yalnızca hizmet verilen ürünleri tanımlamak içindir.
Ölçü ve Eksen Kalibrasyonu hakkında sık sorulan sorular
Lazer kesim makinesinde parça ölçüleri neden tutmuyor?
Sapma sabit bir oranda ve parça büyüdükçe artıyorsa genellikle puls eşdeğeri veya eksen ölçeği hatalıdır. Daire ve deliklerde ovallik ya da basamak varsa mekanik boşluk veya eksenler arası servo dengesizliği akla gelir. Ölçü farkı yalnızca kesim genişliği kadarsa ışın telafisi (kerf kompanzasyonu) ayarı kontrol edilmelidir. Doğru teşhis için test kesimi ve ölçüm gerekir.
Lazer kesimde daireler neden oval çıkıyor?
Ovallik çoğunlukla X ve Y eksenlerinin dinamik tepkisinin eşit olmamasından veya bir eksendeki mekanik boşluktan kaynaklanır. Redüktör boşluğu, pinyon baskısının azalması, gevşemiş kaplin ve farklı servo kazanç ayarları tipik nedenlerdir. Küçük deliklerde çok yüksek kesim hızı da ovalliği artırır. Önce mekanik kontrol yapılır, ardından servo ayarları dengelenip test kesimiyle doğrulanır.
Ölçü kalibrasyonu ne kadar sürer?
Mekanik bir sorun yoksa kalibrasyon, test kesimleri ve ölçümlerle birlikte genellikle gün içinde tamamlanır. Kremayer, pinyon veya redüktör değişimi gerekiyorsa süre, parçanın temini ve montaj işçiliğine göre uzar. Ön görüşmede test parçalarınızın ölçü sonuçlarını ve fotoğraflarını paylaşmanız, ziyaretin daha verimli planlanmasına yardımcı olur.
Kalibrasyonda hangi ölçü aletleri kullanılır?
Test parçalarının kenar ve köşegenleri için kumpas, uzun ölçüler için hassas cetvel ve şerit metre, diklik için gönye, mekanik boşluk için komparatör (mikrometrik saat) kullanılır. Tezgâh terazisi hassas makine terazisiyle kontrol edilir. Önemli olan ölçümün tekrarlanabilir olması ve aynı test parçasının düzeltmeden önce ve sonra aynı yöntemle ölçülmesidir.
Puls eşdeğeri nedir, neden bozulur?
Puls eşdeğeri, kontrol sisteminin gönderdiği her darbeye karşılık eksenin ne kadar hareket edeceğini tanımlar; bus haberleşmeli sistemlerde aynı işlevi elektronik dişli oranı ve aktarım parametreleri görür. Değer kendiliğinden değişmez, ancak motor, redüktör veya pinyon değiştirildiğinde, yazılım yeniden kurulduğunda ya da konfigürasyon yanlış bir yedekten yüklendiğinde hatalı hâle gelebilir.
Ölçü kalibrasyonu ne sıklıkla yapılmalı?
Sabit bir süreden çok belirtiye ve kullanım yoğunluğuna bakmak gerekir. Yıllık bakımda ölçü ve gönye kontrolü yapılması, makine taşındığında, köprü veya kafa çarpması yaşandığında ya da kremayer, pinyon, redüktör veya servo motor değiştirildiğinde kalibrasyonun yenilenmesi önerilir. Dar toleranslı parça kesen işletmeler kontrol aralığını kısaltabilir.