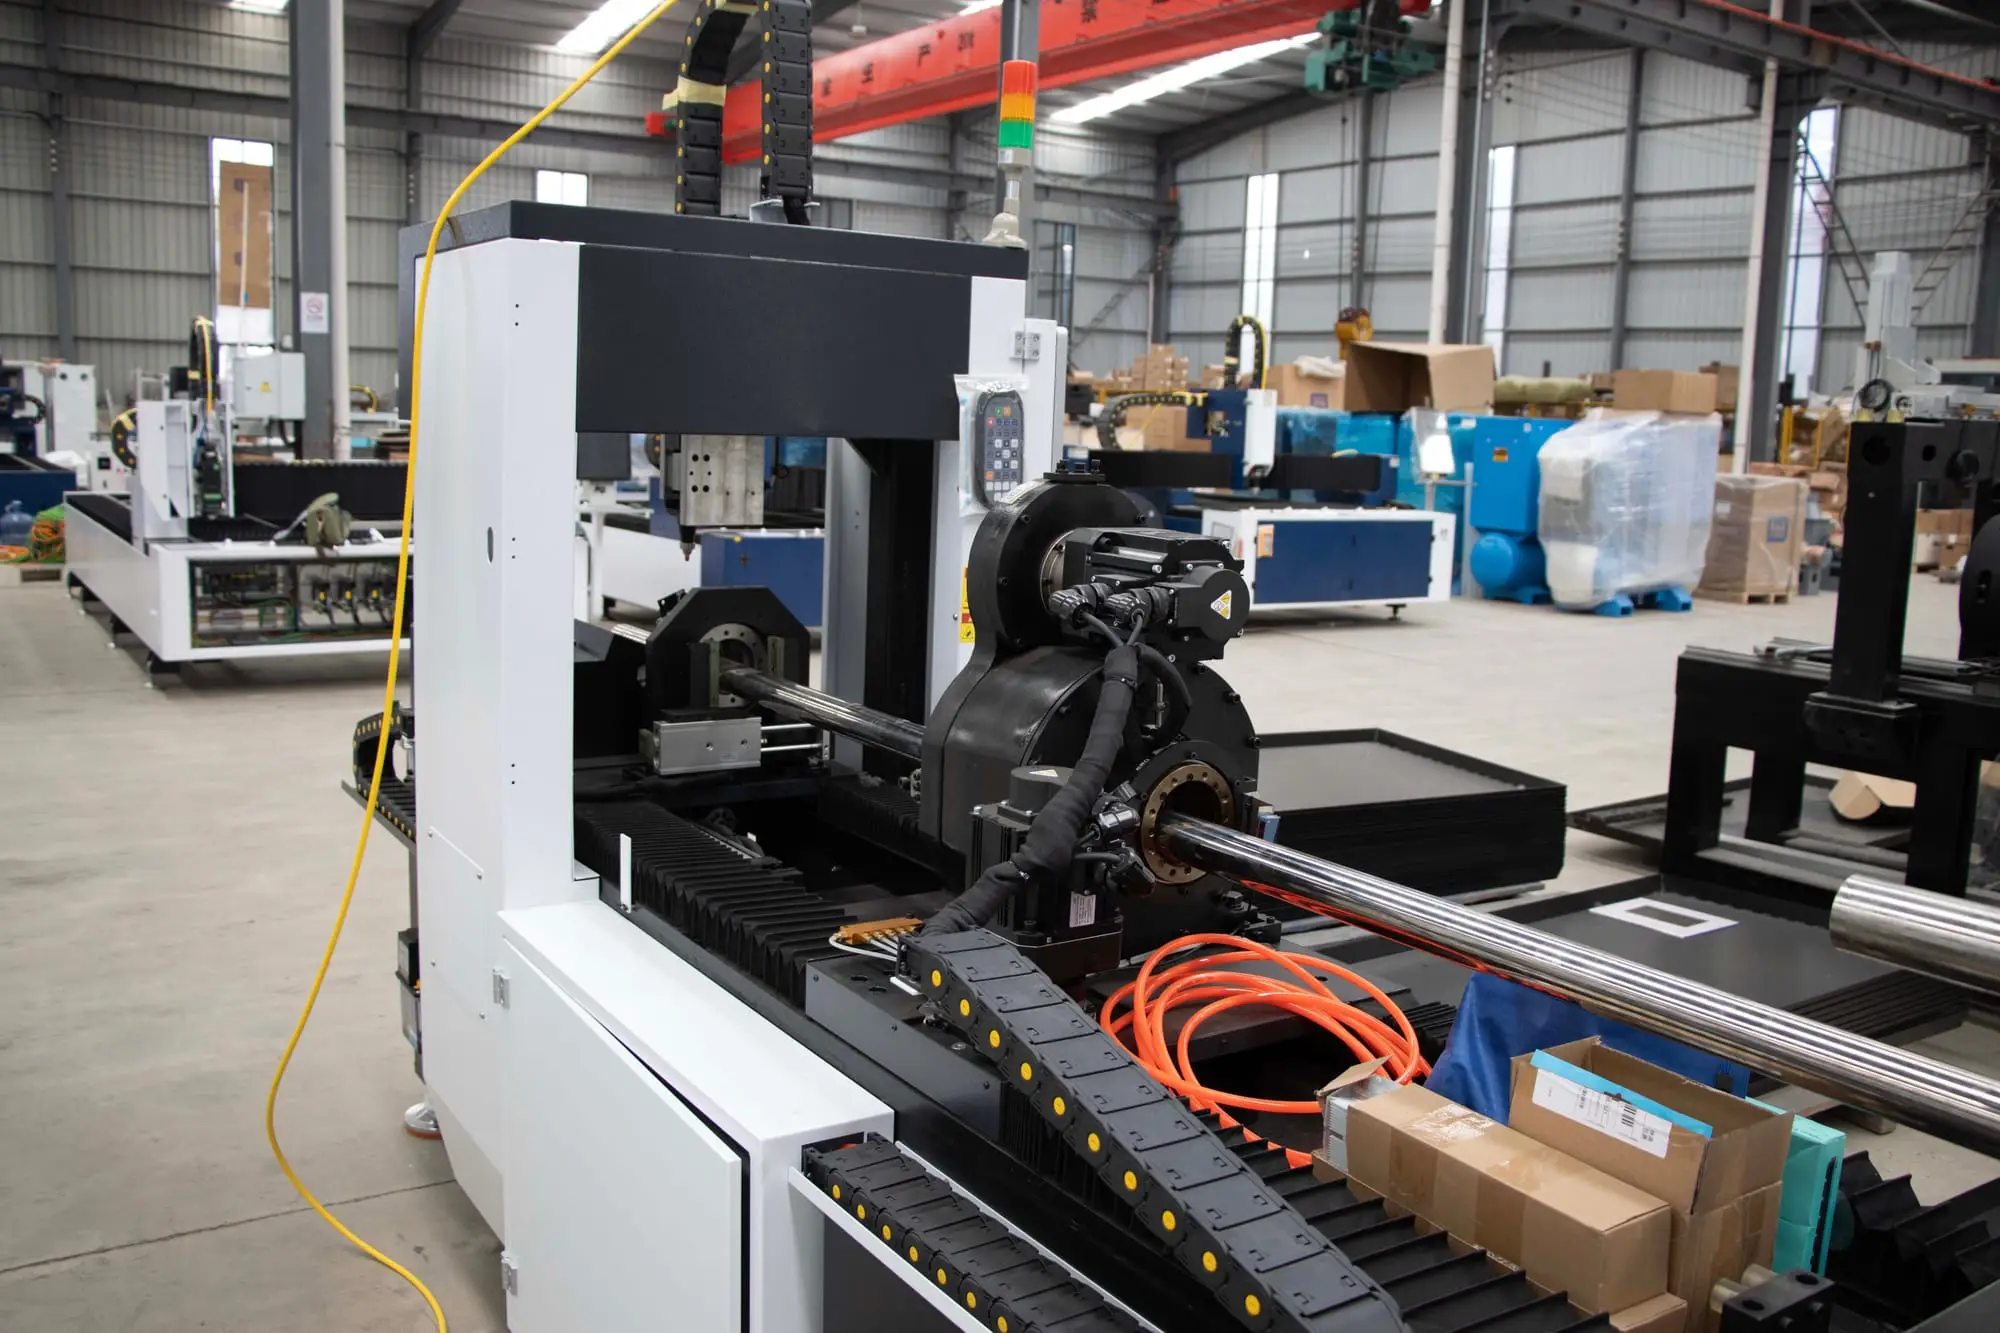
Boru lazer kesim makinesi servisi, sac kesimden farklı olarak döner eksenin, pnömatik aynaların (chuck), destek ünitelerinin ve otomatik yükleme-boşaltma sistemlerinin birlikte uyum içinde çalışmasını gerektirir. Borunun dönme merkezinden küçük bir miktar kaçması bile delik konumlarında ve kesim kalitesinde sapma olarak geri döner.
Kare, dikdörtgen, yuvarlak ve özel kesitli profilleri kesen makinelerde mekanik, pnömatik ve yazılım tarafını birlikte ele alıyoruz. Bochu tabanlı boru sistemlerinde TubePro kontrol yazılımı ve TubesT 3D yerleştirme yazılımıyla ilgili ayar ve kullanım desteği de veriyoruz.
Arıza onarımı, periyodik bakım, döner eksen kalibrasyonu ve operatör desteğini planlı saha ziyaretleriyle sunuyor; yazılım kaynaklı sorunlarda uzaktan bağlantıyla ön inceleme yapıyoruz.
Boru kesimde sık karşılaşılan sorunlar
- Boru dönerken salgı yapması ve kesim çizgisinin kayması
- Kare ve dikdörtgen profillerde köşelerde yanma veya eksik kesim
- Karşılıklı deliklerin aynı eksende çıkmaması
- Aynanın boruyu yeterince sıkmaması, boru yüzeyinde kayma veya çene izi
- Uzun borularda sarkma ve destek ünitelerinin boruyu takip etmemesi
- Yükleme ünitesinde boru sıkışması, boşaltmada parçaların düşerek hasar görmesi
- Kaynak dikişi bölgesinde bozulan kesim kalitesi
- TubesT'te hazırlanan programın makinede farklı sonuç vermesi
Boru lazer kesim makinesi servis kapsamı
- Pnömatik ön ve arka aynalarda çene, silindir, sızdırmazlık ve hava hattı kontrolü
- Ayna dönüş aktarımı ve döner hava bağlantısının kontrolü
- Destek ve takip ünitelerinin (follow-up) ayarı ve senkronizasyonu
- Otomatik yükleme ve boşaltma ünitelerinin mekanik, sensör ve pnömatik kontrolü
- Döner eksenin dönme merkezi kalibrasyonu
- Kapasitif sensörle kenar bulma ve merkezleme işlevlerinin ayarı
- Boru kesim kafası bakımı, lazer merkezleme ve yükseklik kontrol kalibrasyonu
- TubePro parametreleri ve TubesT yerleştirme ayarlarında destek
- Kaynak dikişi telafisi ve dikiş konumuna göre program düzenlemesi
Servis sürecimiz
- 1
Sorunun tanımı
Hangi profil, ölçü ve programda sorun oluştuğunu örnek parçalar ve program dosyası üzerinden inceliyoruz.
- 2
Uzaktan yazılım kontrolü
Gerekirse TubePro ayarlarına ve TubesT programına uzaktan bağlanarak yazılım kaynaklı nedenleri ayırıyoruz.
- 3
Mekanik ve pnömatik kontrol
Sahada aynaları, destekleri, yükleme-boşaltma ünitesini ve döner ekseni kontrol ediyoruz.
- 4
Kalibrasyon
Dönme merkezi, merkezleme ve kesim kafası kalibrasyonlarını yeniliyoruz.
- 5
Test kesimi
Yuvarlak ve kare profillerde karşılıklı delik, köşe ve boy ölçüsü kontrolleriyle sonucu doğruluyoruz.
Boru lazer kesim makinesinde pnömatik ayna ve destek ünitesi arızaları
Pnömatik aynalar boruyu çeneleriyle merkezleyip sıkar ve dönmesini sağlar. Çenelerde aşınma, silindirde hava kaçağı, döner bağlantıda sızdırmazlık kaybı veya düşük hava basıncı; borunun kaymasına, yeterince sıkılmamasına ve salgıya neden olur. Aynaları besleyen havanın kuru ve temiz olması sızdırmazlık elemanlarının ömrünü uzatır.
Uzun borularda destek üniteleri, borunun sarkmasını önleyerek dönme merkezinin korunmasına yardımcı olur. Takip eden desteklerin yükseklik ayarı veya senkronizasyonu bozulduğunda boru kesim sırasında zorlanır ve kafa ile boru arasındaki mesafe değişir. Bu nedenle ayna şikâyetlerini destek ayarlarıyla birlikte değerlendiriyoruz.
Döner eksen ve dönme merkezi kalibrasyonu nasıl yapılır?
Boru kesimde döner eksenin gerçek dönme merkezi, kontrol sisteminin kabul ettiği merkezle örtüşmelidir. Bochu sistemlerinde bu merkez, köşeleri radyussuz standart bir dikdörtgen profil kullanılarak ölçülür; kalibrasyondan önce ilgili eksenlerin referans noktasına gönderilmesi gerekir. Merkez hatalıysa kare profillerde köşe kesimleri bozulur ve karşılıklı delikler kayar.
Kalibrasyonun ardından kapasitif sensörle kenar bulma ve merkezleme işlevlerini farklı ölçülerde borularla deniyoruz. Ayna veya çene değişimi, çarpma sonrası onarım gibi mekanik bir müdahale yapıldıysa kalibrasyonun tekrarlanması gerekir.
Kaynak dikişi, profil toleransları ve TubesT ayarları
Dikişli borularda iç ve dış kaynak dikişi, kesim kafası o bölgeden geçerken yüksekliği ve kesim kalitesini etkiler. Dikişin konumu programda dikkate alınmazsa delikler dikişin üzerine denk gelebilir veya kesim o bölgede kopabilir. TubesT'teki kaynak dikişi telafisi ve parçaların dikiş konumuna göre yerleştirilmesi bu riski azaltır.
Profillerin köşe radyusu, et kalınlığı ve doğrusallığı üreticiden üreticiye değişir. Yazılımdaki profil tanımı gerçek malzemeyle uyuşmazsa makine doğru çalışsa bile ölçüler tutmaz. Bu yüzden yazılım ile malzeme uyumunu da inceliyor, program şablonlarınızı buna göre düzenliyoruz.
Hizmet verdiğimiz markalar
Bağımsız teknik servisiz; logolar yalnızca hizmet verilen ürünleri tanımlamak içindir.
İlgili yedek parçalar
Boru Lazer Kesim Servisi hakkında sık sorulan sorular
Boru lazer kesimde delikler neden kayık çıkar?
En sık neden, döner eksenin gerçek dönme merkezinin kontrol sistemindeki değerle örtüşmemesidir. Aşınmış ayna çeneleri, boruyu yeterince sıkmayan aynalar, ayarı bozuk destekler ve boru ölçüsünün yazılımdaki tanımdan farklı olması da karşılıklı deliklerin kaymasına yol açar. Önce mekanik durumu kontrol ediyor, ardından dönme merkezi kalibrasyonunu ve merkezleme işlevini yeniliyoruz.
Pnömatik ayna boruyu neden kaçırır?
Aynaya gelen hava basıncının düşük olması, silindir veya döner bağlantıdaki sızdırmazlık kaybı, aşınmış veya kirli çeneler ve yanlış çene ayarı başlıca nedenlerdir. Nemli ve yağlı hava sızdırmazlık elemanlarını daha hızlı yıpratır. Kayma yalnızca ağır borularda oluşuyorsa sıkma kuvveti ve destek ayarları, her boruda oluşuyorsa hava hattı ve ayna mekanizması öncelikli olarak incelenir.
TubesT ile TubePro arasındaki fark nedir?
TubesT, parçaların çizildiği veya içe aktarıldığı, kaynak dikişi telafisi, ortak kenar ve yerleştirme işlemlerinin yapıldığı 3D boru yerleştirme yazılımıdır. TubePro ise makinede çalışan ve kesimi yöneten boru kesim kontrol yazılımıdır. Programı TubesT'te hazırlayıp TubePro'da çalıştırırsınız. İki yazılımdaki boru ve teknoloji tanımlarının uyumlu olması, doğru sonuç için şarttır.
Boru lazerde döner eksen kalibrasyonu ne zaman yapılmalı?
Ayna veya çene değişiminden, çarpma sonrası onarımdan ve eksen bileşenlerine yapılan mekanik müdahalelerden sonra kalibrasyon yenilenmelidir. Kare profillerde köşe kesimlerinin bozulması, karşılıklı deliklerin kayması veya merkezleme işlevinin tutarsız sonuç vermesi de kalibrasyon ihtiyacına işaret eder. Periyodik bakım ziyaretlerinde dönme merkezini ölçerek sapmayı erkenden yakalamayı öneriyoruz.
Kaynak dikişi boru kesimini nasıl etkiler?
Dikiş bölgesinde et kalınlığı ve yüzey profili değişir; bu da kesim kafasının yükseklik kontrolünü ve kesim kalitesini etkiler. Dikişin konumu programda dikkate alınmazsa delikler dikişe denk gelebilir, kesim o bölgede kopabilir. TubesT'teki kaynak dikişi telafisi kullanılarak ve borular dikiş konumu sabit olacak şekilde yüklenerek bu sorunlar belirgin biçimde azaltılabilir.
Otomatik yükleme ünitesinde boru sıkışması neden olur?
Boru demetinin düzensiz yerleştirilmesi, boru ölçüsünün ünitenin ayarlarından farklı olması, sensörlerin kirlenmesi veya ayarının kayması ve pnömatik elemanlardaki hava kaçakları en sık nedenlerdir. Eğri veya burulmuş borular da aktarım sırasında sıkışmaya yol açar. Sensörleri, pnömatik hattı ve mekanik ayarları kontrol ederek sıkışmanın hangi aşamada oluştuğunu belirliyoruz.