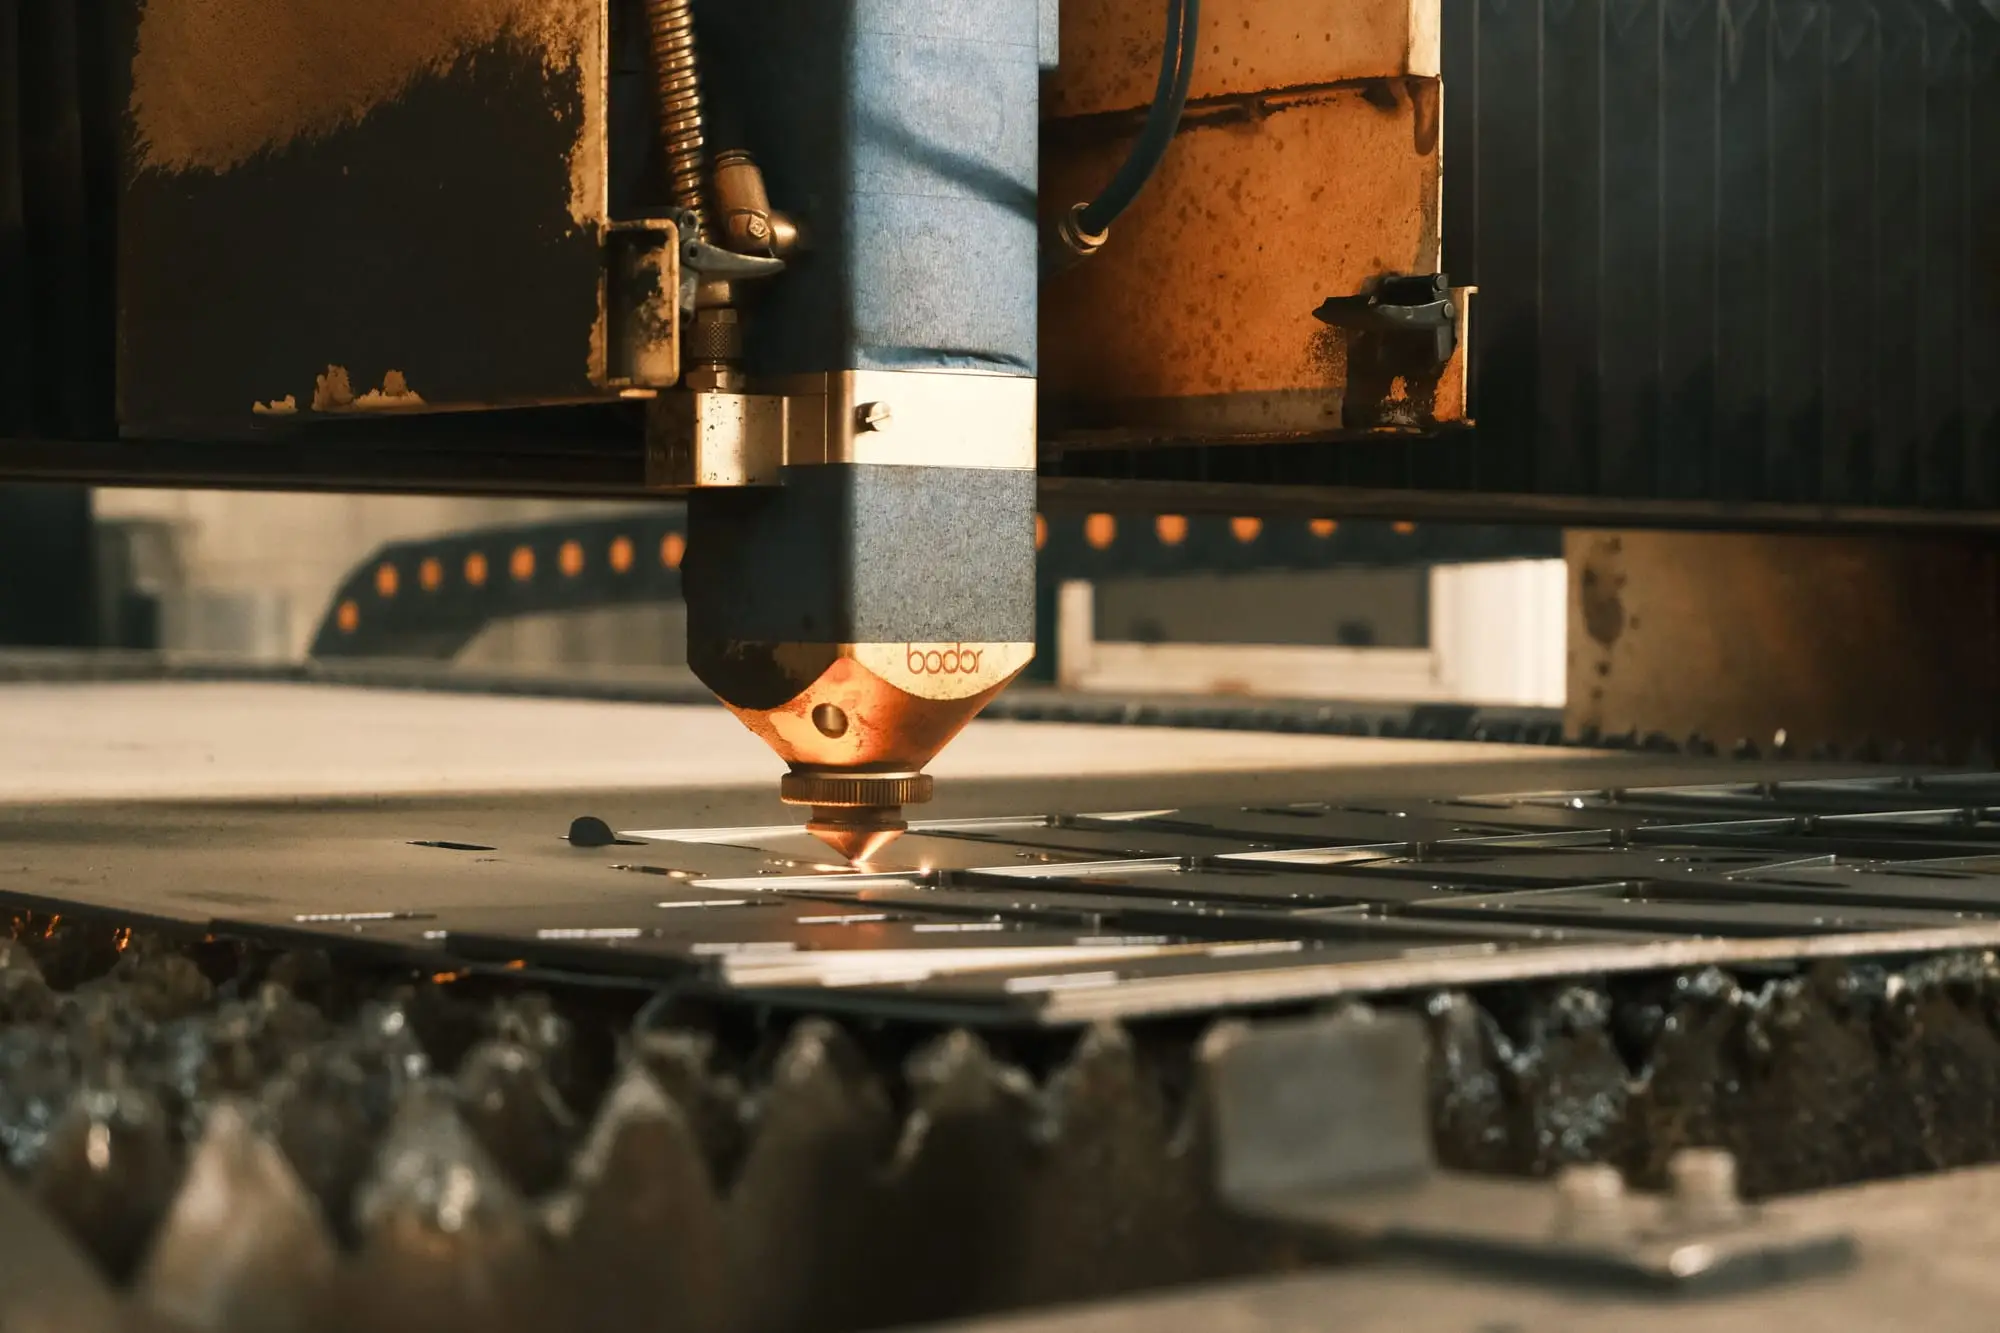
Kapasitif sensör ve yükseklik kontrol kalibrasyonu, kesim kafasının sac yüzeyini sabit bir mesafeden takip edebilmesi için ölçüm sisteminin ve Z ekseninin ayarlanmasıdır. Nozul ile sac, aralarındaki mesafeye göre değişen bir kapasitör gibi davranır; bu değişim ön yükselteç (preamplifier) üzerinden yükseklik kontrol ünitesine iletilir ve ünite Z eksenini sürekli düzelterek nozul yüksekliğini sabit tutar.
Bochu BCS100 gibi yükseklik kontrol üniteleri, ölçtükleri sinyali mesafeye çevirebilmek için bir kalibrasyon eğrisine ihtiyaç duyar. Nozul değiştiğinde, seramik yenilendiğinde veya sensör hattına müdahale edildiğinde bu eğri geçerliliğini yitirebilir; sonuç yanlış yükseklikte kesim, titreyen takip ya da saca çarpan bir kafadır.
Kalibrasyonu yenilemek çoğu zaman sorunu çözer. Ancak çatlak bir seramik, nem almış bir ön yükselteç veya hasarlı bir kablo varsa kalibrasyon ya başarısız olur ya da kısa süre sonra yeniden bozulur; bu nedenle kalibrasyondan önce sensör hattının tamamını kontrol ediyoruz.
Yükseklik kontrolünde sorun olduğunu gösteren belirtiler
- Kafa kesim sırasında saca sürtüyor veya çarpıyor.
- Takip sırasında kafa yukarı-aşağı titriyor, salınım yapıyor.
- Kesim yüksekliği ayarlanan değerden farklı; kesim kalitesi gün içinde değişiyor.
- Kapasitans değeriyle ilgili alarm veya sensör hatası görülüyor.
- Kalibrasyon yarıda kalıyor ya da sonuç eğrisi düzensiz çıkıyor.
- Kafa sac kenarlarında veya boşlukların üzerinden geçerken ani iniş-çıkış yapıyor.
- Nemli havalarda veya makine uzun süre kapalı kaldıktan sonra sorun artıyor.
Kalibrasyon ve arıza tespitinde yaptıklarımız
- Nozul tipinin ve çapının kontrolü, nozulun ve seramiğin doğru oturması
- Seramikte çatlak, cüruf ve metal tozu birikimi kontrolü
- Sensör kablosunun, ön yükselteç bağlantısının ve koaksiyel sinyal kablosunun kontrolü
- Ön yükselteçte nem ve kirlilik kontrolü
- Tabla ve sacın topraklama bağlantısının kontrolü
- Yükseklik kontrol ünitesinde servo ve kapasitans kalibrasyonunun yenilenmesi
- Takip hassasiyeti (kazanç) ve Z ekseni hareket ayarlarının düzenlenmesi
- Z ekseni mekaniğinde (vidalı mil, kızak, kaplin) boşluk kontrolü
- Kesim ve delme yüksekliklerinin test kesimiyle doğrulanması
Servis sürecimiz
- 1
Sensör hattı kontrolü
Nozul, seramik, sensör gövdesi, ön yükselteç ve kablolar incelenir; nem veya kirlilik varsa giderilir. Tablanın topraklaması ölçülür.
- 2
Z ekseni kontrolü
Z ekseninin mekanik boşluğu, hareket serbestliği ve servo ayarları kontrol edilir. Kararlı bir takip ancak sağlam bir Z ekseniyle mümkündür.
- 3
Kalibrasyon
Temiz, düz ve topraklı bir sac üzerinde yükseklik kontrol ünitesinin kalibrasyon adımları uygulanır. Kalibrasyon eğrisinin düzgünlüğü ve kararlılığı değerlendirilir.
- 4
Takip ayarı
Takip hassasiyeti ve hız ayarları, kafa titremeden hızlı tepki verecek şekilde dengelenir.
- 5
Doğrulama
Farklı yüksekliklerde ölçüm alınır, kenar geçişleri ve delme davranışı izlenir; sonuç test kesimiyle doğrulanır.
Kapasitif yükseklik kontrolü nasıl çalışır?
Metal nozul ile sac, aradaki hava boşluğu sayesinde bir kapasitör oluşturur. Nozul saca yaklaştıkça kapasitans artar, uzaklaştıkça azalır. Kafanın yakınındaki ön yükselteç bu küçük değişimi kabloyla taşınabilecek bir sinyale dönüştürür; yükseklik kontrol ünitesi de sinyali kalibrasyon eğrisi yardımıyla mesafeye çevirir.
Ölçüm, nozulun kafa gövdesinden seramikle yalıtılmış olmasına dayanır. Seramik çatlarsa, üzerinde metal tozu ya da cüruf birikirse veya araya nem girerse sistem gerçek mesafeyle birlikte bu kaçak kapasitansı da ölçer. Bu nedenle yükseklik kontrol sorunları sıklıkla pahalı elektronik parçalara gelmeden, seramik ve nozul düzeyinde çözülür.
BCS100 kalibrasyonu ne zaman gerekir?
Kalibrasyon temiz, düz ve iyi topraklanmış bir sac üzerinde, nozul ile seramik sağlamken yapılmalıdır. Paslı, boyalı veya kalın kaplamalı yüzeyler ölçümü etkileyebilir. Kalibrasyon sonucu kötü çıkıyorsa kalibrasyonu defalarca tekrarlamak yerine sensör hattı incelenmelidir. Aşağıdaki durumlarda kalibrasyonun yenilenmesini öneririz.
- Nozul tipi, çapı veya boyu değiştiğinde
- Seramik, sensör gövdesi ya da ön yükselteç değiştiğinde
- Kafa çarpmasından sonra
- Takipte titreme veya yükseklik sapması başladığında
- Kontrol yazılımı veya ünite ayarları sıfırlandığında
Kesim kafası neden titrer veya saca çarpar?
Takip sırasındaki titreme, genellikle takip hassasiyetinin Z ekseninin mekanik ve servo kapasitesine göre yüksek ayarlanmasından kaynaklanır. Hassasiyet düşürüldüğünde titreme azalır ama bu kez kafa eğri veya dalgalı saclarda yüzeyi geç takip eder. Doğru ayar, Z ekseni sağlamken bu iki durum arasında denge kurmaktır.
Kafanın saca çarpması ise çoğunlukla ölçümün bozulduğunu gösterir: çatlak seramik, gevşek nozul, arızalı ön yükselteç, yıpranmış kablo, topraklanmamış sac ya da nozula yapışmış cüruf. Kesim sırasında yukarı kalkan parçalar ve eksik mikro bağlantı ayarları da çarpmaya yol açar; bunlar kalibrasyonla değil, kesim programıyla çözülür.
Hizmet verdiğimiz markalar

Bağımsız teknik servisiz; logolar yalnızca hizmet verilen ürünleri tanımlamak içindir.
İlgili yedek parçalar
Yükseklik Kontrol Kalibrasyonu hakkında sık sorulan sorular
Kapasitif sensör kalibrasyonu ne sıklıkla yapılmalı?
Burada takvimden çok, kafada yaşanan olaylar belirleyicidir: nozul tipi değiştiğinde, seramik veya sensör parçası yenilendiğinde, kafa çarptığında ve takipte kararsızlık görüldüğünde kalibrasyon yenilenmelidir. Yoğun kullanılan makinelerde periyodik bakımda kontrol edilmesi önerilir. Kalibrasyon sonucunun her seferinde bozuk çıkması, sensör hattında giderilmesi gereken bir arıza olduğuna işaret eder.
BCS100 kapasitans alarmı neden verir?
Bu tür alarmlar genellikle ölçülen kapasitansın beklenen aralığın dışına çıktığını gösterir. Nozulun saca değmesi, çatlak veya kirli seramik, nemli ön yükselteç, hasarlı sensör kablosu ve topraklama sorunları başlıca nedenlerdir. Alarm metnini ve hangi durumda çıktığını not etmeniz teşhisi hızlandırır. Alarmın tam anlamı için ünitenin kullanım kılavuzunu esas alın.
Nozul değişince kalibrasyon gerekir mi?
Aynı tip ve çapta yeni bir nozul takıldığında çoğu zaman kısa bir kontrol yeterlidir. Nozul tipi (tek veya çift katlı), çapı ya da boyu değiştiğinde ise nozul ile sac arasındaki kapasitans ilişkisi değişir ve kalibrasyonun yenilenmesi önerilir. Kalibrasyon yapılmazsa kafa, ayarlanan yükseklikten farklı bir mesafede keser ve kesim kalitesi bozulur.
Ön yükselteç arızası nasıl anlaşılır?
Kalibrasyonun sürekli başarısız olması, kapasitans değerinin kafa hareketsizken bile dalgalanması, nemli havalarda artan alarmlar ve kafanın rastgele iniş-çıkışları ön yükselteç şüphesini artırır. Ancak aynı belirtiler seramik ve kablo arızalarında da görülür. Bu yüzden önce seramik ve kablolar kontrol edilir, ardından ön yükselteç ölçülür veya sağlam olduğu bilinen bir parçayla karşılaştırılır.
Sac topraklaması neden önemlidir?
Kapasitif ölçüm, sacın elektriksel olarak makine gövdesiyle aynı referansta olmasına dayanır. Tabla ızgaraları cüruf ve oksit tabakasıyla kaplandığında sac ile makine arasındaki bağlantı zayıflar ve ölçüm kararsızlaşır. Izgara temizliği ve topraklama bağlantılarının kontrolü, özellikle boyalı veya paslı sac kesilirken takip kararlılığını belirgin şekilde etkiler.
Kafa titriyorsa ayarı kendimiz yapabilir miyiz?
Takip hassasiyeti gibi temel ayarlar kontrol yazılımından değiştirilebilir, ancak değişiklikten önce mevcut değerleri not etmeniz gerekir. Titreme Z ekseninin mekanik boşluğundan, servo parametrelerinden veya sensör hattındaki bir arızadan kaynaklanıyorsa yalnızca hassasiyeti düşürmek sorunu gizler. Ayardan sonra kafa dalgalı saclarda geç kalıyorsa uzaktan bağlantıyla birlikte değerlendirme yapabiliriz.