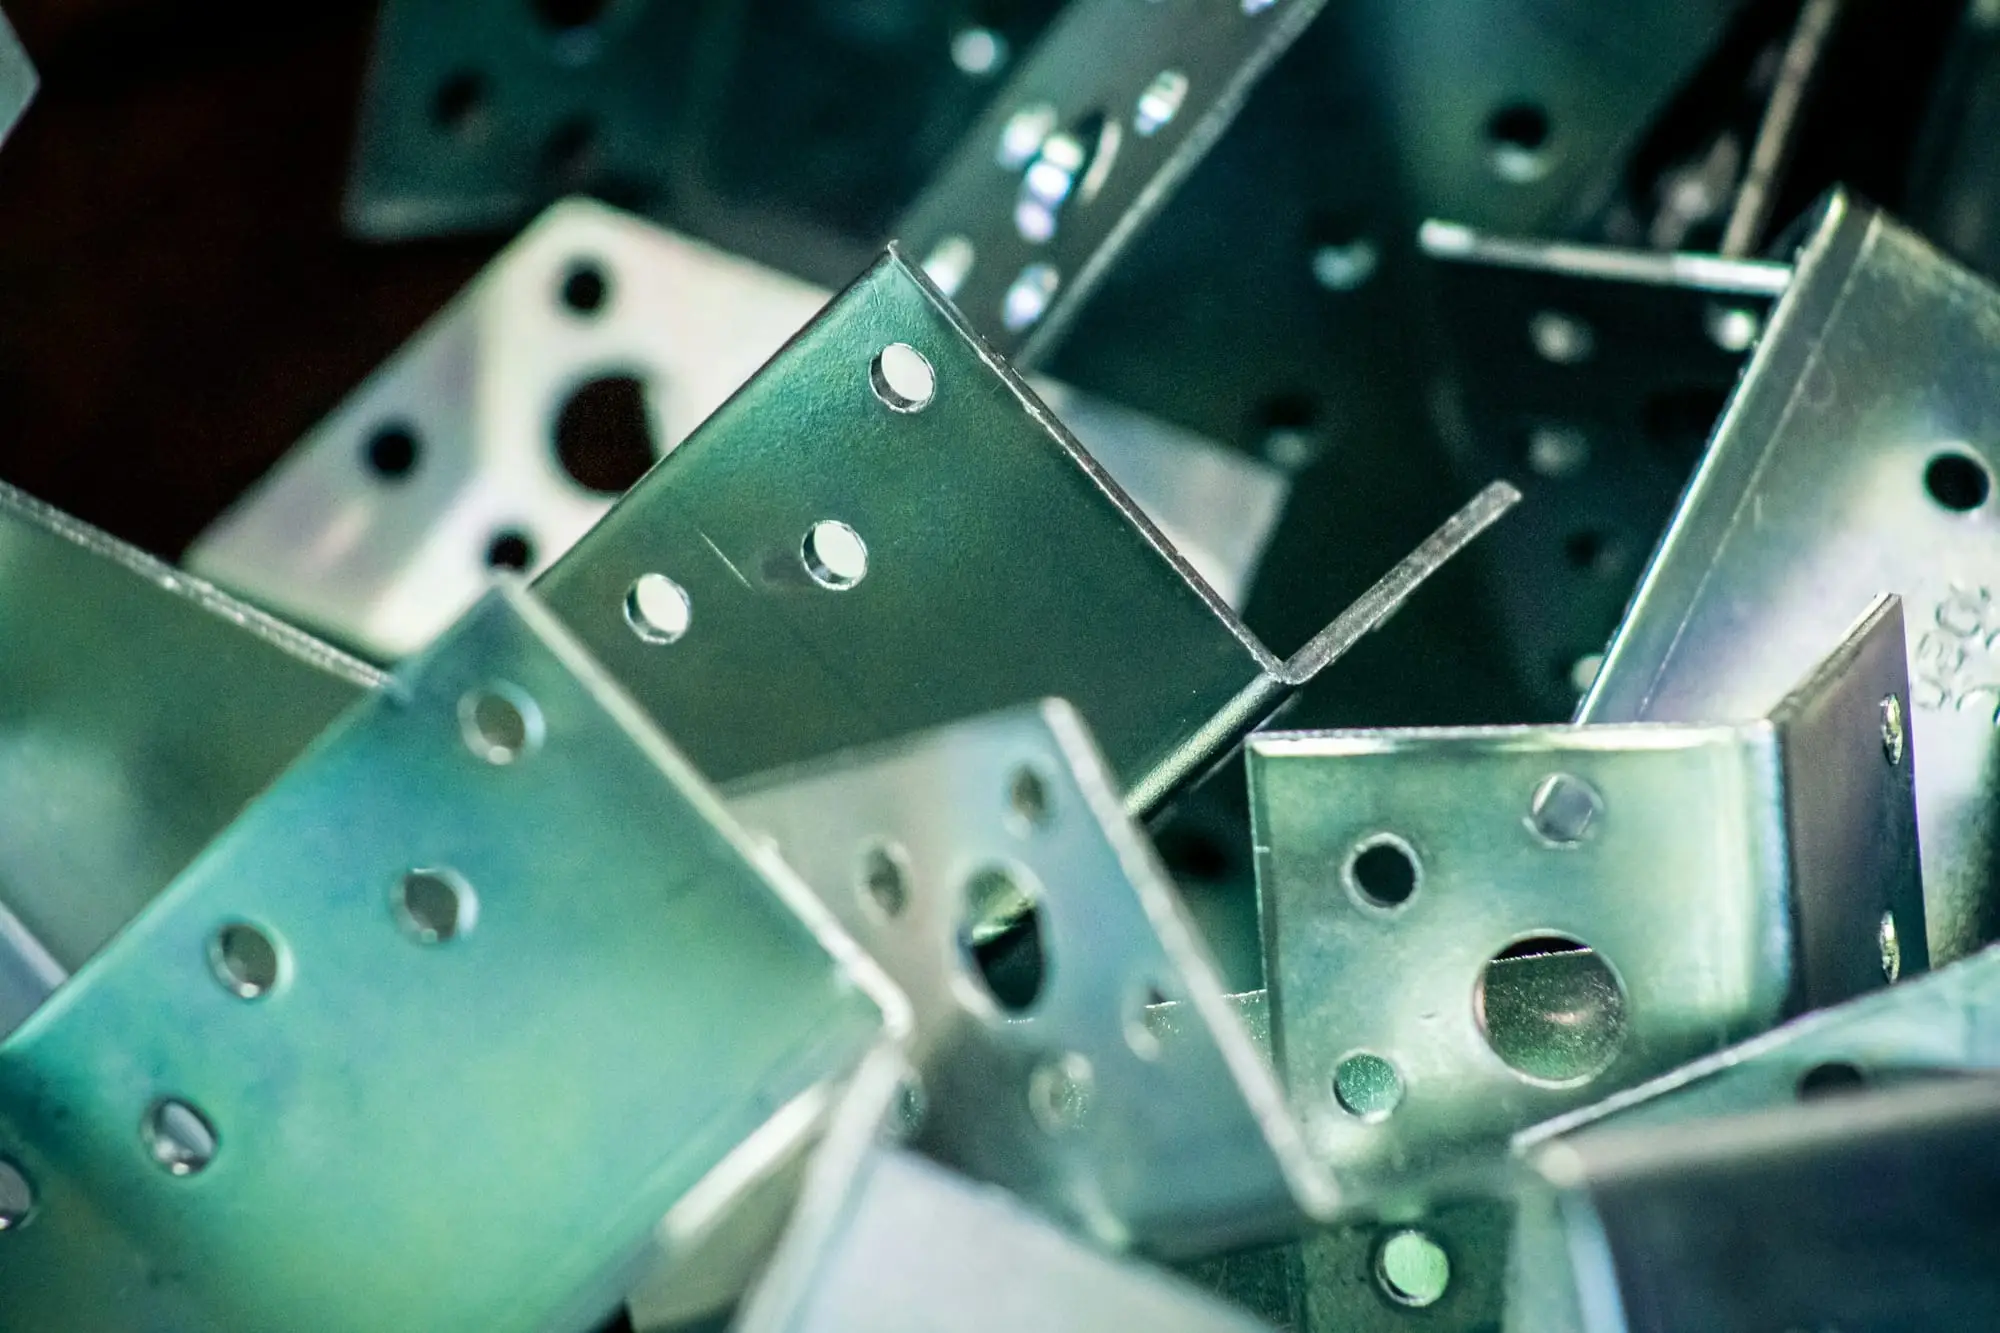
Lazer kesim parametre ayarları; lazer gücü, kesim hızı, frekans, darbe oranı (duty), odak konumu, nozul tipi ve çapı, nozul yüksekliği, gaz türü ve basıncı ile delme (piercing) adımlarının malzemeye ve kalınlığa göre birlikte belirlenmesidir. Bu değerlerden biri değiştiğinde diğerlerinin de yeniden dengelenmesi gerekir; temiz bir kesim tek bir ayarla değil, doğru kombinasyonla elde edilir.
Hazır parametre tabloları başlangıç noktası olarak işe yarar, ancak aynı güçteki iki makine bile farklı sonuç verebilir. Lazer kaynağının gerçek çıkış gücü, kesim kafasının optik yapısı, gazın saflığı ve basıncı, sacın kalitesi ve yüzey durumu sonucu değiştirir. Bu yüzden parametreleri kendi makinenizde, kendi malzemenizle yapılan test kesimleriyle doğruluyoruz.
Amacımız yalnızca önümüzdeki işi kurtarmak değil; CypCut gibi kontrol yazılımlarında malzeme ve kalınlık bazında düzenli bir parametre kütüphanesi oluşturmanıza ve operatörlerinizin bu kütüphaneyi güvenle kullanmasına yardımcı olmaktır.
Parametre ayarı gerektiren kesim sorunları
- Parçanın alt kenarında çapak kalıyor, temizlemek ek işçilik gerektiriyor.
- Karbon çeliğinde köşeler ve dar detaylar yanıyor, köşede erime oluşuyor.
- Sac bazı bölgelerde tam kesilmiyor, parça iskelette asılı kalıyor.
- Kesim yüzeyi pürüzlü; çizgiler belirgin ve düzensiz.
- Paslanmaz çelikte kesim kenarı sararıyor veya kararıyor.
- Kalın sacda delme uzun sürüyor, delme sırasında patlama ve sıçrama oluyor.
- Galvanizli sac veya alüminyumda kesim kararsız, kalite parçadan parçaya değişiyor.
Parametre çalışmasında ele aldığımız başlıklar
- Malzeme ve kalınlığa göre güç, hız, frekans ve darbe oranı ayarı
- Odak konumu, nozul tipi ve çapı ile nozul yüksekliğinin belirlenmesi
- Gaz türü ve basıncının seçimi, gaz saflığı ve debisinin değerlendirilmesi
- Kademeli delme (piercing) adımlarının ayarlanması
- Köşeler, küçük delikler ve dar detaylar için hız-güç ilişkisinin düzenlenmesi
- Yavaş başlangıç, soğutma noktası ve hıza bağlı güç eğrisi gibi yazılım işlevlerinin kullanımı
- Test kesimleri ve sonuçların fotoğraflarla değerlendirilmesi
- CypCut malzeme kütüphanesinde parametrelerin adlandırılması, kaydı ve yedeklenmesi
- Operatörlere parametre mantığı üzerine uygulamalı bilgilendirme
Servis sürecimiz
- 1
Mevcut durumun analizi
Sorunlu parçalar, kullanılan parametreler ve malzeme bilgisi incelenir. Önce optik, merkezleme, nozul ve gaz sisteminin sağlıklı olduğu doğrulanır; donanım sorunu parametreyle telafi edilmeye çalışılmaz.
- 2
Başlangıç değerleri
Lazer kaynağı ve kesim kafası üreticilerinin önerileri ile makinenin mevcut kütüphanesi esas alınarak başlangıç değerleri belirlenir.
- 3
Kontrollü test kesimleri
Her denemede tek bir değişken değiştirilerek test parçaları kesilir; kenar kalitesi, çapak, köşeler ve delme davranışı karşılaştırılır.
- 4
Kütüphaneye kayıt
Onaylanan değerler malzeme, kalınlık, gaz ve nozul bilgisiyle adlandırılarak kaydedilir ve kütüphanenin yedeği alınır.
- 5
Üretimde doğrulama
Parametreler gerçek iş parçalarında denenir, gerekirse ince ayar yapılır ve operatörlere hangi belirtide hangi değerin değiştirileceği anlatılır.
Malzemeye göre lazer kesim parametreleri nasıl belirlenir?
Karbon çeliği genellikle oksijenle (O₂) kesilir. Oksijen çelikle ekzotermik reaksiyona girerek kesime ısı katar; kalın saclar bu sayede görece düşük güçle kesilebilir, ancak kenarda ince bir oksit tabakası oluşur ve köşelerde biriken ısı yanmaya yol açabilir. Paslanmaz çelik ve alüminyumda ise çoğunlukla yüksek basınçlı azot (N₂) kullanılır; azot, eriyiği kesim ağzından dışarı üfler ve oksitsiz, parlak bir kenar bırakır.
Galvanizli sacda çinko kaplama kesim sırasında buharlaşarak yoğun duman ve çapak oluşturur; parametre kaplama kalınlığına göre ayrı tutulmalı ve toz emişin düzgün çalışması sağlanmalıdır. Pirinç ve bakır gibi yüksek yansıtıcılığa sahip malzemelerde geri yansıma lazer kaynağı için risk oluşturur; bu malzemeler, kaynağın yansıtıcı malzeme kesimine uygun olduğu doğrulandıktan sonra üretici önerilerine uygun delme ayarlarıyla kesilmelidir.
Odak konumu da gaz ve malzemeyle birlikte seçilir; oksijenle ve azotla kesimde odak genellikle farklı konumlara yerleştirilir. Odak değerinin işareti (pozitif veya negatif) kafa ve yazılım konvansiyonuna göre değiştiği için başka bir makineden alınan değerler doğrudan kopyalanmamalıdır.
- Karbon çeliği: oksijenle kesimde genellikle çift katlı nozul ve düşük gaz basıncı; ince saclarda azot veya basınçlı havayla yüksek hızlı kesim seçeneği
- Paslanmaz çelik: yüksek basınçlı azotla kesim, genellikle tek katlı nozul; kenar rengi büyük ölçüde azot saflığına bağlıdır
- Alüminyum: azot veya basınçlı hava; alt kenarda yapışkan çapak eğilimine dikkat
- Galvanizli sac: kaplamaya göre ayrı parametre seti ve etkin toz emiş
- Pirinç ve bakır: yansıtıcı malzeme; kaynağın uygunluğu ve delme ayarı öncelikli
Lazer kesimde çapak neden olur?
Alt kenardaki çapak, eriyiğin kesim ağzından tamamen atılamadığını gösterir. Hız gereğinden yüksekse ışın alt yüzeye yeterli enerji bırakamaz, kıvılcım demeti belirgin şekilde geriye savrulur ve eriyik tam atılamaz; hız çok düşükse ısı fazlalaşır, kesim genişler ve alt kenarda yapışkan damlalar birikebilir. Odak konumunun yanlış olması, gaz basıncının düşük kalması ve nozulun aşınmış ya da merkezsiz olması da aynı sonuca yol açar.
Karbon çeliğinde köşe yanması, makine köşede yavaşladığı hâlde gücün aynı kalmasından kaynaklanır. Hıza bağlı güç ve frekans eğrileri ile köşelerde soğutma noktası kullanımı bu sorunu azaltır. Tam kesmeme sorunlarında ise önce koruma camı, odak ve gaz basıncı kontrol edilmeli, ardından güç ile hız dengesine bakılmalıdır.
CypCut'ta parametre kütüphanesi oluşturmak
CypCut, kesim parametrelerinin katman (layer) bazında girilmesine ve malzeme kütüphanesine kaydedilmesine olanak tanır. Kütüphanedeki her kayıt; malzeme, kalınlık, gaz türü, nozul tipi-çapı ve lazer gücü bilgisini adında taşıyacak şekilde düzenlenirse operatör doğru parametreyi tahmin etmek zorunda kalmaz.
Kütüphanenin düzenli yedeklenmesi; yazılım güncellemesi, bilgisayar arızası veya yanlışlıkla yapılan değişiklikler karşısında haftalar süren emeğin kaybolmasını önler. Parametre değişikliklerinin kim tarafından ve neden yapıldığını kısa notlarla kayda geçirmek, kalite sorunlarının izini sürmeyi de kolaylaştırır.
Hizmet verdiğimiz markalar

Bağımsız teknik servisiz; logolar yalnızca hizmet verilen ürünleri tanımlamak içindir.
Kesim Parametresi Ayarları hakkında sık sorulan sorular
Lazer kesimde çapak nasıl giderilir?
Önce donanım kontrol edilmelidir: koruma camı temiz mi, nozul sağlam ve merkezde mi, gaz basıncı yeterli mi? Bunlar doğruysa hız, odak konumu ve gaz basıncı her seferinde tek değişken değiştirilerek denenir. Kıvılcım demetinin açısı da ipucu verir; kıvılcımlar kesim yönünün tersine belirgin şekilde savruluyorsa hız yüksek olabilir. Paslanmaz çelikte azot saflığı ve basıncı da belirleyicidir.
Hazır parametre tabloları neden her makinede çalışmaz?
Tablolar belirli bir lazer kaynağı, kesim kafası ve optik konfigürasyonla hazırlanır. Makinenizin gerçek çıkış gücü, kolimatör ve odak lensi mesafeleri, nozul tipleri, gaz saflığı ve basıncı ile sac kalitesi tablodaki koşullardan farklıysa sonuç da farklı olur. Tablolar yararlı bir başlangıç noktasıdır, ancak nihai değerler makinenizde yapılan test kesimleriyle doğrulanmalıdır.
Paslanmaz çelik kesim kenarı neden sararır?
Azotla kesilen paslanmaz çelikte kenar rengi, kesim bölgesine oksijen karışıp karışmadığını gösterir. Azot saflığının düşük olması, gaz hattında kaçak, yetersiz basınç, aşınmış nozul veya çok düşük kesim hızı sararma ve kararmaya yol açar. Önce gaz hattının sızdırmazlığı ve gaz kaynağının saflığı kontrol edilmeli, ardından basınç ve hız dengesi test kesimleriyle ayarlanmalıdır.
Lazer kesimde köşeler neden yanar?
Makine köşeye yaklaşırken yavaşlar; güç sabit kalırsa birim uzunluğa düşen enerji artar ve özellikle oksijenle kesilen karbon çeliğinde köşe erir. Çözüm, gücün ve frekansın hıza bağlı olarak azaltılması, köşelerde soğutma noktası kullanılması ve kesim sırasının ısı birikimini azaltacak şekilde düzenlenmesidir. Keskin köşeli ve ince detaylı parçalarda bu ayarlar daha da önem kazanır.
Kalın sacda delme neden uzun sürüyor?
Kalın sacda delme; güç, frekans, darbe oranı, gaz basıncı ve delme yüksekliğinin kademeli olarak değiştiği çok aşamalı bir işlemdir. Kademeler doğru ayarlanmazsa delme uzar, eriyik yukarı sıçrayarak nozulu ve koruma camını kirletir. Kademeli delme ayarları ve delme sonrası bekleme süreleri düzenlenerek hem süre kısaltılabilir hem de sarf tüketimi azaltılabilir.
Kesim parametresi ayarı uzaktan yapılabilir mi?
Parametre dosyalarının incelenmesi, kütüphanenin düzenlenmesi ve değişikliklerin girilmesi uzaktan bağlantıyla yapılabilir. Ancak kesim sonucunu değerlendirmek için sahadaki bir operatörün test kesimi yapması, parçayı fotoğraflaması ve gözlemlerini aktarması gerekir. Donanım kaynaklı sorunlar uzaktan her zaman fark edilemeyebilir; bu nedenle karmaşık durumlarda saha ziyareti öneriyoruz.