Adım adım anlatım
- 1
Kesim cephesi ve kıvılcım
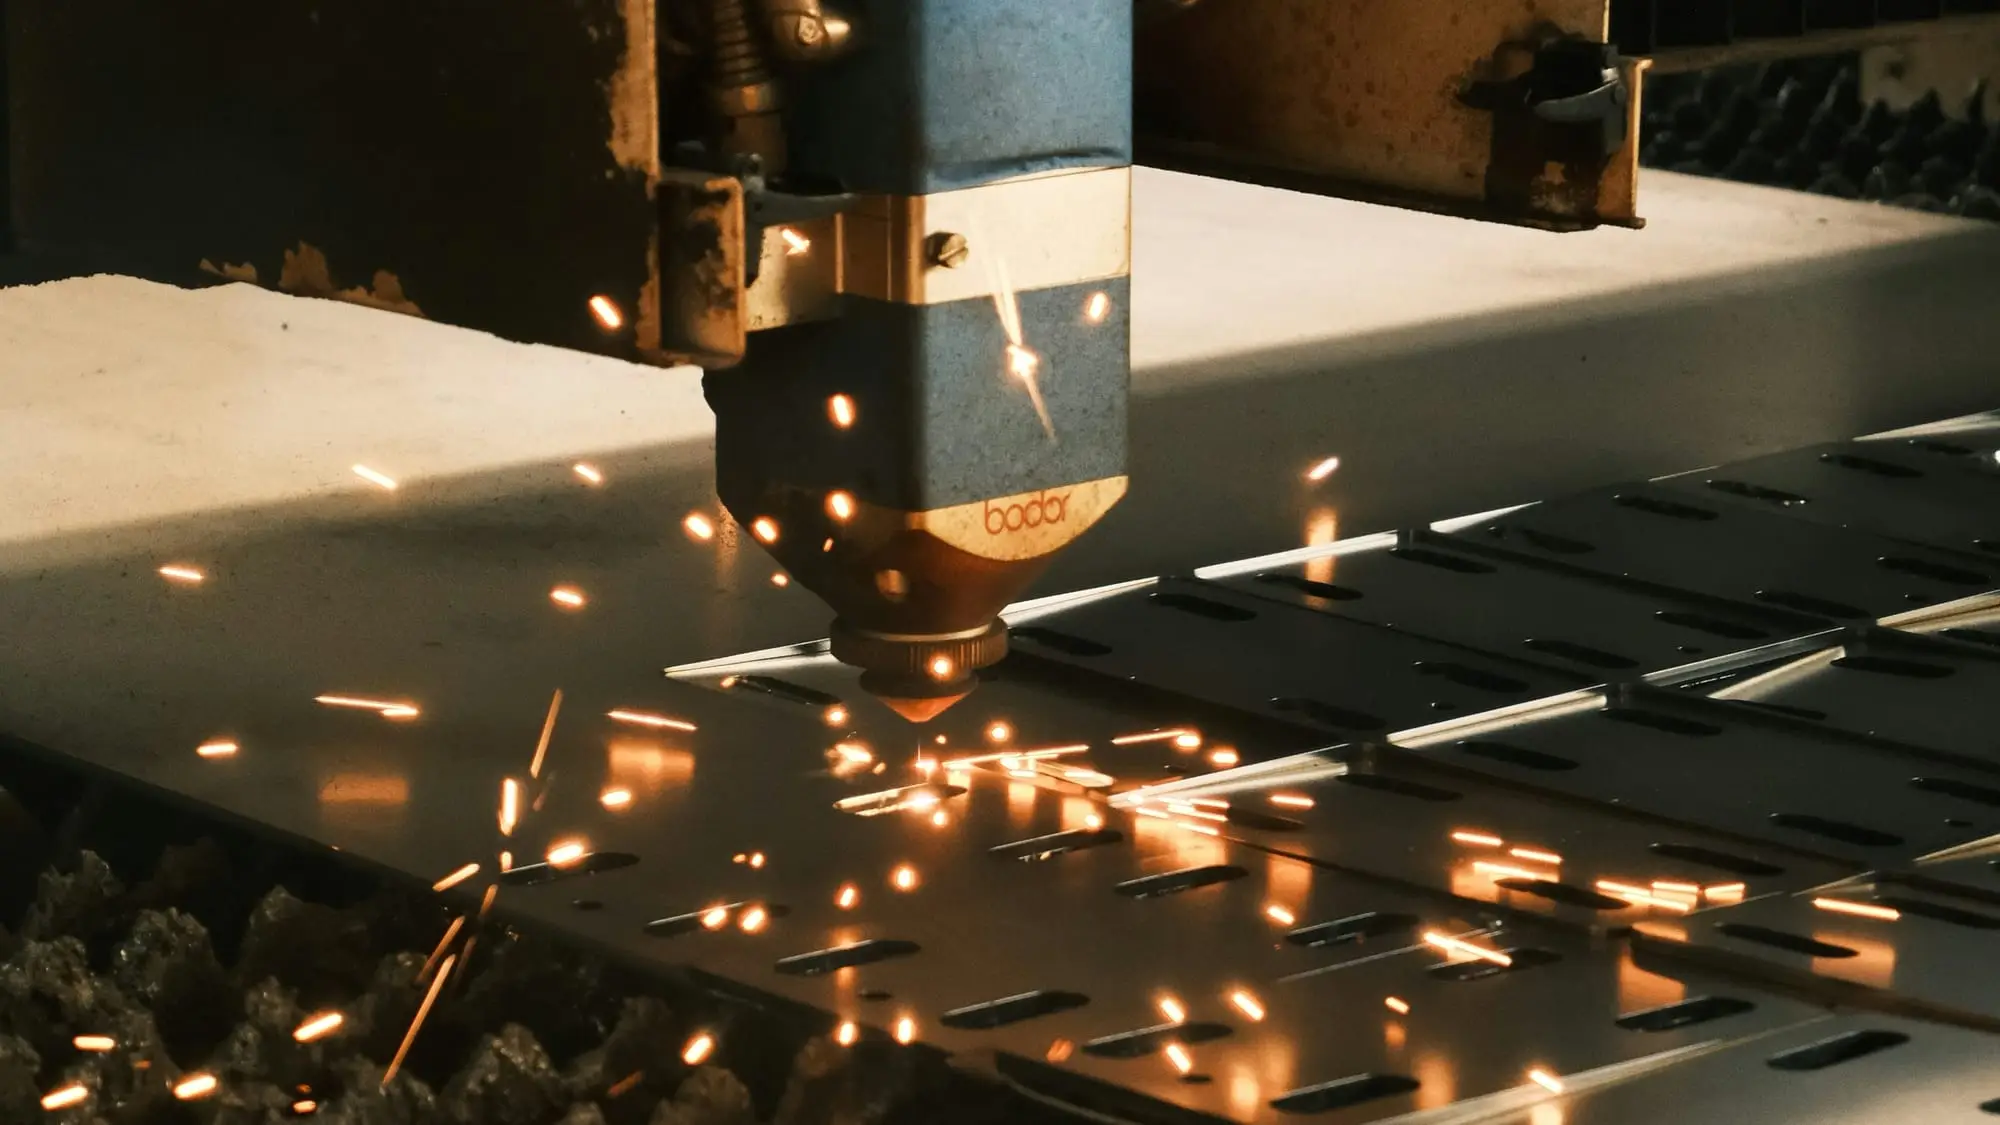
Kafa ilerlerken ışın önündeki metali eritir, gaz eriyiği alttan atar. Kesimin önündeki eğik yüzeye kesim cephesi denir. Cephenin eğimi ve alttan çıkan kıvılcımın yönü, hızın doğru olup olmadığını gösterir.
- 2
Doğru hız
Kesim cephesi hafif eğimlidir, kıvılcımlar sacın altından biraz geriye açılı ve düzenli çıkar. Kerf dar ve düzgündür, kesit yüzeyindeki çizgiler neredeyse diktir, alt kenar temizdir.
- 3
Hız fazla: kesmeme ve çapak
Işın her noktada yeterince kalamaz. Cephenin alt kısmı geride kalır, çizgiler geriye yatar. Kıvılcımlar geriye savrulur, hatta yukarı sıçrar. Kesim alta geçmez veya alt kenarda çapak kalır.
- 4
Hız az: yanma ve erime
Birim uzunluğa fazla ısı girer. Kerf genişler, kenarlar erir ve yuvarlanır. Oksijenle kesimde demir kontrolsüz yanar, köşeler ve ince bölgeler yanar. Altta damla damla çapak birikir, kıvılcım dik aşağı düşer.
- 5
Birim uzunluğa enerji
Kesimi belirleyen, milimetre başına sacın aldığı enerjidir: yaklaşık güç ÷ hız. Aynı güçte hız iki katına çıkarsa her milimetreye yarı enerji düşer. Bu enerji belli bir pencerede olmalıdır: azı kesmez, fazlası yakar.
- 6
Kalınlık arttıkça hız düşer
Kalın sacın her milimetresini kesmek için daha çok metal eritilmeli ve atılmalıdır. Bu yüzden aynı güçte kalınlık arttıkça hız hızla düşer. Bir noktadan sonra güç yetmez ve kalite bozulur.
- 7
Güç arttıkça hız artar
Aynı kalınlıkta güç artınca daha hızlı kesilir ve daha kalın sac kesilebilir. İnce sacda artış her zaman orantılı değildir; makinenin ivmesi, köşe yavaşlaması ve gaz akışı hızı sınırlar.
- 8
Kıvılcıma bakarak ayar
Kıvılcım geriye yatıyor veya yukarı sıçrıyorsa hızı düşürün. Dik aşağı düşüyor, kenar yanıyorsa hızı artırın. Hızı küçük adımlarla değiştirin; odak, gaz ve nozul da aynı belirtileri verebilir.
Özet: akılda kalması gerekenler
Kıvılcım size söyler
Doğru hızda kıvılcım sacın altından hafif geriye açılı ve düzenli çıkar. Geriye yatıyor veya yukarı sıçrıyorsa hız fazla, dik aşağı düşüyor ve kenar yanıyorsa hız azdır.
Güç ÷ hız
Sacın milimetre başına aldığı enerji yaklaşık güç ÷ hız ile orantılıdır. Hızı değiştirmek, gücü ters yönde değiştirmek gibidir. Enerji bir pencere içinde kalmalıdır.
Maksimum kalınlık tuzağı
Kaynağın kesebildiği en kalın sac ile kaliteli ve verimli kestiği sac aynı değildir. Üretimde maksimum kalınlığın belirgin altında çalışmak hem kaliteyi hem hızı korur.
Şematik anlatımdır; eğriler ve oranlar temsilidir, gerçek kesim tablosu değildir. Doğru hız malzemeye, kalınlığa, güce, gaza, odağa ve nozula göre değişir. Makinenizin parametre tablosunu esas alın ve hızı küçük adımlarla değiştirin.