Adım adım anlatım
- 1
Kesim gazının görevleri
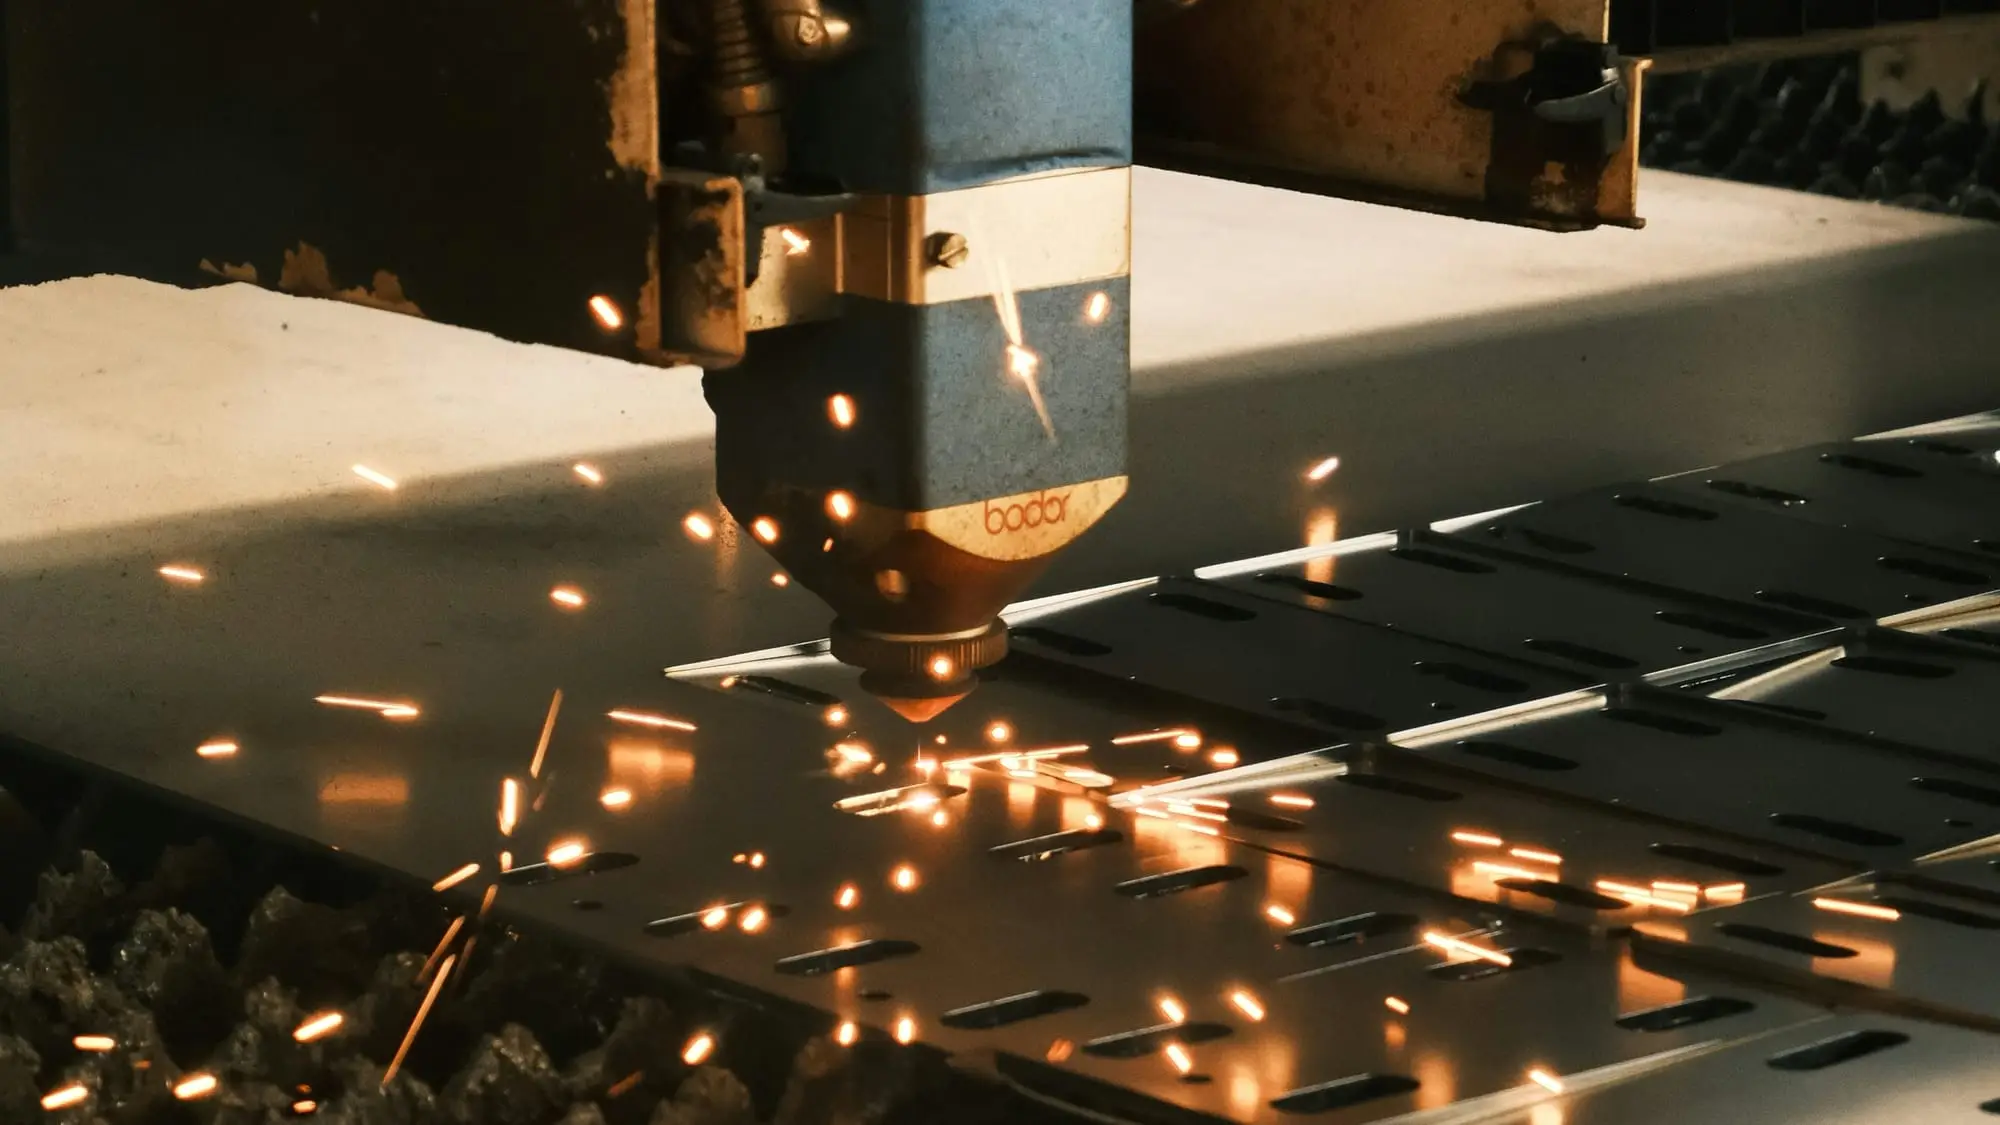
Gaz nozuldan kerfin içine üflenir. Azot ve havada tek görevi eriyiği alttan dışarı atmaktır. Oksijende ayrıca demirle yanarak kesime enerji verir. Basınç, gazın kerfe ne kadar güçlü girdiğini belirler.
- 2
Azot / hava: basınç düşük
Gaz eriyiği dışarı atmaya yetmez. Eriyik kerf duvarında kalınlaşır, alt kenara yapışıp donar. Sonuç alt kenarda yumuşak, boncuk boncuk çapaktır. Kalın sacda kesim alta geçmeyebilir.
- 3
Azot / hava: basınç doğru
Gaz eriyiği ince bir film halinde hızla aşağı süpürür. Damlalar alttan düz ve hızlı çıkar, alt kenar temiz kalır. Azot ayrıca kesit yüzeyini oksitlenmeden korur.
- 4
Azot / hava: basınç fazla
Gaz nozul ağzında dağılır ve kerf girişinde türbülans oluşur. Akış düzensizleşir, kesit yüzeyi dalgalanabilir ve çapak geri gelebilir. Kalite artmaz, gaz tüketimi ve maliyet boşuna yükselir.
- 5
Oksijen: basınç düşük
Yanma için yeterli oksijen gelmez, yanma cephesi alta kadar ilerleyemez. Oluşan cüruf dışarı atılamaz, alt kenarda sert cüruf kalır. Kalın sacda kesim kopabilir.
- 6
Oksijen: basınç fazla
Fazla oksijen yanmayı kontrolsüz hızlandırır. Kerf genişler, kesit yüzeyi kabalaşır ve köşeler yanar. Oksijende basınç genellikle düşük tutulur, artırmak kaliteyi bozar.
- 7
Çapağa bakarak yön bulun
Alt kenardaki çapağın tipi ve yüzeyin görünüşü basıncın hangi yöne ayarlanacağını gösterir. Basıncı değiştirmeden önce odak, hız ve nozul durumunu da kontrol edin.
Özet: akılda kalması gerekenler
Azot ve hava
Ergitme kesiminde enerjinin tamamı lazerden gelir, gaz sadece eriyiği atar. Bu yüzden basınç yüksektir. Düşük basınç alt kenarda yumuşak boncuk çapak bırakır.
Oksijen
Oksijen demirle yanar ve kesime enerji verir. Bu yüzden basınç düşüktür. Basıncı artırmak yanmayı kontrolsüz hale getirir; kerf genişler, köşeler yanar.
Basınçtan önce
Çapak her zaman basınçtan değildir. Odak, hız ve nozul durumu da aynı belirtileri verir. Basıncı küçük adımlarla değiştirin ve her adımda kesite bakın.
Şematik anlatımdır. Basınç aralıkları örnektir; doğru değer malzemeye, kalınlığa, nozul çapına ve kaynak gücüne göre değişir. Gazın saflığı ve hattın debisi de sonucu etkiler. Makinenizin parametre tablosunu esas alın.
Konuyla ilgili yazılar
- Azot mu Oksijen mi? Lazer Kesimde Gaz Seçimi ve Saflık Lazer kesimde azot mu oksijen mi? Malzemeye göre gaz seçimi, saflık, basınç ve tesisat üzerine pratik bilgiler. Gaz sorunları için servis talebi oluşturun.
- Lazer Kesimde Çapak Neden Olur ve Nasıl Önlenir? Lazer kesimde çapak neden olur? Hız, odak, gaz basıncı, nozul ve optik kaynaklı nedenler ile pratik çözümler. Sorun sürüyorsa servis talebi oluşturun.