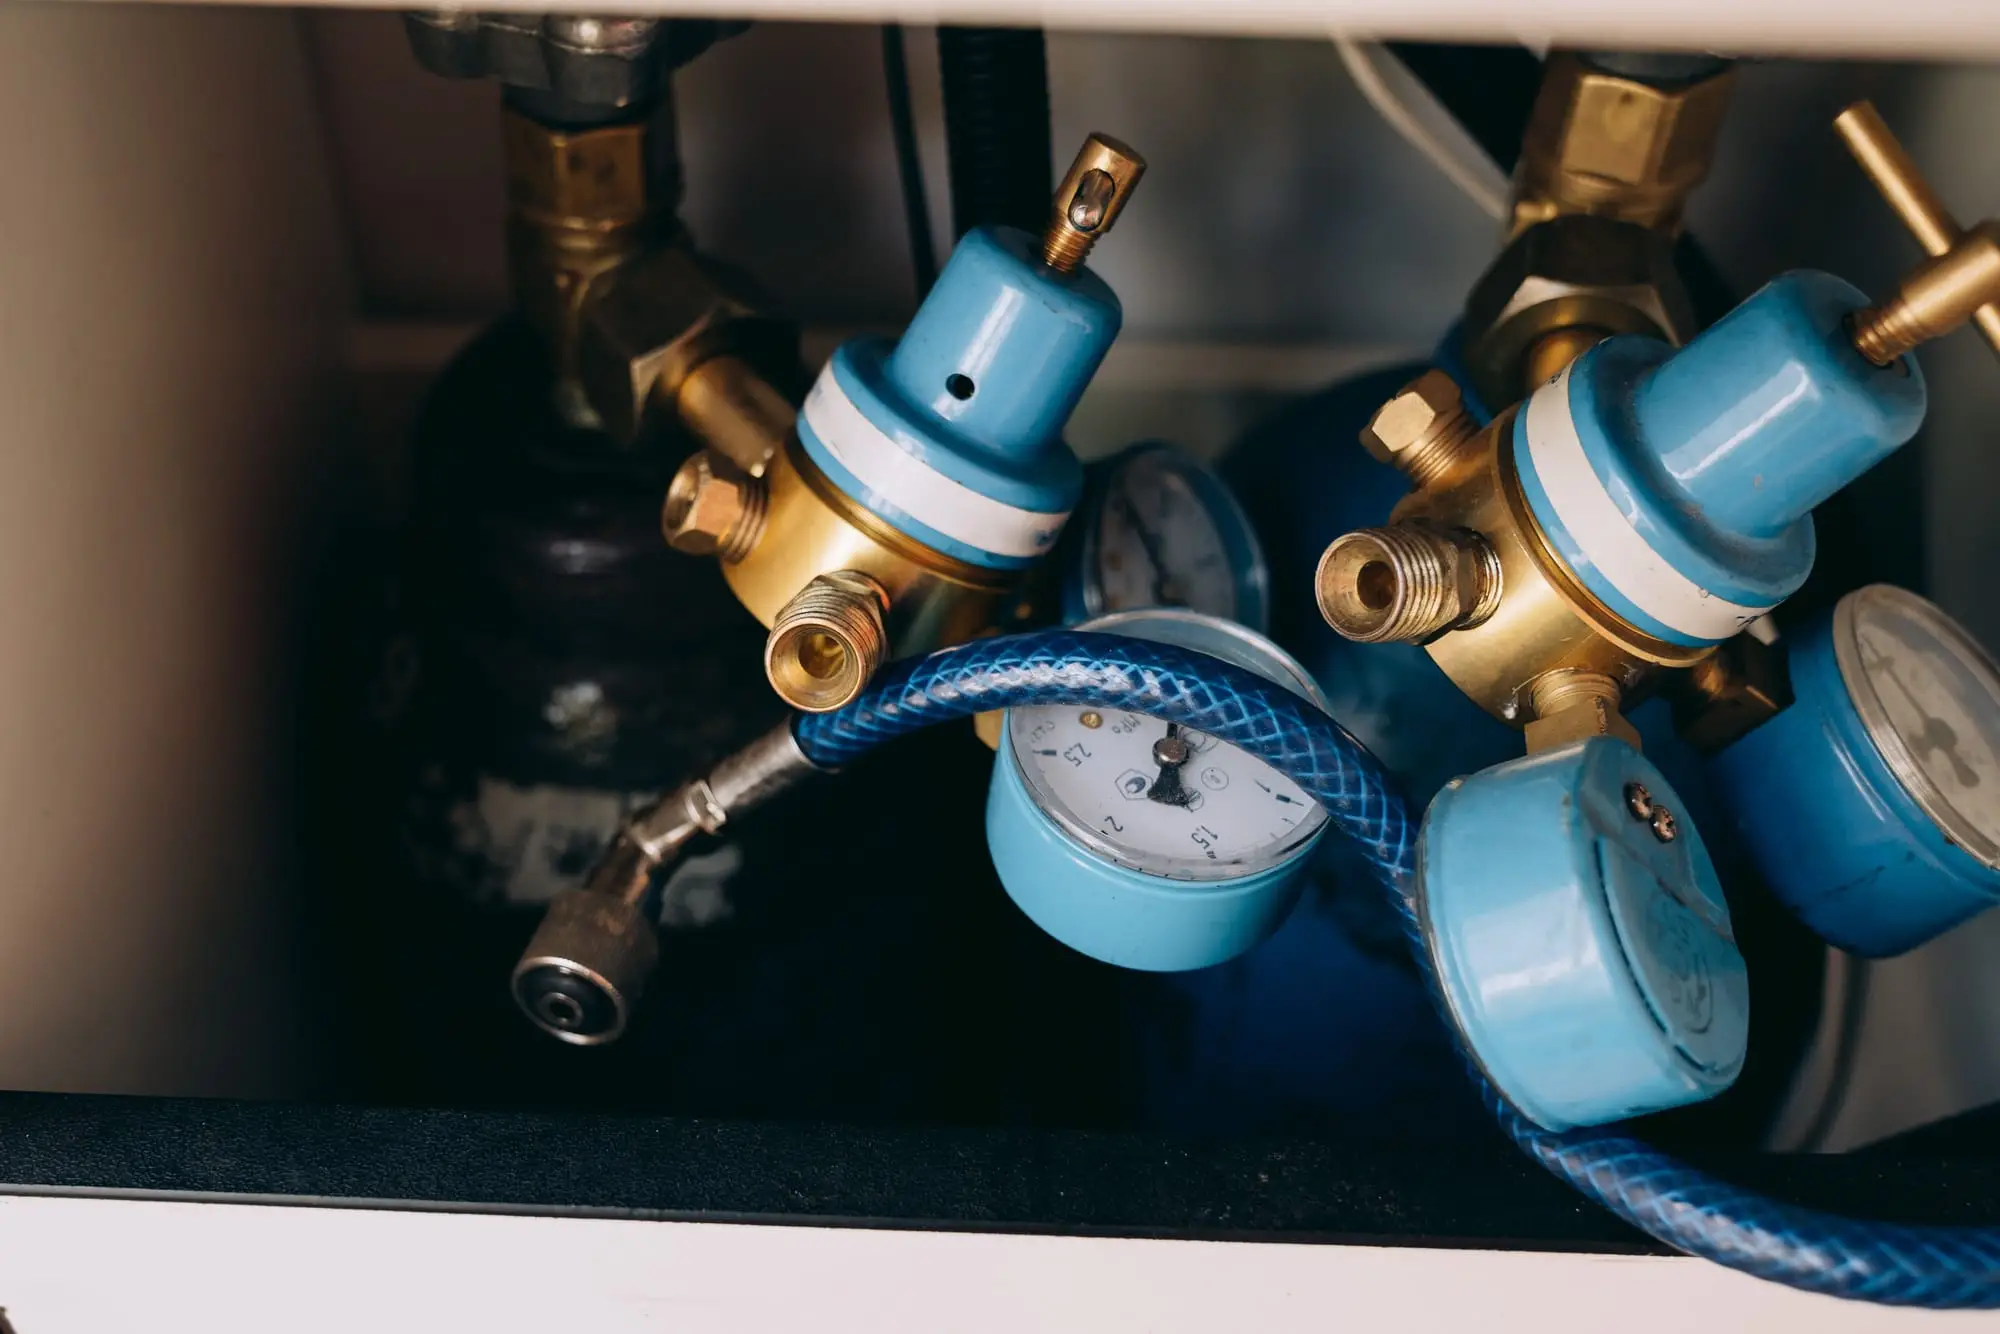
Lazer kesimde kullanılan yardımcı gaz, sonucu en az lazer gücü kadar belirler. Azot mu oksijen mi sorusunun cevabı; kestiğiniz malzemeye, kalınlığa, kenardan beklediğiniz kaliteye ve parçanın sonraki işlemlerine bağlıdır.
Bu yazıda iki gazın çalışma prensibini, basınçlı havanın nerede devreye girdiğini, gaz saflığının kesime etkisini ve tesisatta dikkat edilmesi gerekenleri özetliyoruz. Verilen değerler tipik aralıklardır; makinenizin ve lazer kaynağınızın parametre tablosunu her zaman esas alın.
Yardımcı gaz kesimde ne yapar?
Yardımcı gazın üç temel görevi vardır: erimiş metali kesik boşluğundan dışarı atmak, kesim bölgesini soğutmak ve yukarı sıçrayan eriyiğin optiklere ulaşmasını zorlaştırmak. Oksijen bunlara ek olarak kesime enerji de katar.
Gazın türü değiştiğinde odak konumu, nozul tipi, basınç ve hız da değişir. Bu yüzden gaz seçimi tek başına düşünülmemeli, parametre setinin bir parçası olarak ele alınmalıdır.
Oksijen (O₂) ile kesim
Oksijen, ısınan demirle ekzotermik bir tepkimeye girer. Bu tepkime ek ısı üretir; böylece kalın karbon çeliği görece düşük lazer gücüyle kesilebilir. Basınç düşüktür, genellikle 0,5–3 bar civarında kalır ve kalınlık arttıkça daha da azalır. Gaz tüketimi de azot kesimine kıyasla belirgin şekilde düşüktür.
- Kullanım alanı: Orta ve kalın karbon çeliği (S235, S355 gibi yapı çelikleri)
- Kenar sonucu: Kesit yüzeyinde ince bir oksit tabakası oluşur, kenar koyu renklidir.
- Dikkat: Oksit tabakası toz boyada yapışmayı zayıflatabilir; bu nedenle bazı imalatçılar boya öncesinde kenar temizliği yapar.
- Saflık: Genellikle %99,5 ve üzeri önerilir. Saflıktaki küçük düşüşler bile kesim hızında gözle görülür bir kayba yol açabilir.
Azot (N₂) ile kesim
Azot inert bir gazdır ve metalle tepkimeye girmez. Lazer malzemeyi eritir, yüksek basınçlı azot da eriyiği kesik boşluğundan atar. Tüm ısıyı lazer sağladığı için oksijen kesimine göre daha fazla güç gerekir; basınç genellikle 10–20 bar civarındadır ve gaz tüketimi yüksektir.
- Kullanım alanı: Paslanmaz çelik, alüminyum, galvaniz sac, pirinç ve oksitsiz kenar istenen ince-orta karbon çeliği
- Kenar sonucu: Parlak, oksitsiz ve doğrudan kaynağa ya da boyaya uygun kenar
- Saflık: Paslanmaz çelikte parlak kenar için genellikle %99,99–99,999
- Tedarik: Tüp paketi, sıvı azot tankı veya yerinde üretim; bu seçenekleri aşağıda ayrıca ele alıyoruz.
Basınçlı hava: üçüncü seçenek
Basınçlı hava yaklaşık %78 azot ve %21 oksijen içerir. İnce ve orta kalınlıktaki saclarda hızlı ve ekonomik bir kesim sağlar; kenar hafifçe oksitlenir ve koyu görünür.
Hava kesiminin ön şartı, havanın kuru, yağsız ve partikülsüz olmasıdır. Bunun için yüksek basınçlı bir kompresör, kurutucu ve kademeli filtrasyon gerekir. Kompresörden gelen yağ buharı, koruyucu camın kısa sürede kirlenmesinin sık görülen nedenlerindendir.
Azot tedarik seçenekleri
Azot tüketimi arttıkça tedarik şekli de kesim kalitesini etkilemeye başlar. Yaygın üç seçeneğin güçlü ve zayıf yanları şöyledir:
- Tüp paketleri: Kurulumu kolaydır ve düşük tüketimde esneklik sağlar. Paket boşalmaya yaklaştığında basıncın düşmesi ve sık değişim ihtiyacı başlıca dezavantajlarıdır.
- Sıvı azot tankı ve evaporatör: Yüksek tüketimde kararlı saflık ve basınç sunar. Evaporatör kapasitesi tüketime uygun seçilmelidir; yetersiz bir evaporatör, özellikle soğuk havalarda buzlanma ve basınç düşümü yaşatabilir.
- Yerinde üretim sistemi (PSA): Tedarik zincirine bağımlılığı azaltır. Ancak saflık arttıkça elde edilen debi düşer, yüksek kesim basıncı için ayrıca bir basınç yükseltici (booster) gerekebilir ve sistem, beslendiği kompresörle birlikte düzenli bakım ister.
Hangi seçenek olursa olsun, makine girişindeki basıncın ve saflığın yalnızca beklemede değil, kesim sırasında da korunduğunu doğrulamak gerekir.
Malzemeye göre lazer kesim gazı seçimi
| Malzeme | Yaygın gaz | Tipik saflık | Kenar sonucu | Not |
|---|---|---|---|---|
| Karbon çeliği, orta-kalın | O₂ | Genellikle %99,5 ve üzeri | Oksitli, koyu | Düşük basınç, düşük tüketim |
| Karbon çeliği, ince | N₂ veya hava | Kalite beklentisine göre | Oksitsiz ya da hafif koyu | Yüksek hız, yüksek tüketim |
| Paslanmaz çelik | N₂ | Genellikle %99,99–99,999 | Parlak, oksitsiz | Yüksek basınç ve debi |
| Alüminyum | N₂ (ince sacta hava) | Yüksek saflık | Oksitsiz, çapağa yatkın | Yansıtıcı malzeme |
| Galvaniz sac | N₂ veya hava | Kalite beklentisine göre | Oksitsiz ya da hafif koyu | Çinko buharı için emiş önemli |
| Pirinç, bakır | Çoğunlukla N₂ | Yüksek saflık | Malzemeye göre değişir | Geri yansıma riski yüksek |
Tablodaki değerler tipik uygulamaları yansıtır; bazı kalınlıklarda üreticinin parametre tablosu farklı bir gaz önerebilir. Pirinç ve bakır gibi yansıtıcı malzemeleri kesmeden önce lazer kaynağınızın bu malzemelere uygun olduğundan emin olun. Işının kaynağa geri yansıması, lazer kaynağına zarar verebilir.
Gaz saflığı kesimi nasıl etkiler?
Saflık, gaz içindeki istenmeyen bileşenlerin oranını ifade eder ve etkisi gaz türüne göre farklıdır:
- Azotta gazın içerdiği oksijen ve nem, kenarın oksitlenmesine yol açar. Kenar önce sararır, ardından kahverengi ve koyu tonlara döner. Paslanmaz çelikte bu hem görünümü hem de kenarın korozyon davranışını etkiler.
- Oksijende saflığın düşmesi yanma tepkimesini yavaşlatır. Hız düşer, kesit yüzeyi pürüzlenir ve alt kenarda çapak artar.
- Her iki gazda hattaki nem ve partikül, koruyucu camı ve nozulu kirletir.
Saflık sorunlarının kaynağı her zaman gaz tedarikçisi değildir. Tüp değişiminde hatta kalan havanın tahliye edilmemesi, kirli regülatörler, gaz türüne uygun olmayan hortumlar ve aynı hattı paylaşan gazlar arasında yeterli temizleme (purge) süresi bırakılmaması da kenar kalitesini bozar. Oksijenden azota geçişte ilk parçaların kenar renginin farklı çıkması, hatta kalan oksijenin tipik bir işaretidir.
Basınç, debi ve tesisat
Gaz tesisatında iki değer önemlidir: basınç ve debi. Kesim sırasında nozuldan yüksek miktarda gaz aktığı için hat yalnızca statik basıncı değil, gereken debiyi de sağlayabilmelidir.
- Hortum ve boru çapı gaz türüne ve tüketime uygun olmalı, gereksiz uzun hatlardan kaçınılmalıdır.
- Regülatör kapasitesi, yüksek basınçlı azot kesiminin debisine yetmelidir.
- Oransal valf, kontrol sisteminden gelen sinyale göre kesim basıncını ayarlar. Valf geç tepki veriyor veya basınç dalgalanıyorsa delme ile kesim arasında ve parçadan parçaya kalite farkı oluşur.
- Hat üzerindeki filtreler düzenli kontrol edilmelidir; tıkanan filtre basınç düşümüne yol açar.
Gaz değiştirirken nelere dikkat edilmeli?
Aynı makinede oksijenden azota ya da havaya geçmek sık yapılan bir işlemdir, ancak yalnızca vanayı çevirmekle bitmez:
- Nozul tipini ve çapını yeni gaza göre değiştirin; oksijen kesiminde çoğunlukla çift katlı, azot kesiminde tek katlı nozul tercih edilir.
- Odak konumu, nozul yüksekliği ve basıncı o gaza ait parametre setinden yükleyin. Parametre kütüphanesini gaz türüne göre ayrı tutmak karışıklığı önler.
- Hatta kalan önceki gazın tahliyesi için yeterli temizleme süresi bırakın ve ilk kesimi hurda bir sac üzerinde yapın.
- Yeni bir gaz kaynağına geçildiyse makine girişinde bir gaz analizörüyle saflık ölçümü yaptırmak, sonradan yaşanacak kalite tartışmalarını önler.
Gaz güvenliği
- Oksijen ile yağı bir araya getirmeyin. Yüksek basınçlı oksijen yağ ve gresle temas ettiğinde yangın ve patlama riski oluşur. Oksijen hattında yalnızca oksijene uygun ekipman ve temizlik malzemesi kullanın.
- Azotun boğucu etkisini unutmayın. Kapalı ve havalandırması zayıf alanlarda kaçak, ortamdaki oksijen oranını fark ettirmeden düşürebilir. Tank ve azot üretim sistemi bölgelerinde havalandırmaya dikkat edin.
- Basınç altındaki bağlantılara müdahale etmeyin. Rakor sökmeden önce vanayı kapatıp hattaki basıncı boşaltın, tüpleri devrilmeye karşı zincirle sabitleyin.
- Kuralları esas alın. Tesisatın projelendirilmesinde ve basınçlı ekipman işlerinde yürürlükteki mevzuata ve üretici kılavuzlarına uyun.
Gaz seçimini toplam maliyetle düşünmek
Gaz kararını yalnızca birim gaz maliyetine bakarak vermek yanıltıcı olabilir. Toplam maliyete şu kalemler de girer:
- Azot kesiminde yüksek debi nedeniyle artan gaz tüketimi
- Oksijen kesiminde oksitli kenarın boya veya kaynak öncesinde temizlenmesi için harcanan işçilik
- Hava kesiminde kompresör enerjisi, kurutucu ve filtre bakımı
- Kesim hızı farkının günlük üretim kapasitesine etkisi
Çoğu atölyede doğru cevap tek bir gaz değil, malzeme ve kalınlığa göre planlanmış bir kombinasyondur.
Gaz tesisatında servis gerektiren durumlar
Aşağıdaki belirtiler, sorunun parametreden çok tesisat veya valf tarafında olduğunu düşündürür:
- Kesim sırasında basıncın dalgalanması veya ayarlanan değere ulaşmaması
- Oransal valfin geç tepki vermesi, gaz değişiminde gecikme
- Bağlantılarda kaçak ya da yüksek debide regülatörde buzlanma
- Yeni bir gaz kaynağına, örneğin azot üretim sistemine geçildikten sonra kesim kalitesinin değişmesi
- Gaz türü değiştirildiğinde parametre kütüphanesinin baştan düzenlenmesi ihtiyacı
Sonuç
Azot ve oksijen birbirinin rakibi değil, farklı işlerin aracıdır. Doğru gaz, doğru saflık ve bunu kesintisiz taşıyan bir tesisat bir araya geldiğinde kesim kalitesi öngörülebilir hâle gelir.
Basınç sorunları için gaz tesisatı tamiri ve oransal valf değişimi, gaz değişikliği sonrası ayarlar için kesim parametre ayarları sayfalarımızı inceleyebilirsiniz. Tesisatınızın ve parametrelerinizin birlikte kontrol edilmesi için servis talebi oluşturabilirsiniz.
Sık sorulan sorular
Paslanmaz çelik kesiminde azot saflığı ne olmalı?
Parlak ve oksitsiz kenar istenen paslanmaz çelik kesiminde azot saflığı genellikle %99,99 ile %99,999 aralığında tutulur. Saflık düştükçe kenarda sararma ve kararma başlar, kaynak veya boya öncesinde ek temizlik gerekebilir. Görsel beklentisi düşük parçalarda daha düşük saflık kabul edilebilir; doğru değer için makine üreticisinin parametre tablosunu ve kendi kalite kriterlerinizi esas alın.
Karbon çeliği azotla kesilebilir mi?
Evet. Özellikle ince ve orta kalınlıktaki karbon çeliğinde azotla kesim, oksitsiz ve boyaya hazır bir kenar sağlar; yüksek güçlü fiber lazerlerde oksijen kesimine göre çok daha yüksek hızlara da ulaşılabilir. Buna karşılık azot tüketimi ve gereken lazer gücü yüksektir. Kalın karbon çeliğinde ise oksijen kesimi, ekzotermik tepkime sayesinde genellikle daha verimli kalır.
Basınçlı hava ile lazer kesim yapılabilir mi?
Yapılabilir; ince ve orta kalınlıktaki saclarda basınçlı hava ekonomik bir seçenektir. Havadaki oksijen nedeniyle kenar hafifçe oksitlenir ve koyu görünebilir. Asıl şart havanın kuru, yağsız ve partikülsüz olmasıdır: yüksek basınçlı kompresör, kurutucu ve kademeli filtreler gerekir. Yağlı veya nemli hava koruyucu camı hızla kirletir ve kesim kalitesini düşürür.
Gaz basıncı kesim sırasında neden düşer?
Kesim sırasında basınç düşümü genellikle hattın gereken debiyi karşılayamamasından kaynaklanır: ince çaplı hortum, uzun hat, kapasitesi yetersiz regülatör, tıkanmış filtre veya boşalmak üzere olan tüp paketi. Oransal valfin geç tepki vermesi ya da arızalanması da basıncın ayarlanan değere ulaşmamasına yol açar. Basıncı kesim anında izlemek, sorunun kaynağını daraltmanın ilk adımıdır.