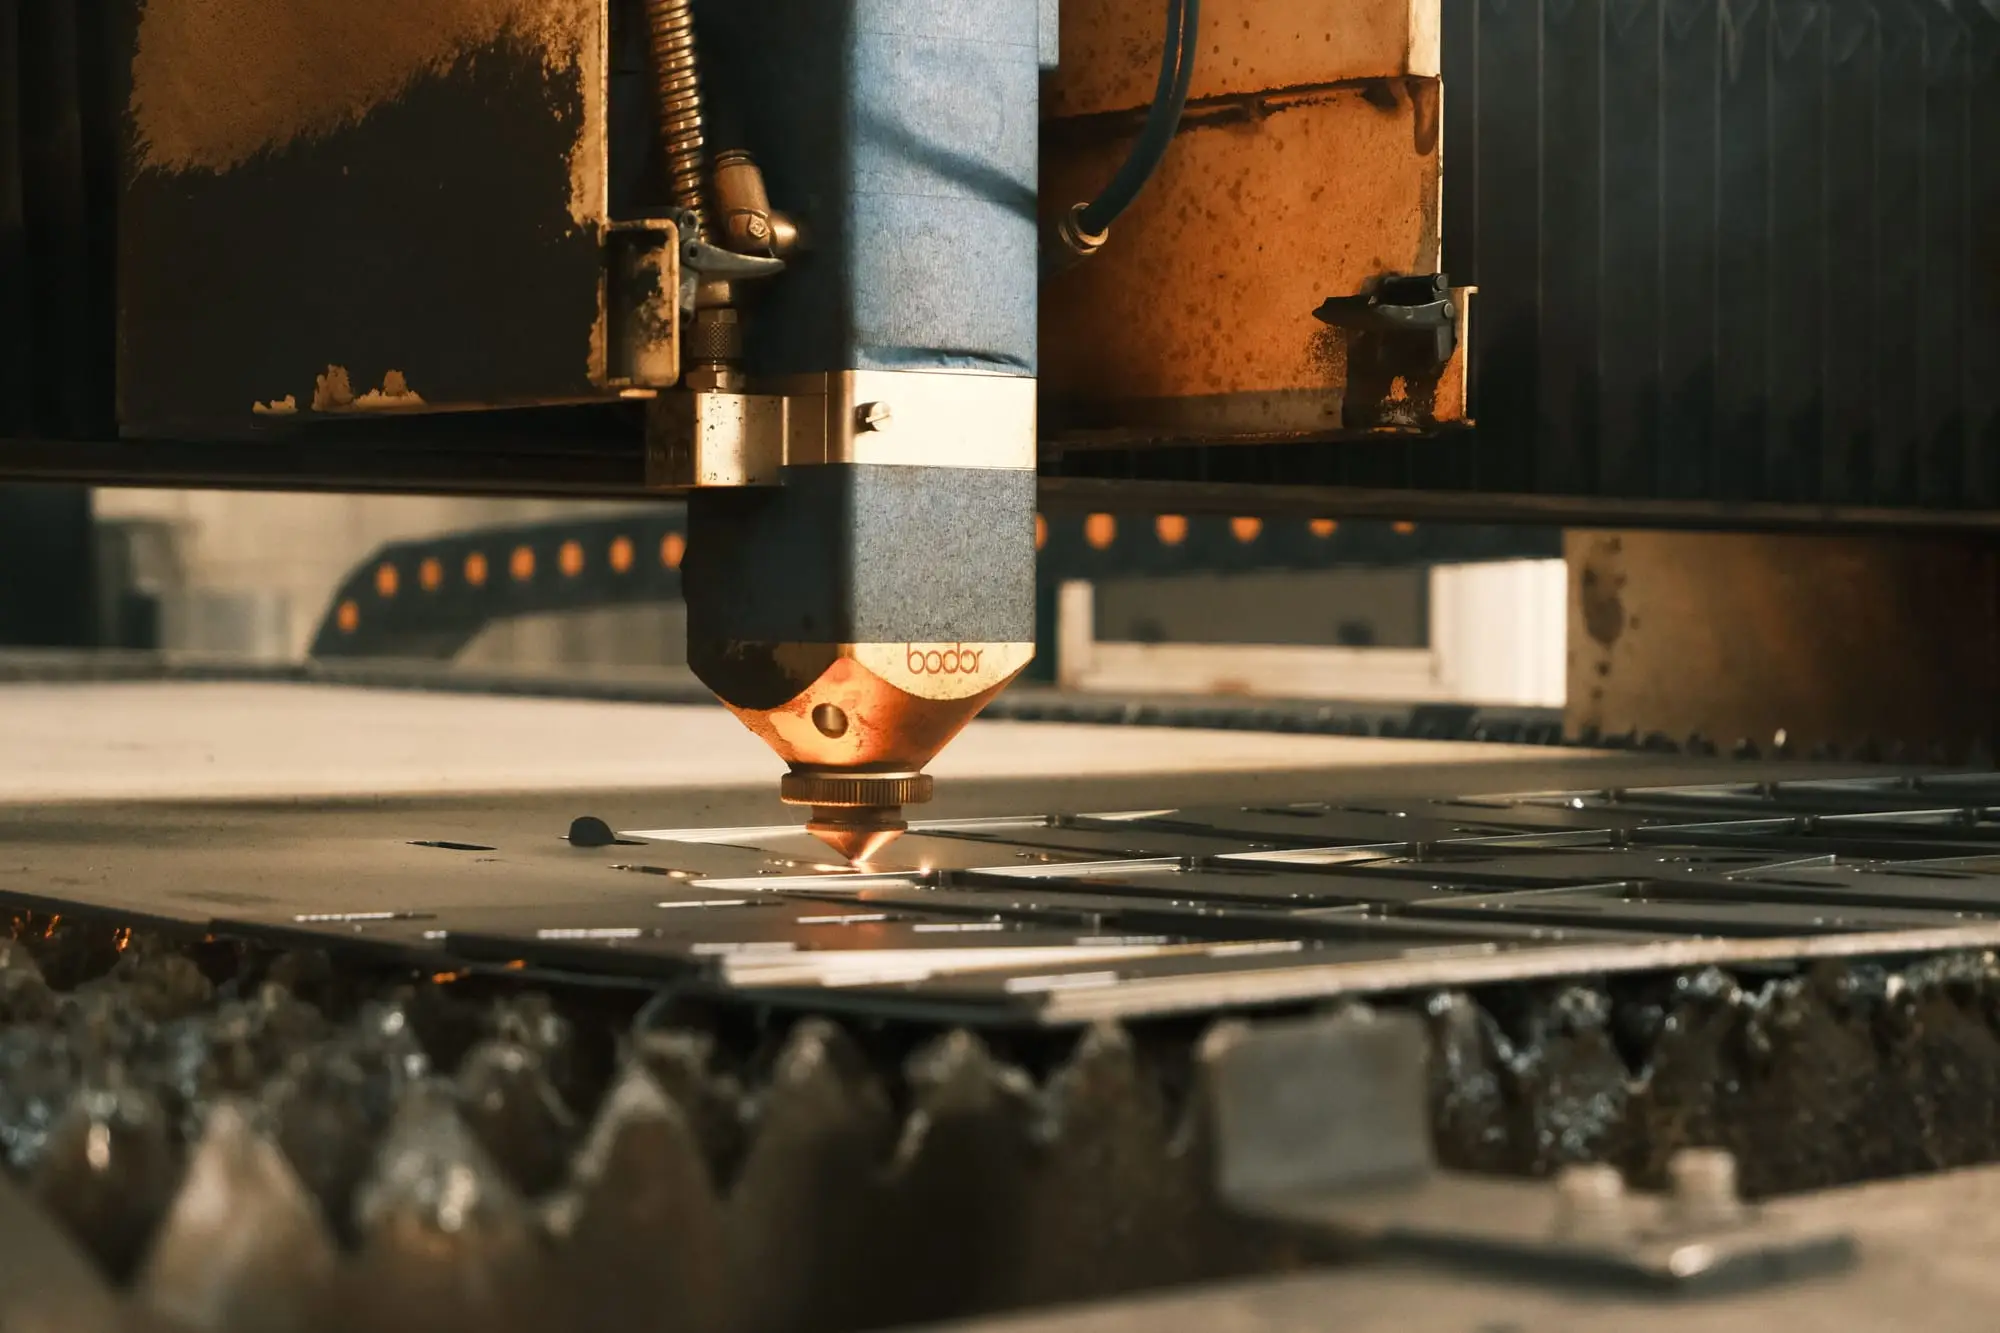
Nozul, kesim kafasının en ucunda duran küçük bir bakır parçadır; ama kesim gazının sacın içine nasıl gönderileceğini o belirler. Yanlış tipte ya da yanlış çapta bir nozul, güç ve hız doğru ayarlanmış olsa bile çapak, pürüzlü kesim yüzeyi ve gereksiz gaz tüketimi demektir. Lazer kesimde nozul seçimi yapılırken ilk soru genellikle şudur: tek kat mı, çift kat mı? Bu yazıda iki tip arasındaki farkı, malzeme ve gaza göre seçimi, çapın ve nozul yüksekliğinin etkisini ve nozul bakımını anlatıyoruz.
Tek kat ve çift kat nozul arasındaki fark
Tek kat (single) nozul, tek parça bir gövde ve tek bir gaz kanalından oluşur. Gaz doğrudan ve yüksek hızla kesim ağzına yönlenir. Bu yapı, eriyiği yüksek basınçlı gazla üfleyerek uzaklaştıran azot (N₂) ve basınçlı hava kesimlerinde tercih edilir.
Çift kat (double) nozul ise iç içe geçmiş iki katmandan oluşur. İç kanal ana gaz akışını taşırken dış katman bu akışı çevreleyerek daha kararlı bir gaz sütunu oluşturur. Oksijenle (O₂) yapılan karbon çelik kesiminde, düşük basınçta kararlı akış ve kontrollü yanma sağladığı için yaygın olarak kullanılır.
Oksijen kesiminde gaz yalnızca eriyiği atmakla kalmaz, demirle tepkimeye girerek kesime ısı da ekler. Bu tepkimenin düzenli ilerlemesi için akışın kararlı ve basıncın kontrollü olması gerekir; çift kat nozulun oluşturduğu çevresel akış bu dengeyi korumaya yardımcı olur.
Birçok üreticinin kodlamasında S harfi tek katı, D harfi çift katı gösterir; yanındaki sayı delik çapını milimetre cinsinden verir (ör. S1.5, D1.2). Bochu’nun sarf listesinde de nozullar bu öneklerle kodlanır.
| Özellik | Tek kat nozul | Çift kat nozul |
|---|---|---|
| Yapı | Tek gövde, tek gaz kanalı | İç ve dış katmanlı |
| Tipik gaz | Azot, basınçlı hava | Oksijen |
| Çalışma basıncı | Genellikle yüksek | Genellikle düşük–orta |
| Tipik uygulama | Paslanmaz çelik, alüminyum, galvaniz; hava ile karbon çelik | Oksijenle karbon çelik, özellikle orta ve kalın saclar |
| Beklenen kenar | Azotla oksitsiz, parlak kenar | Oksitli, kontrollü yanmış kenar |
Malzeme ve gaza göre nozul seçimi
- Paslanmaz çelik (azot): Tek kat nozul kullanılır. İnce sacta küçük çaplar yeterliyken kalınlık ve lazer gücü arttıkça çap da büyür.
- Alüminyum (azot veya hava): Tek kat nozul tercih edilir. Eriyik akışkan ve yapışkan olduğu için kalın sacta yeterli gaz debisi özellikle önemlidir.
- Karbon çelik (oksijen): Çift kat nozul yaygındır; çap genellikle 1,0–2,0 mm aralığında kalır ve kalınlıkla birlikte artar.
- Karbon çelik ve galvaniz (hava veya azot): İnce ve orta kalınlıkta, yüksek basınçla tek kat nozul kullanılır.
Yüksek güçlü makinelerde orta kalınlıktaki karbon çeliğin oksijenle yüksek hızda kesildiği bazı uygulamalarda tek kat ya da özel profilli nozullar da kullanılır. Bu tür tercihler kesim teknolojisinin bütünüyle birlikte gelir; yalnızca nozulu değiştirerek aynı sonucu beklemeyin. Her durumda makinenizin güç sınıfına göre hazırlanmış kesim tablosunu esas alın.
Nozul malzemesi ve kaplama
Nozullar genellikle bakırdan üretilir; bakır ısıyı hızla uzaklaştırır ve kapasitif sensör sinyalini iyi iletir. Krom kaplamalı nozullar sıçramaya karşı daha dayanıklıdır ve yüzeylerine yapışan eriyik daha kolay temizlenir. Kalın sacta sık delme yapılan işlerde kaplamalı nozul, değişim aralığını uzatabilir.
Nozul çapı neyi değiştirir?
- Çap büyüdükçe gaz debisi artar; kalın malzemede eriyiğin alt yüzeye kadar atılması kolaylaşır.
- Kalın malzemede çok küçük çap, eriyiğin atılamamasına, alt kenarda çapağa ve kesimin kopmasına yol açar.
- İnce sacta çok büyük çap, gazın dağılmasına, gereksiz tüketime ve yükseklik takibinde dengesizliğe neden olabilir.
Çapın gaz tüketimine etkisi çoğu zaman gözden kaçar. Nozul çıkışından geçen gaz miktarı kesit alanıyla orantılıdır. Çap 2,0 mm’den 3,0 mm’ye çıktığında kesit alanı yaklaşık 2,25 katına çıkar; aynı basınçta azot tüketimi de kabaca bu oranda artar. Yüksek basınçlı azot kesiminde bu fark gaz giderine doğrudan yansır.
Çap ve basınç birlikte düşünülmelidir; çapı değiştirdiğinizde basınç ayarını da gözden geçirin. Oksijen kesiminde gereğinden yüksek basınç yanmayı büyütür ve kenarı bozar; azot kesiminde ise yetersiz basınç eriyiği atamaz ve alt kenarda çapak bırakır.
Hangi nozulları yedekte tutmalı?
Sık kestiğiniz malzeme ve kalınlıklara göre bir nozul seti oluşturun. Örneğin azotla paslanmaz kesimi için iki-üç farklı çapta tek kat, oksijenle karbon çelik kesimi için iki-üç farklı çapta çift kat nozul yeterli bir başlangıçtır. Her çaptan birkaç yedek bulundurmak, bir çarpışmanın ardından üretimin durmasını önler.
Nozul yüksekliği, merkezleme ve kalibrasyon
Doğru nozulu seçmek tek başına yetmez; nozulun sacdan yüksekliği ve ışına göre konumu da sonucu belirler.
- Nozul yüksekliği: Kesim sırasında genellikle 0,5–1,5 mm aralığında çalışılır; doğru değer malzeme, gaz ve kalınlığa göre kesim tablosunda tanımlanır. Delme (piercing) sırasında kafa daha yüksekte durur.
- Merkezleme: Işın, nozul deliğinin tam ortasından çıkmalıdır. Merkezden kaçmış ışın; bir yönde temiz, diğer yönde çapaklı kesim, nozulun ısınması ve ağzında yanma olarak kendini gösterir. Nozul değişiminden sonra yapışkan bant testiyle merkez kontrol edilmelidir.
- Kapasitif kalibrasyon: Nozul, yükseklik kontrol sisteminin sensör elektrodunun bir parçasıdır. Farklı çap ya da tipte nozul takıldığında kapasitif kalibrasyonun yenilenmesi, kafanın doğru yükseklikte kalması için gereklidir.
Kesim yüzeyinden nozul sorununu okumak
Kesilen parçanın kenarı, nozul seçiminin doğru olup olmadığını büyük ölçüde gösterir:
| Belirti | Nozul kaynaklı olası neden | Kontrol |
|---|---|---|
| Alt kenarda yoğun çapak | Çap küçük, nozul yüksekliği fazla, ağız hasarlı | Çap ve yükseklik, ağız kontrolü |
| Yalnızca bir yönde çapak | Işın merkezden kaçmış | Bant testi, merkezleme |
| Aşırı yanma, geniş kesim ağzı (O₂) | Çap veya basınç gereğinden yüksek | Kesim tablosuyla karşılaştırma |
| Yüzeyde dalgalanma ve düzensiz çizgiler | Ağızda çentik veya yapışmış sıçrama | Nozul değişimi |
| Yükseklik takibinde salınım | Gevşek nozul, kirli temas yüzeyi, seramik sorunu | Montaj ve kapasitif kalibrasyon |
| Beklenenden yüksek gaz tüketimi | Gereğinden büyük çap | Çap seçiminin gözden geçirilmesi |
Nozul bakımı: ne zaman değiştirilmeli?
Nozulun ömrü saatle değil, durumuyla ölçülür. Vardiya başında ve her çarpmadan sonra nozul ağzını büyüteçle kontrol edin. Aşağıdaki durumlarda nozulu yenileyin:
- Delik ağzı ovalleşmiş, çentik ya da çapak oluşmuşsa,
- Uca yapışmış sıçramalar temizlenemiyorsa,
- Dişlerde hasar varsa ya da nozul seramiğe tam oturmuyorsa,
- Kesim bir yönde bozulup merkezlemeyle düzelmiyorsa.
Kalın sacta delme sırasında sıçrayan eriyik, nozulu yıpratan başlıca etkenlerden biridir; doğru delme yüksekliği ve delme parametreleri nozul ömrünü belirgin biçimde uzatır. Delik ağzını sert metal aletlerle temizlemek geometriyi bozar, bu yüzden üreticinin önerdiği temizleme yöntemlerini kullanın.
Nozul değişimi adım adım
- Lazeri kapatın ve kafayı kesim alanının dışında, rahat erişebileceğiniz bir konuma getirin.
- Eski nozulu sökerken seramiğin dönmemesine dikkat edin.
- Seramiğin temas yüzeyini ve dişlerini kontrol edin; kir veya sıçrama varsa temizleyin, çatlak varsa seramiği değiştirin.
- Yeni nozulu yerine oturana kadar elle takın ve aşırı sıkmayın.
- Kapasitif kalibrasyonu yapın, ardından bant testiyle merkezlemeyi kontrol edin.
- Kısa bir test kesimiyle kenar kalitesini doğrulayın.
Nozul ve seramiğin diş tipinin kafaya uygun olması da önemlidir. Örneğin Bochu’nun sarf listesinde BLT310 ve BLT421S için M11×0,75, tüp kafaları BLT310T ve BLT421TS için M8×0,75 diş tipli seramik gövdeler yer alır. Yedek nozulları, ağızlarının birbirine çarpmayacağı bölmeli bir kutuda saklayın.
Sorun nozulda değilse: ne zaman servise başvurmalı?
Doğru tip ve çapta, yeni ve merkezlenmiş bir nozulla bile kesim kalitesi düzelmiyorsa sorun büyük olasılıkla nozulda değildir. Şu durumlarda kafanın ve sistemin incelenmesi gerekir:
- Bant testinde ışın merkeze alınamıyor ya da ayar vidaları sınıra dayanıyorsa,
- Yükseklik takibi dalgalanıyor, kafa sacı sürtüyor veya kapasitif kalibrasyon tamamlanamıyorsa,
- Koruma camı sık kirleniyor ve kafada ısınma görülüyorsa,
- Ayarlanan gaz basıncı nozula ulaşmıyor ya da basınç dalgalanıyorsa.
Sonuç
Tek kat mı, çift kat mı sorusunun kısa cevabı şudur: Azot ve basınçlı havada tek kat, oksijenle karbon çelik kesiminde çift kat. Uzun cevabı ise malzeme, kalınlık, güç ve kesim teknolojisine göre şekillenir. Kesim tablolarınızı makinenize göre düzenlemek için kesim parametre ayarları, ışının nozul merkezine oturmadığı durumlar için lazer merkezleme, kafa kaynaklı sorunlar için ise lazer kesim kafası bakımı sayfalarımıza göz atabilirsiniz. Seramik gövde ve kilitleme halkası gibi uç parçalar seramik parçalar kategorisinde yer alıyor. Kesim kalitesi sorununuzu birkaç fotoğrafla birlikte servis talebi formundan iletebilirsiniz.
Sık sorulan sorular
Tek kat ve çift kat nozul arasındaki fark nedir?
Tek kat nozulda gaz tek bir kanaldan doğrudan kesim ağzına gider ve yüksek basınçlı azot ya da hava kesiminde eriyiği güçlü biçimde üfler. Çift kat nozulda iç ve dış olmak üzere iki katman bulunur; dış katman akışı çevreleyerek daha kararlı bir gaz sütunu oluşturur. Bu nedenle çift kat nozul çoğunlukla oksijenle karbon çelik kesiminde, tek kat nozul ise paslanmaz çelik ve alüminyum kesiminde tercih edilir.
Nozul çapı nasıl seçilir?
Çap; malzeme kalınlığı, gaz türü ve lazer gücüne göre seçilir. Genel eğilim, kalınlık arttıkça çapın da büyümesidir. Oksijenle karbon çelik kesiminde çift kat nozullar genellikle 1,0–2,0 mm aralığında kalırken, azotla paslanmaz kesiminde kalın saclarda daha büyük tek kat nozullar kullanılır. Son karar için makinenizin güç sınıfına göre hazırlanmış kesim tablosunu esas alın.
Nozul ne sıklıkla değiştirilmeli?
Nozul için sabit bir değişim süresi yoktur; durumuna göre değiştirilir. Vardiya başında ve her çarpmadan sonra nozul ağzını büyüteçle kontrol edin. Delik ovalleşmişse, ağızda çentik veya temizlenemeyen sıçrama varsa ya da kesim bir yönde bozulup merkezlemeyle düzelmiyorsa nozulu yenileyin. Yoğun delme yapılan kalın sac kesimlerinde nozul daha hızlı yıpranır.
Nozul değiştirdikten sonra kalibrasyon gerekir mi?
Evet, iki kontrol önerilir. Birincisi, bant testiyle ışının nozul merkezinden çıkıp çıkmadığının kontrol edilmesidir. İkincisi kapasitif kalibrasyondur: Nozul, yükseklik kontrol sisteminin sensör elektrodunun parçası olduğundan farklı çap veya tipte nozul takıldığında kalibrasyon yenilenmelidir. Aksi hâlde kafa sacı sürtebilir ya da olması gerekenden yüksekte kesim yapabilir.