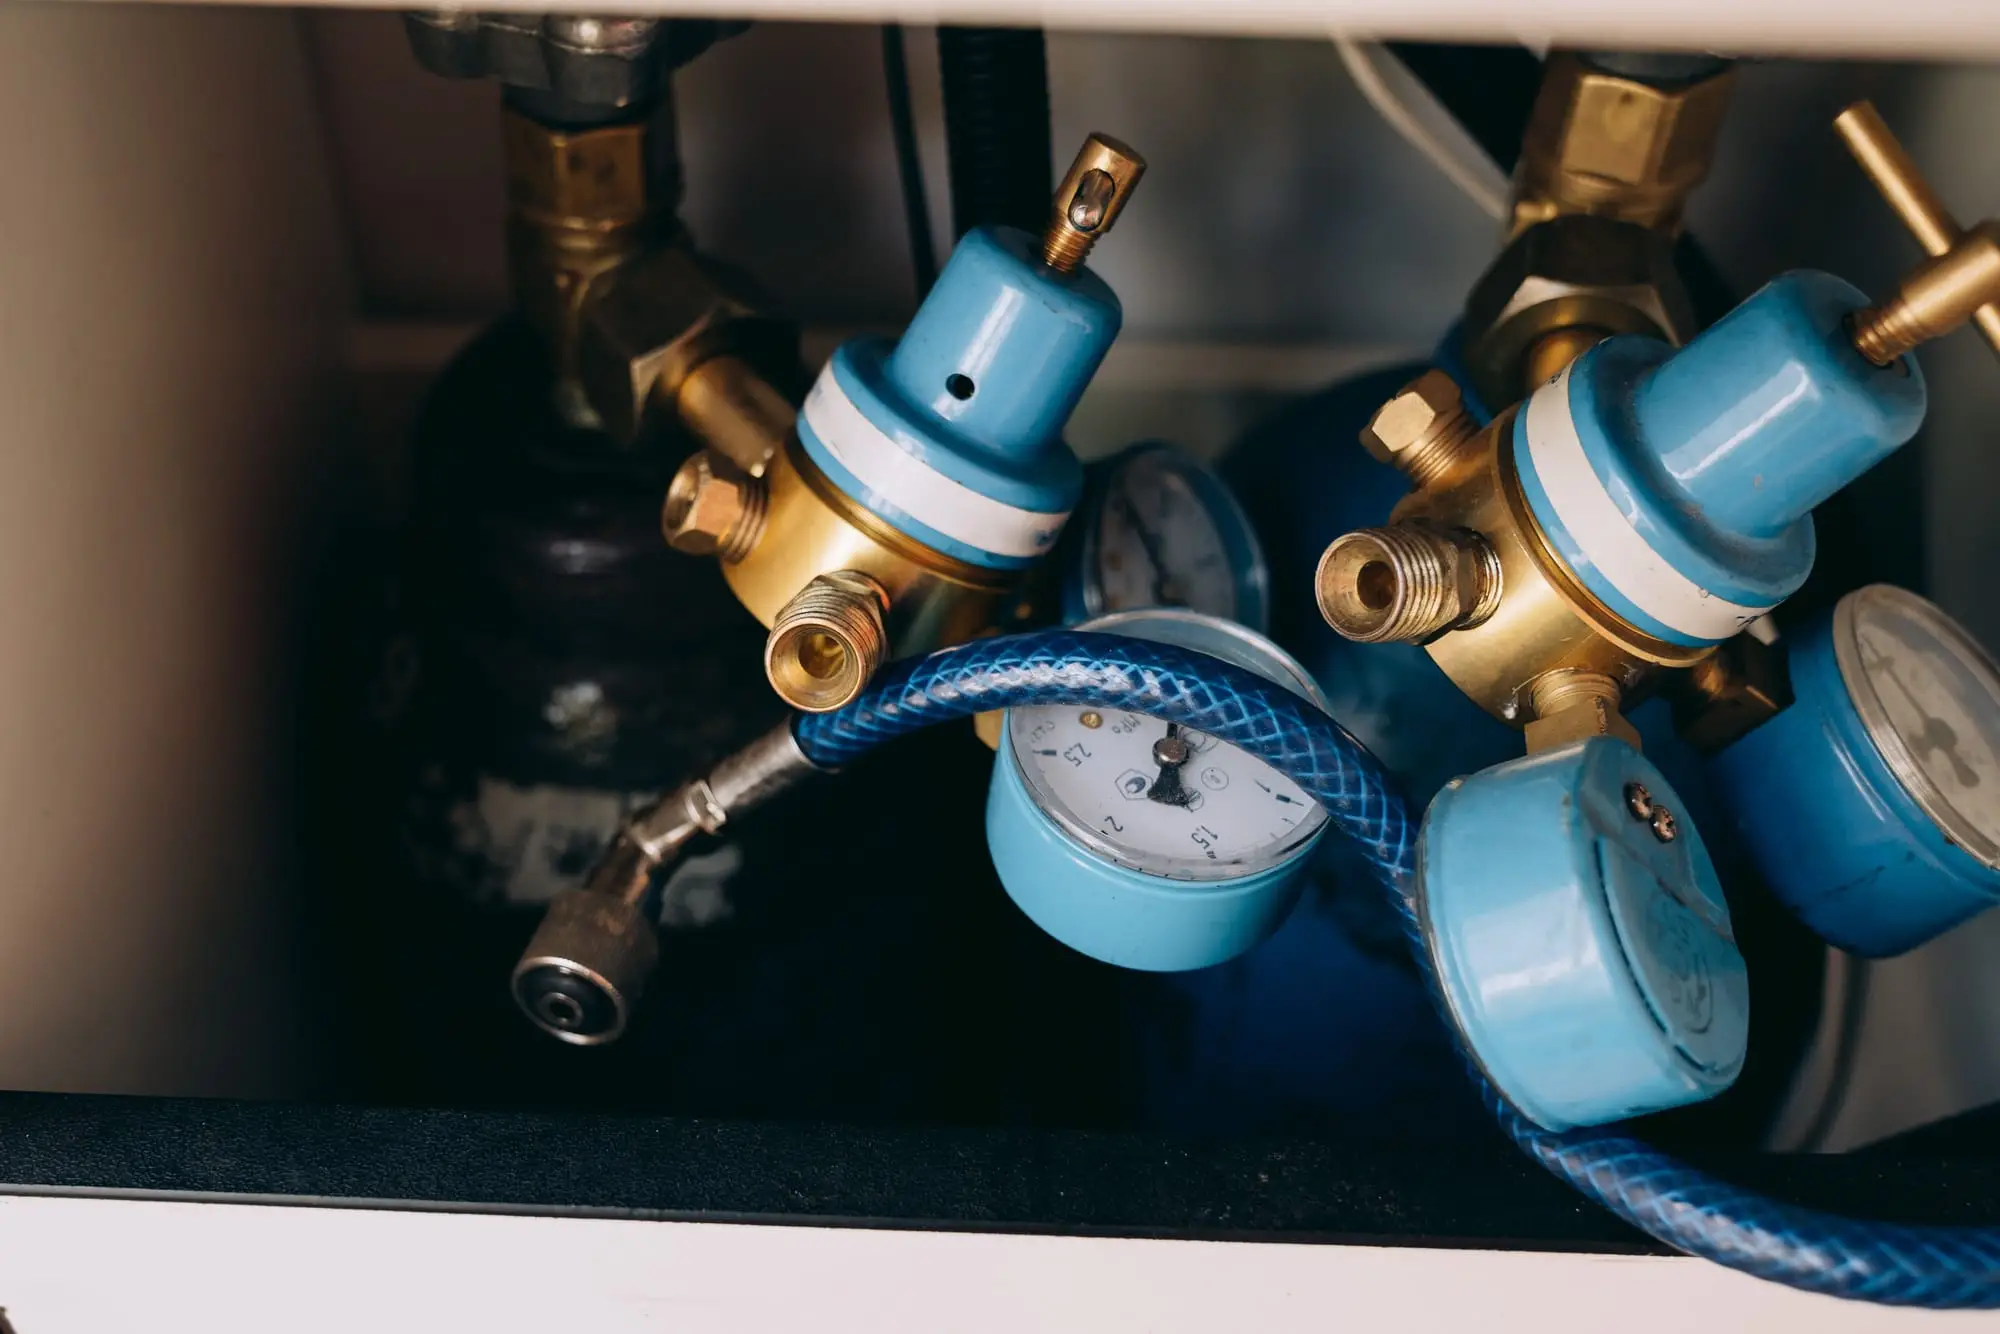
Oransal valf değişimi, kesim gazının basıncını kontrol sisteminden gelen komuta göre ayarlayan elektro-pnömatik valf arızalandığında yenilenmesi ve yazılımla yeniden eşleştirilmesidir. Delme, kesim ve farklı malzemeler için ayrı gaz basınçları kullanıldığından bu valf, basıncı her geçişte hızla ve doğru biçimde yeni değere getirmek zorundadır.
Kontrol sistemi valfe genellikle 0–10 V veya 4–20 mA aralığında bir analog komut gönderir; valf de bu sinyali çıkış basıncına dönüştürür. Birçok modelde gerçek basıncı bildiren bir geri besleme (monitör) çıkışı da vardır. Komut sinyali, besleme gerilimi, giriş basıncı ve valfin kendisi; bu dört halkadan biri bozulduğunda belirtiler birbirine çok benzer.
Bu yüzden valfi değiştirmeden önce ölçüm yapıyoruz. Arıza gerçekten valfteyse SMC, Festo veya makinedeki mevcut valfle uyumlu bir modelle değişimi yapıyor, yazılımdaki ölçeklemeyi yeniden ayarlıyoruz.
Oransal valf arızasında karşılaşılan belirtiler
- Gaz basıncının ayar değeri etrafında sürekli dalgalanması
- Yüksek basınç istendiğinde set değerine bir türlü ulaşılamaması
- Komut sıfırlandığı halde çıkışta basınç kalması veya valften sürekli hava kaçması
- Kontrol yazılımında gaz basıncı alarmı ya da basınç sensörü uyarısı
- Delmeden kesime geçişte basıncın geç oturması ve kontur başlangıçlarında kusur
- Valfin normalden fazla tıklaması veya sürekli tahliye yapması
- Aynı parametrelerle kesilen parçalarda günden güne değişen kenar kalitesi
Oransal valf hizmeti kapsamı
- Giriş basıncının ve gaz kaynağının yeterliliğinin kontrolü
- Valf besleme geriliminin (genellikle 24 V DC) ölçülmesi
- Kontrol sisteminden gelen analog komut sinyalinin (0–10 V veya 4–20 mA) doğrulanması
- Geri besleme çıkışı ile gerçek çıkış basıncının manometreyle karşılaştırılması
- Valf girişindeki filtre ve tahliye susturucusunun kontrolü
- Arızalı valfin basınç aralığı ve sinyal tipine uygun modelle değiştirilmesi
- Kontrol yazılımında basınç ölçeklemesi ve gaz ayarlarının güncellenmesi
- Farklı basınç değerlerinde doğrulama ölçümü ve test kesimi
Servis sürecimiz
- 1
Belirtinin kaydı
Sorunun hangi gazda, hangi basınçta ve kesimin hangi aşamasında oluştuğunu belirliyor, uzaktan bağlantıyla yazılımdaki gaz ayarlarını inceliyoruz.
- 2
Sinyal ve besleme testi
Valfe giden analog komutu, besleme gerilimini ve varsa geri besleme sinyalini ölçüyoruz.
- 3
Basınç karşılaştırması
Komut edilen basınç ile manometrede okunan gerçek basıncı birkaç noktada karşılaştırarak valfin doğrusal çalışıp çalışmadığını görüyoruz.
- 4
Değişim ve ölçekleme
Gerekirse valfi değiştiriyor, yazılımdaki en yüksek basınç ve sinyal ölçeğini yeni valfe göre ayarlıyoruz.
- 5
Kesimde doğrulama
Delme ve kesim basınçlarında test yaparak basıncın kararlılığını ve kenar kalitesini kontrol ediyoruz.
Oransal valf nasıl test edilir? Analog sinyal ve basınç karşılaştırması
Basit ama etkili bir test, kontrol yazılımından farklı basınç değerleri komut edip her adımda valfe giden sinyali ve çıkıştaki gerçek basıncı birlikte kaydetmektir. Örneğin 0–10 V sinyalle 0–10 bar aralığında çalışan bir valfte 5 V komut yaklaşık 5 bar çıkış vermelidir. Değerler arasında düzenli bir sapma ölçeklemeye, düzensiz sapma ise valfe veya giriş basıncına işaret eder.
Kart tabanlı Bochu sistemlerinde valf komutu I/O terminal kartındaki analog (DA) çıkışlardan birinden, EtherCAT sistemlerde ise ilgili I/O modülünden gelir. Sinyal kaynağında doğru değer olup valf girişinde yoksa sorun kablo veya konnektördedir. Bu ayrım yapılmadan valf değiştirmek arızayı çözmeden maliyet çıkarır.
- Besleme gerilimi valf etiketindeki aralıkta mı?
- Komut sinyalinin tipi (gerilim veya akım) yazılım ve valfle uyumlu mu?
- Giriş basıncı, istenen en yüksek çıkış basıncının üzerinde ve kararlı mı?
- Tahliye portu ve susturucu tıkalı mı?
Oransal valf değişiminde doğru model seçimi ve yazılımda ölçekleme
Yeni valfin basınç aralığı, sinyal tipi, bağlantı ölçüsü ve debi kapasitesi mevcut sistemle uyumlu olmalıdır. Oksijenle düşük basınçta çalışan bir hattaki valf ile azotla yüksek basınçta çalışan hattaki valf aynı sınıfta değildir; düşük basınç sınıfındaki bir valf yüksek basınçlı azot hattına takılmamalıdır.
Değişimden sonra kontrol yazılımında gazların en yüksek basınç değeri ve sinyal ölçeği yeni valfe göre girilir. Yanlış ölçekleme, ekranda doğru görünen basıncın kafada farklı olmasına yol açar. Bu yüzden ayarı manometreyle doğrulamadan kesim parametrelerine dokunmuyoruz. Basınç sınırları için kesim kafası ve valf üreticisinin kılavuzunu esas alın.
Hava kalitesi ve giriş basıncının valf ömrüne etkisi
Oransal valfler, içlerindeki küçük pilot kanalları nedeniyle kirliliğe duyarlıdır. Basınçlı havadaki su, yağ ve partiküller zamanla bu kanalları tıkar; sonuç basınç dalgalanması ve yavaş tepkidir. Hava ile kesim yapılan makinelerde kurutucu ve filtre bakımı, valf ömrünü doğrudan etkiler.
Giriş basıncının istenen çıkış basıncına çok yakın olması da valfin set değerine ulaşmasını zorlaştırır. Makineye gelen basınç, kullanılan en yüksek kesim basıncının üzerinde ve kararlı olmalıdır. Valf şikâyetlerinde gaz tesisatını da bu nedenle birlikte kontrol ediyoruz.
Hizmet verdiğimiz markalar
Bağımsız teknik servisiz; logolar yalnızca hizmet verilen ürünleri tanımlamak içindir.
Oransal Valf Değişimi hakkında sık sorulan sorular
Oransal valfin arızalı olduğu nasıl anlaşılır?
Yazılımdan farklı basınç değerleri komut edip her adımda manometredeki gerçek basıncı not edin. Valfe giden sinyal doğru olduğu halde çıkış dalgalanıyor, set değerine ulaşmıyor ya da komut sıfırken basınç kalıyorsa valf şüphelidir. Sinyal valfe hiç ulaşmıyorsa sorun kablo, konnektör veya kontrol kartı tarafındadır. Bu testlerden önce giriş basıncının yeterli olduğunu mutlaka doğrulayın.
Lazer kesimde gaz basıncı neden dalgalanır?
Kirlenmiş veya yıpranmış oransal valf, yetersiz ya da kararsız giriş basıncı, tıkanmaya başlamış filtre, nemli hava ve analog sinyaldeki elektriksel gürültü en sık nedenlerdir. Dalgalanma yalnızca yüksek basınçlarda görülüyorsa giriş basıncı ve hat kapasitesi, düşük basınçlarda da görülüyorsa valf ve sinyal tarafı öne çıkar. Nedeni ölçümle ayırdıktan sonra çözüm uyguluyoruz.
Oransal valf tamir mi edilir, değiştirilir mi?
Dış filtre ve susturucu temizliği ya da konnektör onarımı gibi basit işlemler sahada yapılabilir. Valfin iç pilot mekanizması veya elektronik kartı arızalandığında genellikle değişim tercih edilir, çünkü bu parçalar hassas ayarla üretilir ve sahada eski doğruluklarına döndürülmeleri zordur. Değişimden sonra yazılımdaki ölçekleme yenilenmeli ve basınç manometreyle doğrulanmalıdır.
Yeni oransal valf takılınca yazılımda ne ayarlanır?
Valfin en yüksek çıkış basıncı ve sinyal tipiyle uyumlu ölçek değerleri kontrol yazılımına girilir; bazı sistemlerde her gaz için ayrı ayar bulunur. Ardından birkaç farklı basınç değeri komut edilerek ekrandaki değer ile manometredeki değer karşılaştırılır ve sapma varsa ölçek düzeltilir. Bu adım atlanırsa kesim parametreleri doğru girildiği halde kafaya yanlış basınç gidebilir.
Oransal valf hangi sinyalle çalışır?
Lazer kesim makinelerinde kullanılan elektro-pnömatik oransal valfler genellikle 24 V DC ile beslenir ve 0–10 V gerilim ya da 4–20 mA akım sinyaliyle komut alır. Bazı modellerde gerçek basıncı bildiren bir geri besleme çıkışı da bulunur. Değişimde sinyal tipinin kontrol sistemiyle aynı olması gerekir; farklı tipte bir valf, kablolaması doğru olsa bile yanlış basınç üretir.
Oransal valf arızası kesim kalitesini nasıl etkiler?
Basınç set değerinin altında kalırsa azot kesiminde alt kenarda çapak ve cüruf artar, kalın saçta kesim kopabilir. Basınç dalgalanıyorsa aynı parçanın farklı bölgelerinde farklı kenar kalitesi görülür. Delmeden kesime geçişte basıncın geç oturması ise kontur başlangıçlarında yanık ve çentik bırakır. Bu belirtiler parametre sorunu sanılabildiği için önce basıncın ölçülmesini öneririz.