Lazer kesimde odak ayarı, ışının en dar ve en yoğun noktasının sacın neresinde toplanacağını belirler. Güç, hız ve gaz basıncı doğru olsa bile odak yanlışsa kesim alta geçmez, alt kenarda çapak birikir ya da kesit yüzeyi pürüzlü çıkar. Bu yazıda artı, eksi ve sıfır odağın ne anlama geldiğini, malzeme ve gaza göre odak seçimini, odak testinin nasıl yapılacağını ve yanlış odağın belirtilerini anlatıyoruz.
Odağın kesimi nasıl değiştirdiğini görmek isterseniz etkileşimli odak simülatörümüzde odak pozisyonunu kaydırıcıyla değiştirip çelik, paslanmaz ve alüminyumda sonucu izleyebilirsiniz.
Odak ayarı neyi değiştirir?
Fiber lazer ışını, kesim kafasındaki odak lensinden geçtikten sonra bir kum saati gibi daralır, en dar noktasına ulaşır ve yeniden genişler. Bu en dar nokta, enerjinin en yoğun olduğu yerdir. Odak ayarı bu noktanın sac yüzeyine göre konumunu belirler:
- Sıfır odak (0): Işın tam sac yüzeyinde toplanır.
- Artı odak (+): Işın sac yüzeyinin üstünde toplanır; sacın içinde ışın genişlemeye başlamıştır.
- Eksi odak (−): Işın sacın içinde toplanır; yüzeyde ışın biraz daha geniştir.
Odak konumu; kerfin genişliğini ve şeklini, enerjinin sacın hangi derinliğinde yoğunlaştığını ve gazın kesim kanalına nasıl girdiğini değiştirir. Bu yüzden aynı makinede malzeme, kalınlık ve gaz değiştikçe odak değeri de değişir.
Önemli: İşaret yönü her kontrol yazılımında aynı değildir. Çoğu sistemde eksi değer sacın içine doğrudur; ancak bazı sistemlerde tanım ters olabilir. Odak değerlerini başka bir makinenin tablosundan alırken önce kendi kontrol sisteminizin tanımını kontrol edin.
Malzeme ve gaza göre odak seçimi
Genel kural şudur: oksijenle kesimde odak artı tarafta, azot ve havayla kesimde sıfır ya da eksi tarafta tutulur. Bunun nedenini havada eksi, oksijende artı odak rehberimizde animasyonla anlatıyoruz.
Somut bir örnek vermek için bir 3 kW Raycus lazer kaynağının üretici kesim tablosundaki odak değerlerine bakalım:
| Malzeme ve gaz | Kalınlık | Tablodaki odak |
|---|---|---|
| Karbon çelik, oksijen | 2 mm | +3 mm |
| Karbon çelik, oksijen | 3–6 mm | +4 mm |
| Karbon çelik, azot / hava | 1–2 mm | 0 |
| Paslanmaz çelik, azot | 1–2 mm | 0 |
| Paslanmaz çelik, azot | 3 mm | −0,5 mm |
| Paslanmaz çelik, azot | 4 mm | −1,5 mm |
| Paslanmaz çelik, azot | 6 mm | −3 mm |
| Paslanmaz çelik, azot | 8 mm | −4,5 mm |
Tablonun tamamını hız, basınç, nozul ve kesim yüksekliğiyle birlikte Raycus 3000 W kesim parametreleri sayfasında bulabilirsiniz. Diğer güç sınıfları için kesim parametreleri sayfasına bakın.
Tablodan iki eğilim okunur:
- Azotla kesimde kalınlık arttıkça odak daha derine alınır. Azot yalnızca eriyiği üfler, kesime ısı eklemez. Enerjinin sacın alt kısmına da yetmesi için odak sacın içine doğru kaydırılır.
- Oksijenle kesimde odak yüzeyin üstünde kalır. Isının önemli bir kısmı demirin oksijenle yanmasından gelir. Daha geniş bir kerf, oksijenin ve eriyiğin kesim kanalının dibine kadar akmasını kolaylaştırır.
Bu değerler bir başlangıç noktasıdır. Lens odak uzaklığı, kolimatör, nozul ve sacın kalitesi değiştikçe en iyi değer birkaç milimetre kayabilir. İnce ayarı kesit yüzeyine bakarak ±0,5 mm adımlarla yapın.
Odak testi nasıl yapılır?
Odağın gerçekten nerede olduğunu anlamanın en güvenilir yolu odak testidir. Bazı kontrol yazılımlarında bu iş için hazır bir fonksiyon bulunur; yoksa testi elle de yapabilirsiniz:
- Hazırlık: Koruma camının temiz, nozulun sağlam ve ışının nozul merkezinden çıktığından emin olun. Kirli koruma camı ya da merkezden kaçmış ışın test sonucunu yanıltır.
- Test sacı: Kestiğiniz malzemeden bir hurda sac seçin.
- Çizgileri kesin: Düşük güçte, örneğin tablodaki odak değerinin 2 mm altından başlayıp 0,5 mm adımlarla 2 mm üstüne kadar kısa düz çizgiler kesin ya da markalayın. Her çizginin yanına odak değerini not edin.
- Karşılaştırın: En ince, en keskin ve en düzgün çizgi, ışının sac yüzeyinde toplandığı gerçek sıfır noktasını gösterir.
- Sıfırı düzeltin: Bu nokta kontrol sistemindeki sıfır değerine denk gelmiyorsa aradaki farkı not edin. Otomatik odaklı kafalarda sıfır noktası yazılımdan düzeltilir; elle odaklı kafalarda odak ayar halkası kullanılır.
Testten sonra kesim tablosundaki değerle deneme kesimi yapın ve kesit yüzeyine bakarak ince ayara geçin.
Yanlış odak kesimde nasıl görünür?
| Belirti | Olası odak hatası | Ne yapmalı? |
|---|---|---|
| Azot kesiminde alt kenarda boncuk gibi çapak, kesim alta zor geçiyor | Odak çok yüksekte, enerji alt kısma yetmiyor | Odağı 0,5 mm adımlarla daha derine alın |
| Oksijen kesiminde alt kenarda yapışık cüruf, kerf alta doğru daralıyor | Odak çok derinde | Odağı artı yönde kaydırın |
| Üst kenar yuvarlanmış veya yanmış, kerf beklenenden geniş | Odak yüzeyden çok uzakta | Odak testini tekrarlayın |
| Kesim bir süre iyi gidip sonra bozuluyor | Lens ya da koruma camı ısınıyor, odak kayıyor | Optikleri kontrol edin |
| Kesim tek yönde iyi, diğer yönde kötü | Odak değil, ışın merkezi kaçmış olabilir | Bant testiyle nozul merkezlemesi yapın |
Son iki satır önemlidir: her kesim sorunu odak ayarından kaynaklanmaz. Kesim uzun süre çalıştıktan sonra bozuluyorsa sorun çoğu zaman termal odak kaymasıdır. Kirlenen ya da yıpranan lens ısınır ve odak kendiliğinden yer değiştirir. Bu durumda odağı sürekli yeniden ayarlamak yerine kolimatör ve odak lensini kontrol etmek gerekir.
Otomatik odaklı ve elle odaklı kafalar
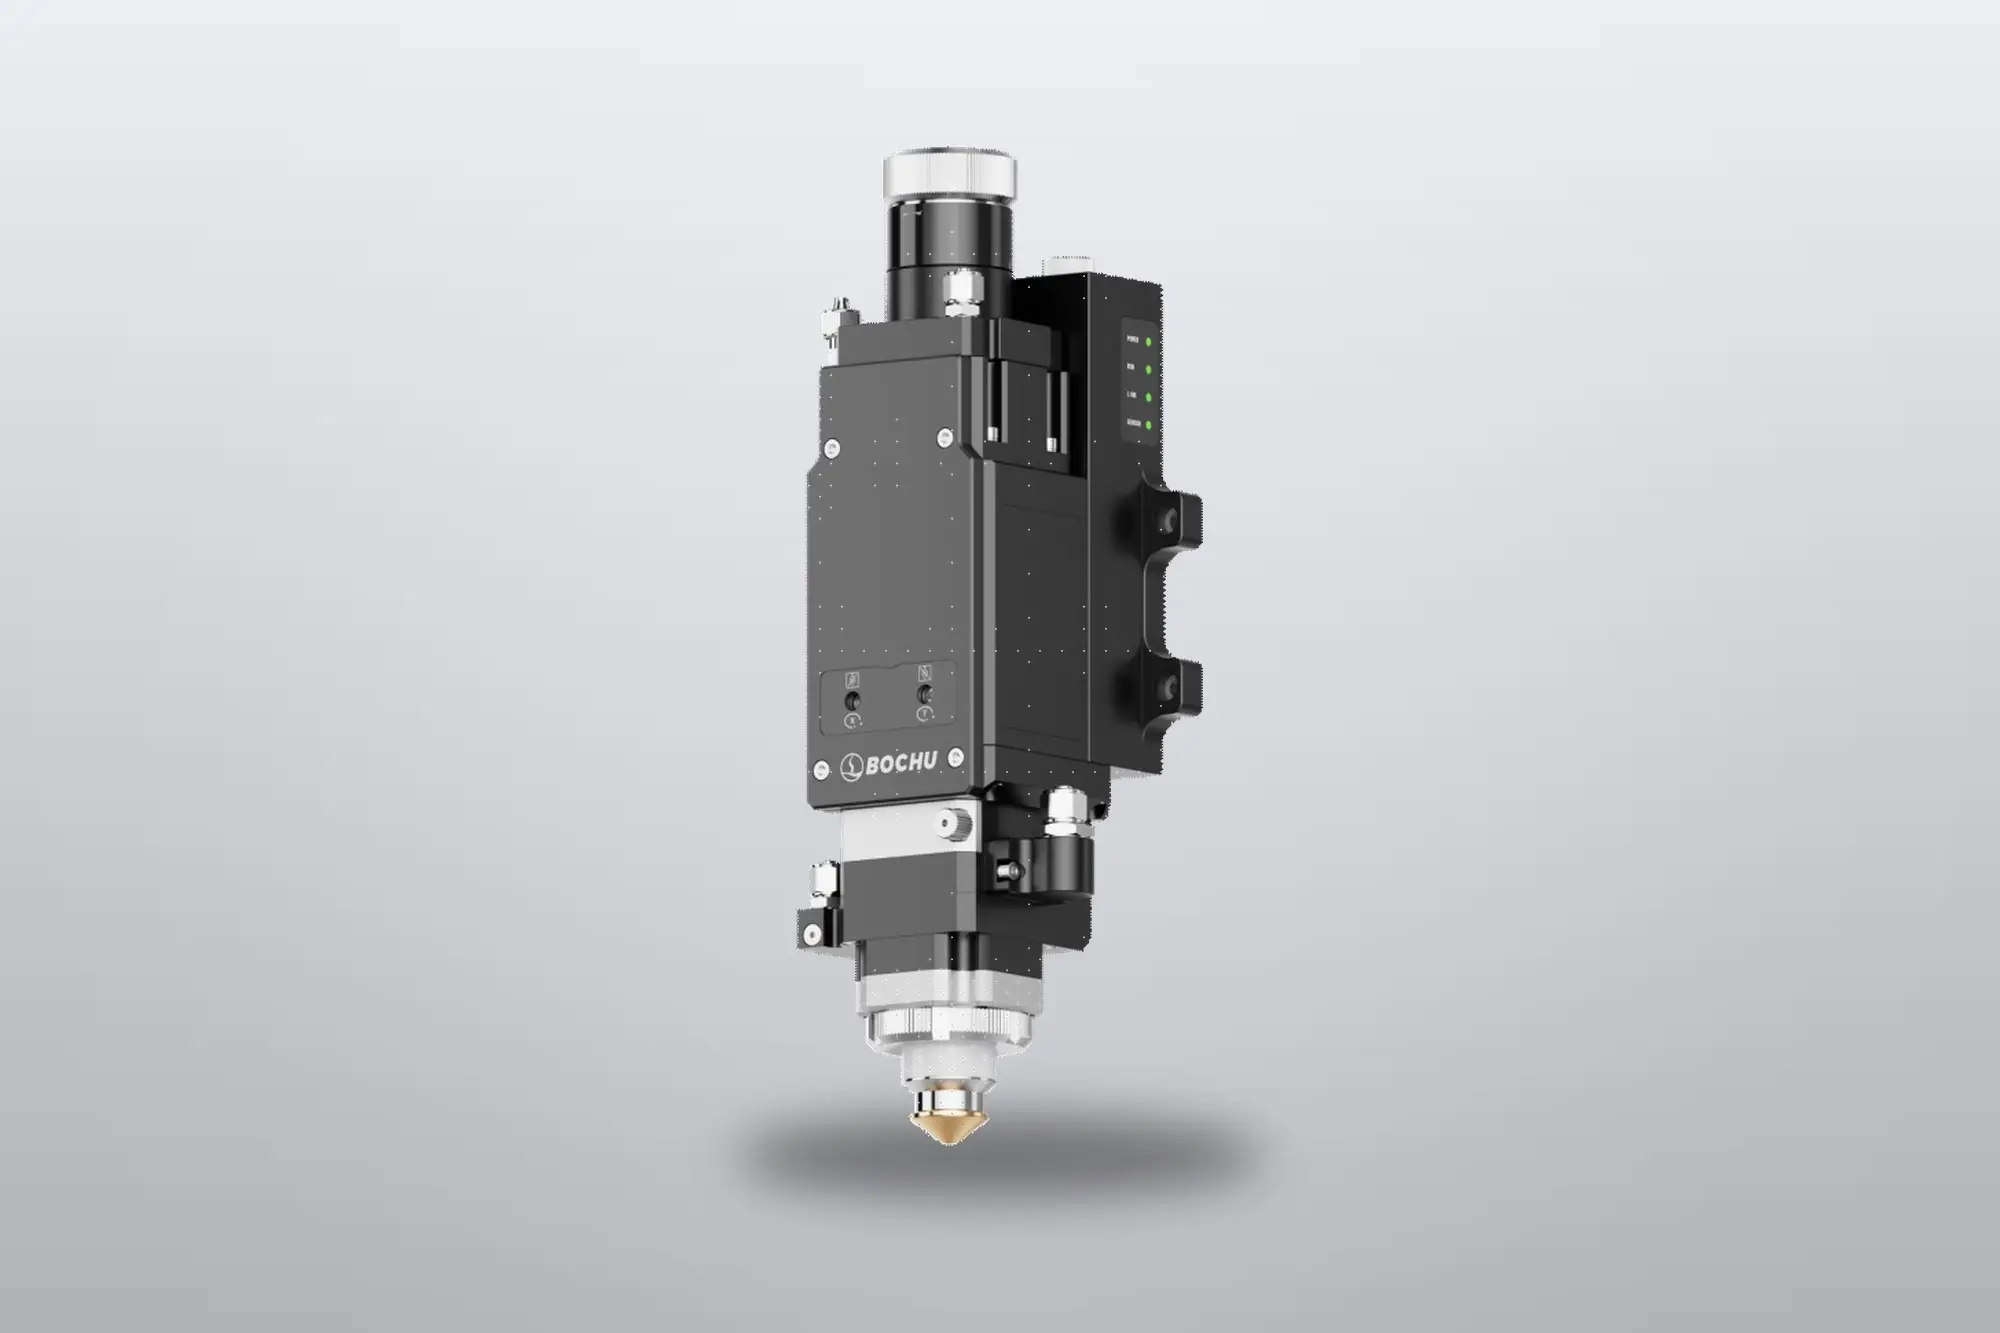
Bochu BLT ve Raytools BM110 gibi otomatik odaklı kafalarda odak, kontrol yazılımından girilen değere göre motorla ayarlanır. Bu sayede delme ve kesim için farklı odak değerleri aynı programda kullanılabilir. Otomatik odağın çalışma mantığını otomatik odak rehberimizde bulabilirsiniz.
Otomatik odaklı kafalarda dikkat edilmesi gereken nokta, odak sıfır noktasının kaymasıdır. Kafa çarptıktan, lens veya kartuş değiştirildikten sonra yazılımdaki sıfır ile ışının gerçek odağı birbirinden ayrılabilir. Ekranda doğru değer yazsa bile kesim bozuluyorsa yukarıdaki odak testiyle sıfırı doğrulayın.
Elle odaklı kafalarda ise odak, kafadaki ayar halkası çevrilerek değiştirilir. Malzeme ya da kalınlık değiştiğinde ayarın unutulması bu kafalarda en sık yapılan hatadır.
Ne zaman servis çağırmalı?
Odak testinde net bir en ince çizgi bulamıyorsanız, odak sıfır noktası sürekli kayıyorsa ya da otomatik odak motoru hata veriyorsa sorun ayardan çok donanımdadır. Kirli veya hasarlı lens, gevşemiş kartuş, çarpma sonrası kayan optik eksen ya da arızalı odak motoru bunların başında gelir.
Uzaktan bağlantıyla kesim parametrelerinizi ve odak ayarlarınızı birlikte inceleyebiliriz. Sorun donanımdaysa kesim kafası bakımı ve optik kontrolü için yerinde servis planlıyoruz. Kesim parametre ayarları hizmetimize göz atabilir ya da servis talebi oluşturabilirsiniz.
Animasyonla izleyin
- Odak ayarı simülatörü Odak ayarı kesimi nasıl değiştirir?
- Havada eksi, oksijende artı odak Havada eksi, oksijende artı odak: neden?
- Otomatik odak kafası Otomatik odak (auto-focus) kafa nasıl çalışır?
- Termal odak kayması Kesim ortasında kalite neden bozulur? Isınan optik ve odak kayması
Sık sorulan sorular
Lazer kesimde artı odak ve eksi odak ne demek?
Odak değeri, ışının en dar noktasının sac yüzeyine göre nerede olduğunu gösterir. Sıfır odakta ışın tam sac yüzeyinde toplanır. Artı odakta yüzeyin üstünde, eksi odakta sacın içinde toplanır. Bazı kontrol yazılımlarında işaret yönü ters tanımlanabildiği için makinenizin kılavuzunu kontrol edin.
Paslanmaz çelik kesiminde odak nasıl ayarlanır?
Azotla paslanmaz kesiminde odak genellikle sıfır ya da eksi tarafta tutulur ve sac kalınlaştıkça daha derine alınır. Örneğin bir 3 kW Raycus kaynağının üretici tablosunda 1–2 mm paslanmaz için 0, 4 mm için −1,5, 8 mm için −4,5 mm verilir. Kendi makinenizin güç sınıfına ait tabloyu esas alın.
Oksijenle karbon çelik keserken odak neden artı tarafta?
Oksijen kesiminde ısının önemli bir kısmı demirin oksijenle yanmasından gelir. Odağı yüzeyin biraz üstünde tutmak daha geniş bir kerf açar; oksijen ve eriyik kesimin dibine kadar rahat akar. Odak sacın içine alınırsa kerf alta doğru daralır, cüruf sıkışır ve alt kenarda yapışık çapak oluşur.
Odak ayarını ne sıklıkla kontrol etmeliyim?
Kesim kalitesi değiştiğinde, lens ya da koruma camı değiştirildiğinde, kafa çarptığında ve uzun süreli yüksek güçlü kesimlerden sonra kontrol edin. Otomatik odaklı kafalarda odak sıfır noktası çarpma veya bakım sonrasında kayabilir. Kesim bozulduğunda parametreyi kurcalamadan önce odak testini yapmak zaman kazandırır.