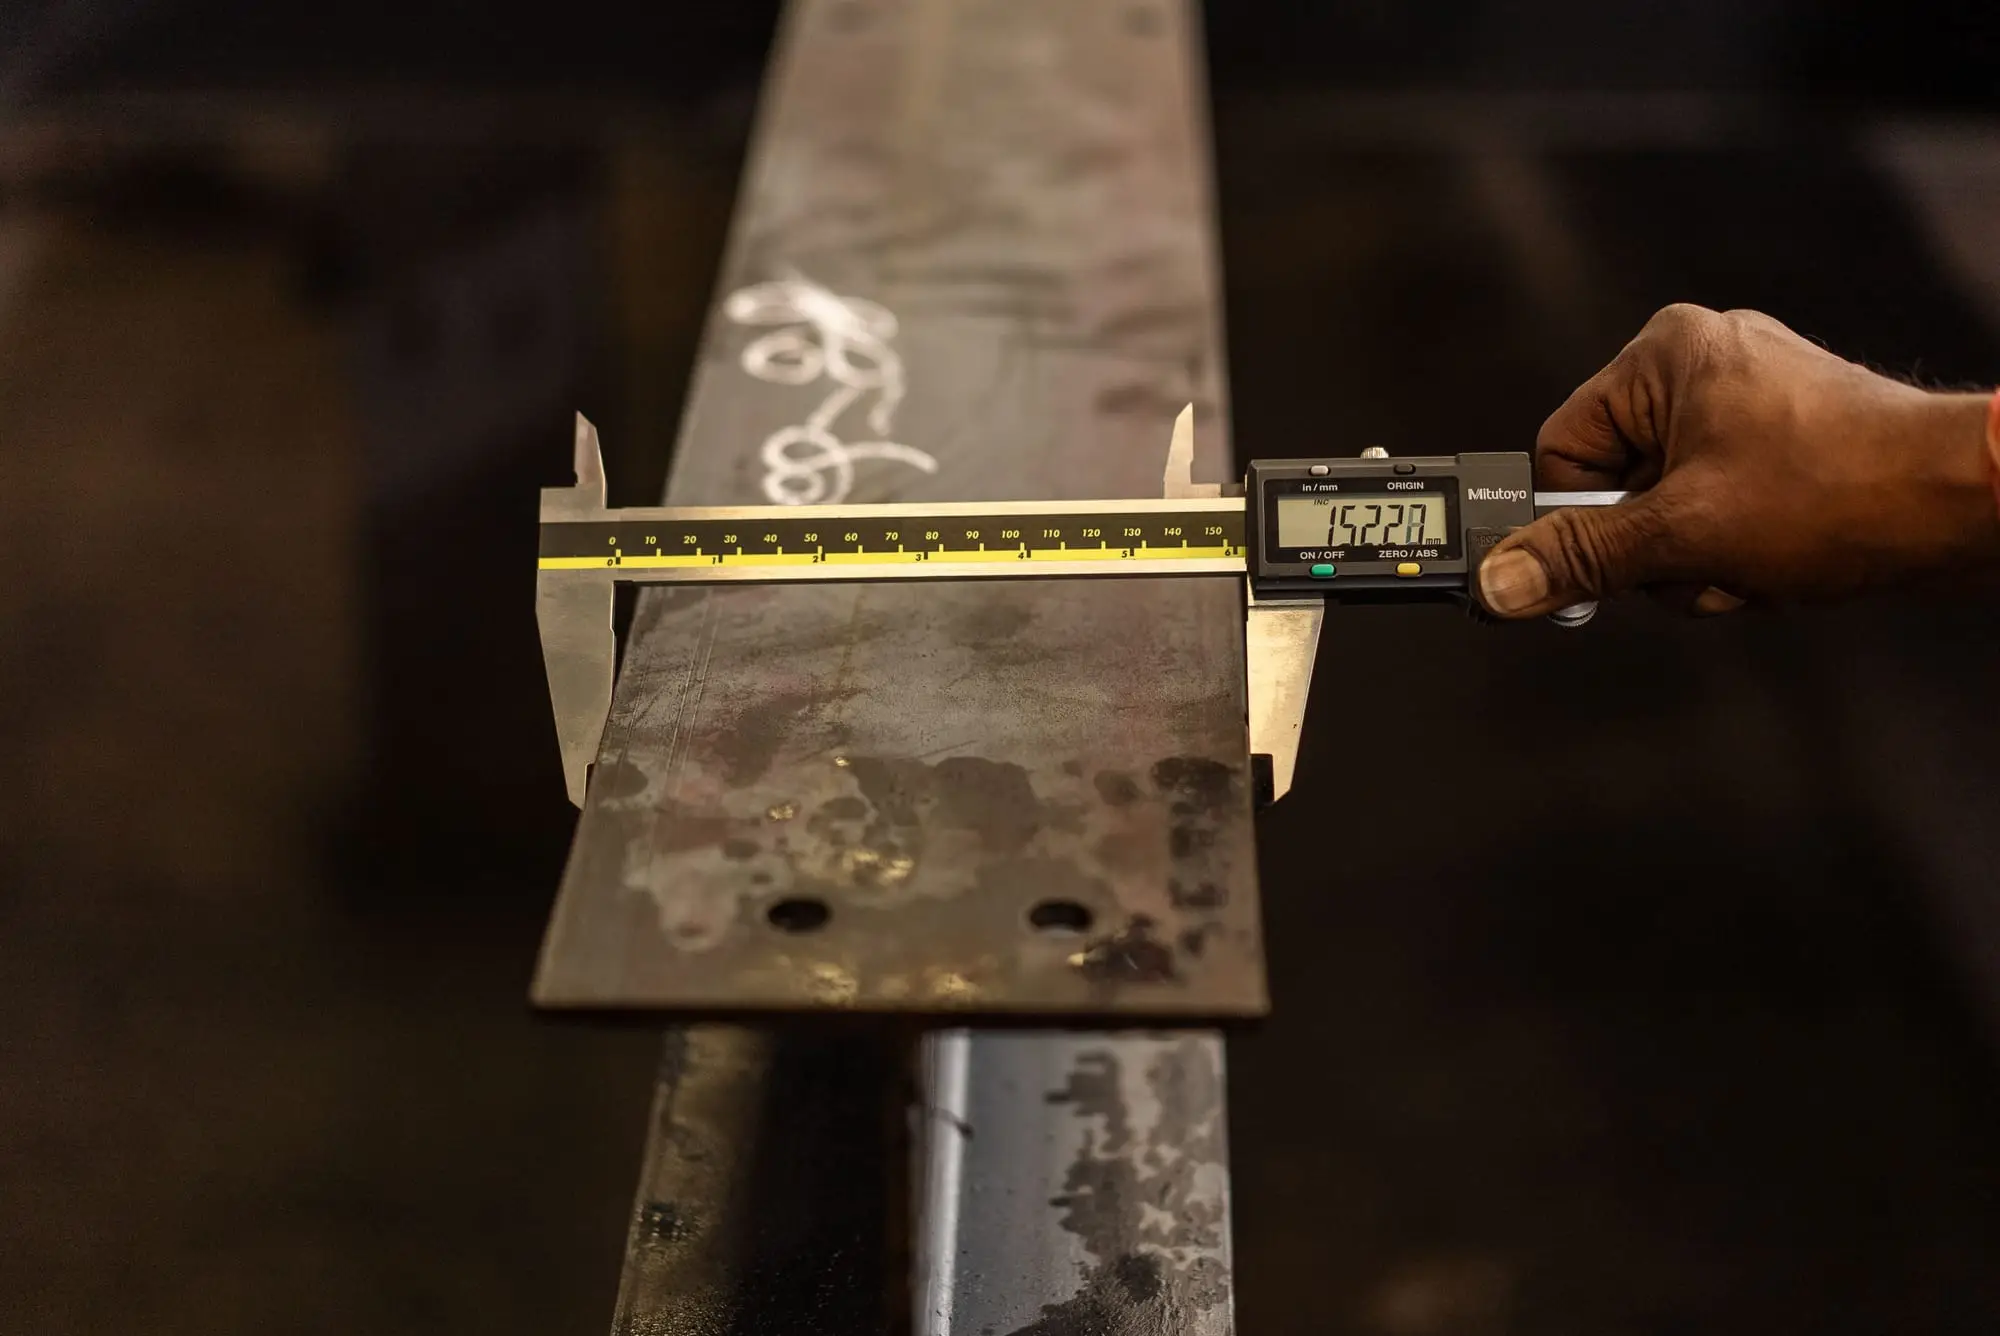
Çizimde 200 mm olan parça 200,4 mm çıkıyor, delikler oval kesiliyor ya da dikdörtgen parçaların köşegenleri birbirini tutmuyorsa sorun büyük olasılıkla tek bir yerde değildir. Lazer kesimde ölçü kaçıklığı; hareket sistemindeki mekanik boşluklar, servo ayarları, kontrol sistemindeki eksen parametreleri ve kesim sürecinin kendisi gibi birkaç kaynağın üst üste binmesiyle ortaya çıkar. Bu yazıda belirtileri nasıl okuyacağınızı, kontrollerin hangi sırayla yapılması gerektiğini ve ölçü kalibrasyonunun hangi adımlardan oluştuğunu anlatıyoruz.
Ölçü kaçıklığı hangi belirtilerle ortaya çıkar?
Hatanın şekli, kaynağı hakkında çok şey söyler. Kumpası elinize almadan önce sapmanın nasıl bir düzen izlediğine bakın:
- Orantılı büyüme veya küçülme: Kısa ölçüler doğru, uzun ölçüler hatalıysa ve hata mesafeyle birlikte artıyorsa eksen ölçeği, yani puls eşdeğeri ya da elektronik dişli oranı şüphelidir.
- Tek eksende sapma: X ekseni doğru, Y ekseni hatalı gibi durumlarda o eksenin mekanik aktarımı (pinyon, redüktör, kaplin) ve sürücü ayarı öne çıkar.
- Oval daireler: Daire bir yönde basık çıkıyorsa iki eksenin dinamik tepkisi eşit değildir; boşluk (backlash) ya da servo kazanç farkı tipik nedenlerdir.
- Köşegen farkı: Dikdörtgenin iki köşegeni farklı ölçülüyorsa gönye (diklik) bozulmuştur. Çift tahrikli Y ekseninde iki motor arasındaki senkron kayması bunun sık görülen bir sebebidir.
- Kontur başlangıcında basamak: Kesimin başladığı ve bittiği noktada birleşmeyen bir kademe; boşluğa, giriş-çıkış (lead-in/lead-out) ayarına veya ışın genişliği telafisine işaret eder.
- Gün içinde değişen ölçü: Sabah doğru, öğleden sonra hatalı ölçü veren bir makinede ısıl etkiler ve gevşeyen bağlantılar araştırılmalıdır.
Lazer kesimde ölçü hatasının başlıca nedenleri
Mekanik nedenler
Hareket sistemindeki her boşluk doğrudan parçaya yansır. Sık görülen mekanik kaynaklar şunlardır:
- Kremayer-pinyon boşluğu: Aşınmış dişler, pinyonun kremayere yeterince bastırılmaması veya kremayer ek yerlerindeki hizasızlık.
- Redüktör boşluğu: Planet redüktörlerde zamanla artan açısal boşluk, rulman aşınması ya da giriş milindeki sıkma bileziğinin kayması.
- Lineer ray ve araba aşınması: Kurumuş, tozla dolmuş veya hasar görmüş arabalar eksenin düzgün ilerlemesini bozar. Bu konuyu lineer ray ve araba bakımı sayfamızda ayrıntılı olarak ele alıyoruz.
- Gevşek bağlantılar: Motor flanşı, redüktör bağlantısı ve kesim kafası bağlantı plakasındaki cıvatalar titreşimle zamanla gevşeyebilir.
- Şase ve seviye: Makinenin zemine düzgün oturmaması ya da taşıma sonrası yapılmayan seviye ayarı gantry’yi zorlayarak ölçüyü etkiler.
Servo ve kontrol kaynaklı nedenler
- Eksenler arasında dengesiz servo kazanç (gain) ayarları, özellikle dairesel konturlarda ovalliğe yol açar.
- Çift tahrikli Y ekseninde iki motorun referans (home) ofsetinin kayması gönyeyi bozar.
- Gereğinden yüksek ivme (acceleration) ve sarsıntı (jerk) değerleri köşelerde ve küçük detaylarda sapma üretir.
- Motor ile redüktör arasındaki kaplinin kayması sinsi bir sorundur: Enkoder motor milini ölçtüğü için sürücü alarm vermez, ama eksen gerçekte komut edilen noktaya gitmez.
Yazılım, çizim ve parametre kaynaklı nedenler
- Puls eşdeğerinin veya elektronik dişli oranının yanlış girilmesi.
- Işın genişliği telafisinin (kerf telafisi) eksik ya da hatalı olması. Dış konturların küçük, iç deliklerin büyük çıkması bunun tipik işaretidir.
- DXF dosyasında birim hatası (inç–mm) ya da eğrilerin çok kaba doğru parçalarına bölünmesi.
- Giriş-çıkış çizgilerinin ve mikro birleşimlerin (micro-joint) uygun olmayan konumu.
Proses ve malzeme kaynaklı nedenler
- Isıl genleşme: İnce sacta sık yerleşimle (nesting) biriken ısı parçaları büyütüp çarpıtabilir; kesim sırası bu yüzden önemlidir.
- Malzeme iç gerilmesi: Haddelenmiş sacın gerilmesi kesimle serbest kaldığında parça esneyebilir.
- Sacın tablada kayması: Aşınmış ızgara çıtaları veya yüksek gaz basıncı ince sacı oynatabilir.
- Odak ve nozul yüksekliği: Bu değerlerdeki değişim kerf genişliğini, dolayısıyla ölçüyü değiştirir.
Adım adım teşhis: test parçasıyla ölçüm
Tahmin yürütmek yerine standart bir test parçası kesmek, teşhise giden kısa yoldur.
- Düz ve ince (1–2 mm) bir sacdan 100 × 100 mm kare, Ø50 mm daire ve tablanın izin verdiği ölçüde büyük bir dikdörtgen (ör. 1000 × 500 mm) kesin.
- Kalibre edilmiş ölçü aletleriyle X ve Y ölçülerini, dairenin iki eksendeki çapını ve dikdörtgenin köşegenlerini ölçün.
- Aynı parçayı düşük hızda ve normal üretim hızında tekrarlayın. İki sonuç arasındaki fark, dinamik (servo ve ivme) kaynaklı bir soruna işaret eder.
- Testi tablanın farklı bölgelerinde yineleyin. Bölgeye göre değişen hata; ray, kremayer ek yeri ya da şase kaynaklıdır.
| Belirti | Olası neden | İlk kontrol |
|---|---|---|
| Uzun ölçülerde orantılı hata | Puls eşdeğeri, elektronik dişli oranı | Uzun mesafede ölçüm, eksen parametreleri |
| Oval daire | Boşluk veya servo kazanç farkı | Pinyon-kremayer ve redüktör boşluğu, servo ayarı |
| Köşegen farkı | Gönye hatası, Y1–Y2 senkron kayması | Köşegen ölçümü, referans ofseti |
| İç delikler büyük, dış kontur küçük | Kerf telafisi | Telafi değeri ve yönü |
| Yalnızca yüksek hızda sapma | İvme, sarsıntı, servo tepkisi | Düşük hızla karşılaştırmalı test |
| Tablanın bir bölgesinde hata | Ray, kremayer ek yeri, şase | Bölgesel test, mekanik inceleme |
| Gün içinde değişen ölçü | Isıl etki, gevşeme | Sabah ve akşam karşılaştırması |
Makine hatası mı, parça çarpılması mı?
Her ölçü sapması makineden kaynaklanmaz. Isıyla çarpılan bir parça, tezgâh kusursuz çalışsa bile hatalı ölçülür. Ayrımı yapmak için şunlara dikkat edin:
- Parçayı tamamen soğuduktan sonra ve düz bir yüzey üzerinde ölçün; sıcakken alınan ölçüler yanıltıcıdır.
- Aynı programı daha kalın bir sacda deneyin. Hata kalın sacda kayboluyorsa sorunun nedeni büyük olasılıkla ısıl çarpılmadır.
- Parçada dalgalanma ya da kenarlarda kalkma varsa önce kesim sırasını gözden geçirin. İç konturların dış konturdan önce kesilmesi, kesimlerin tabla boyunca dağıtılması ve mikro birleşimler çarpılmayı belirgin biçimde azaltır.
- Makine kaynaklı hatalar genellikle tekrarlanabilir ve yönlüdür; ısıl hatalar ise parça yerleşimine ve kesim sırasına göre değişir.
Ölçü kalibrasyonu hangi adımlardan oluşur?
Kalibrasyonda sıra önemlidir. Mekanik boşluk giderilmeden yapılan yazılımsal telafi sorunu çözmez, yalnızca bir süreliğine gizler.
- Mekanik hazırlık: Ray, araba ve kremayer temizlenip yağlanır; pinyon-kremayer kavraması, redüktör boşluğu ve bağlantı cıvataları kontrol edilir.
- Eksen ölçeği: Uzun bir mesafe komut edilir, gerçek hareket hassas ölçüm aletiyle ölçülür ve puls eşdeğeri orantılı olarak düzeltilir. Düzeltmenin yönü parametrenin birimine (puls/mm ya da mm/puls) göre değişir; ters yapılan bir düzeltme hatayı ikiye katlar.
- Gönye ayarı: Köşegen farkı ölçülür. Çift tahrikli Y ekseninde iki motorun referans ofseti yazılımdan düzeltilir; gerekirse gantry bağlantıları mekanik olarak ayarlanır.
- Boşluk telafisi: Mekanik boşluk alındıktan sonra kalan küçük değer kontrol sisteminde telafi edilir. Telafi değerinin büyük çıkması, mekanikte hâlâ bir sorun olduğunu gösterir.
- Servo ayarı: Eksenlerin kazanç ve atalet oranı (inertia ratio) değerleri gözden geçirilir; iki Y motorunun benzer tepki vermesi sağlanır.
- Kerf telafisi ve doğrulama: Malzeme ve kalınlık bazında kerf ölçülüp kesim teknolojisine işlenir. Ardından test parçası yeniden kesilir ve sonuçlar kayıt altına alınır.
Kontrol sistemindeki (ör. FSCUT/CypCut) eksen parametreleri makinenin tüm hareketini etkiler. Herhangi bir değeri değiştirmeden önce parametre yedeği alın ve neyi neden değiştirdiğinizi not edin.
Hangi hassasiyet beklenmeli?
Fiber lazer kesim makinelerinin kataloglarında konumlama hassasiyeti genellikle metre başına ±0,03–0,05 mm, tekrarlanabilirlik ise ±0,02–0,03 mm düzeyinde verilir. Bu değerler eksen hareketine aittir. Kesilen parçada kerf, ısıl etki ve malzeme davranışı da devreye girdiği için ölçü toleransı daha geniştir. Beklentinizi makinenizin kataloğu ve kestiğiniz malzeme üzerinden belirleyin; kalibrasyonun amacı, makineyi üretici değerlerine yeniden yaklaştırmaktır.
Ölçü kaçıklığını önlemek için düzenli kontroller
- Her vardiya: Tabla ve ızgara durumu, kesim kafası bağlantısının sağlamlığı.
- Haftalık: Ray, araba ve kremayer temizliği; üretici önerisine göre yağlama.
- Aylık: Standart test parçasının kesilmesi ve sonuçların kaydı.
- Çarpışmadan sonra: Üretime dönmeden önce köşegen ve daire testi.
- Mevsim geçişlerinde: Ortam sıcaklığının belirgin biçimde değiştiği dönemlerde ölçü kontrolü.
Toz emişi zayıf makinelerde metal tozu kremayer ve raylarda birikir. Bu nedenle toz emiş bakımını da ölçü hassasiyetinin bir parçası olarak düşünün.
Ne zaman servise başvurmalı?
Aşağıdaki durumlarda sorunu kendi imkânlarınızla çözmek zordur ve yanlış müdahale hatayı büyütebilir:
- Temizlik ve yağlamaya rağmen oval daire veya köşegen farkı sürüyorsa,
- Redüktörden ses geliyor ya da pinyonda elle hissedilen boşluk varsa,
- Bir çarpışmanın ardından gantry’nin gönyesi bozulduysa,
- Hata düzensizse, yani aynı parça her kesimde farklı ölçü veriyorsa,
- Servo parametrelerine veya eksen ayarlarına müdahale gerekiyorsa.
Sonuç
Ölçü kaçıklığında doğru sıra; belirtiyi okumak, mekaniği düzeltmek ve ardından yazılımsal kalibrasyonu yapmaktır. Ölçü kalibrasyonu hizmetimizde eksen ölçeği, gönye, boşluk ve servo ayarlarını birlikte ele alıyoruz. Sorun redüktör ya da servo tarafındaysa redüktör tamiri ve servo motor tamiri hizmetlerimizle kökünden gideriyoruz. Parçalarınız ölçüyü tutmuyorsa test kesimi sonuçlarınızla birlikte servis talebi oluşturun; ölçüleri önceden paylaşmanız ön değerlendirmeyi hızlandırır.
Sık sorulan sorular
Lazer kesimde ölçüler neden tutmuyor?
Ölçü sapması genellikle birkaç etkenin birleşiminden doğar: kremayer-pinyon veya redüktör boşluğu, aşınmış lineer arabalar, dengesiz servo ayarları, yanlış puls eşdeğeri, eksik kerf telafisi ve ısıl genleşme. Hatanın şekli ipucu verir; uzun ölçülerde orantılı sapma eksen ölçeğini, oval daireler boşluk veya servo farkını, köşegen farkı ise gönye hatasını gösterir. Doğru teşhis için standart bir test parçası kesilip ölçülmelidir.
Lazer kesim makinesinde ölçü kalibrasyonu ne sıklıkla yapılmalı?
Sabit bir takvimden çok makinenin kullanım yoğunluğuna bakılır. Yoğun çalışan makinelerde her ay standart bir test parçası kesip sonuçları kaydetmek, sapmayı erken yakalamanın pratik bir yoludur. Çarpışma, taşıma, redüktör veya ray değişimi ve servo sürücü müdahalesinden sonra ise kalibrasyon kontrolü mutlaka yapılmalıdır. Test sonuçları tolerans dışına çıktığında tam kalibrasyon planlanır.
Kesilen daireler neden oval çıkar?
Daire kesilirken X ve Y eksenleri aynı anda ve tam bir uyum içinde hareket etmek zorundadır. Eksenlerden birinde mekanik boşluk, farklı servo kazancı ya da gereğinden yüksek ivme varsa daire bir yönde basık çıkar. Ovallik yalnızca yüksek hızda görülüyorsa dinamik ayarlar, düşük hızda da sürüyorsa pinyon-kremayer ve redüktör boşluğu öncelikli olarak incelenmelidir.
Ölçü kalibrasyonu ne kadar sürer?
Süre, hatanın kaynağına bağlıdır. Mekanik aksam sağlamsa ölçüm, parametre düzeltmesi ve doğrulama kesimi çoğu zaman aynı saha ziyaretinde tamamlanabilir. Ray, araba, pinyon veya redüktör gibi parçaların değişmesi gerekiyorsa süre, parça temini ve montaj işçiliğine göre uzar. Test parçası ölçülerinizi ve makine bilgilerinizi önceden paylaşmanız ön değerlendirmeyi hızlandırır.