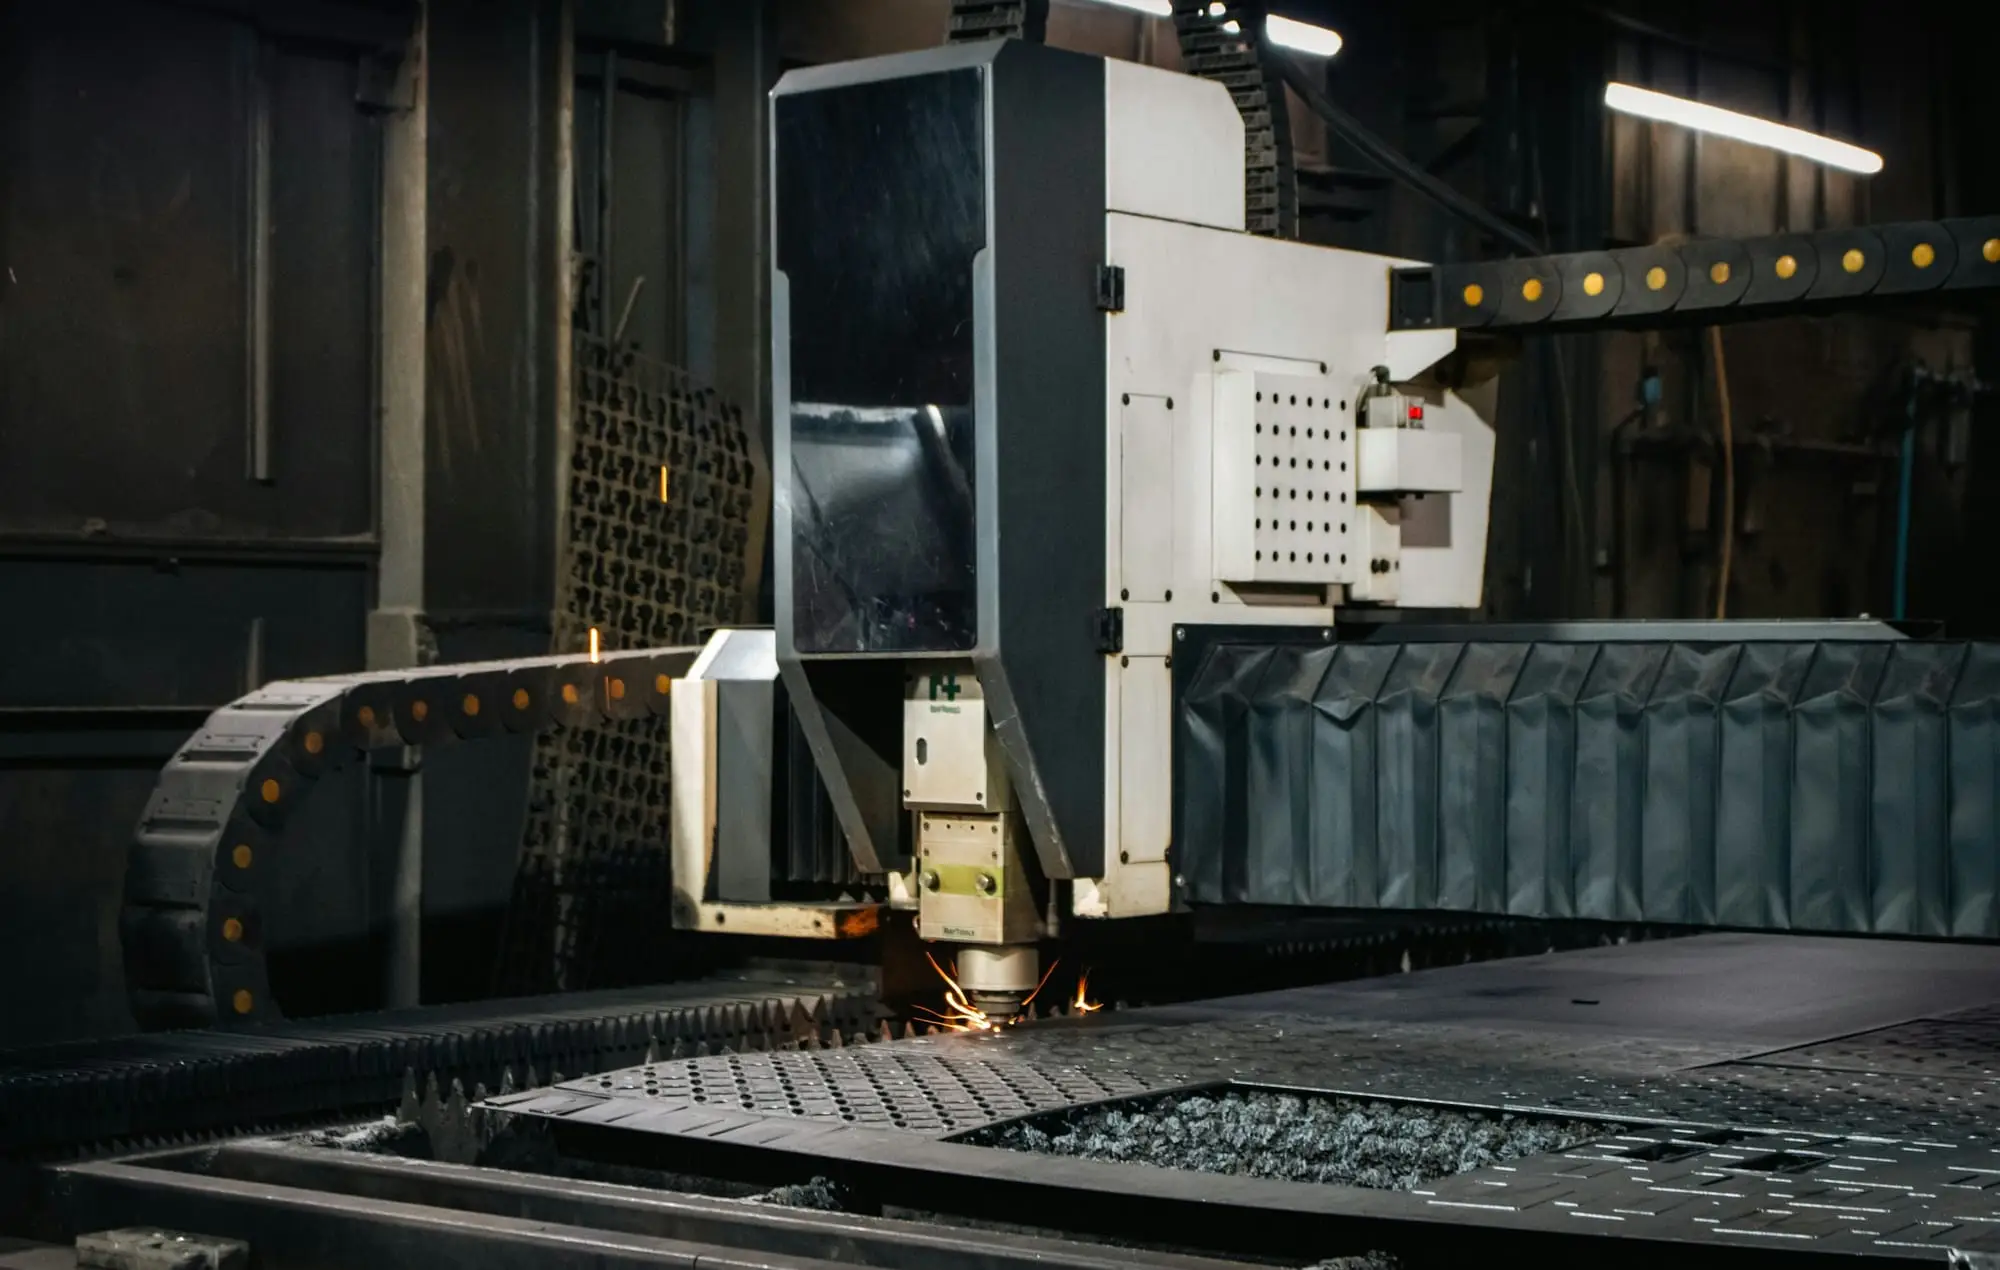
Niğde OSB ve Bor'daki üreticiler için Niğde lazer kesim servisi desteğini, yaklaşık 240 km uzaklıktaki Konya merkezimizden planlı saha ziyaretleri ve uzaktan bağlantıyla veriyoruz. Otomotiv yedek parçası, metal ürünleri ve gıda sanayi ekipmanı kesen fiber lazer kesim makinelerinde periyodik bakım, arıza onarımı, ölçü kalibrasyonu, lazer kaynağı kontrolü, kesim kafası ve optik bakımı yapıyoruz. Gün içinde düşen kesim kalitesi, güç kaybı veya tekrarlayan alarmlar gibi sorunlarda önce kayıtları uzaktan inceliyor, ardından sahaya doğru parçayla çıkıyoruz. Bochu BLT kesim kafalarını ve sarf parçaları Niğde'ye kargoyla gönderiyoruz. Bor'daki deri ihtisas bölgesine yakın çalışan makinelerde elektrik panosu ve kontak kontrollerine ayrıca önem veriyoruz.
Niğde'de lazer kesim makineleri ve sanayi yapısı
Niğde'nin sanayisi iki organize sanayi bölgesinde toplanıyor: şehir merkezindeki Niğde OSB ile Bor'daki karma ve deri ihtisas OSB. İlde gıda, tekstil, kauçuk-plastik, metal dışı mineraller ve ana metal sanayi öne çıkarken, otomotiv yedek parçası üreten köklü firmalar metal işleme tarafını güçlendiriyor. Bor'daki OSB ise deri işleme tesislerinin toplandığı ihtisas bölümüyle ilin diğer sanayi alanlarından ayrılıyor.
Otomotiv yedek parçası ve metal ürünleri üreten işletmelerde lazer kesim makineleri çoğunlukla seri üretimde, uzun vardiyalar boyunca çalışıyor. Bu düzende optiklerin ısınması, koruma camının kirlenmesi ve gaz beslemesindeki dalgalanmalar, kesim kalitesinin gün içinde değişmesine yol açabiliyor. Lazer kaynağının çıkış gücünü, soğutma değerlerini ve alarm geçmişini periyodik olarak kontrol etmek, performans kaybını fark edilir bir kalite sorununa dönüşmeden yakalamayı sağlıyor.
Yaklaşık 1.230 metre rakımdaki Niğde'de kışlar soğuk, yazlar kuru geçiyor; bu da donma ve toz riskini aynı bakım takvimine taşıyor. Deri işleme tesislerine yakın çalışan makinelerde ise havadaki kimyasal buharlar, elektrik kontaklarında ve kartlarda korozyonu hızlandırabiliyor.
Öne çıkan sektörler
- otomotiv yedek parça
- ana metal sanayi
- metal işleme
- gıda sanayi ekipmanları
Niğde sanayi bölgelerinde lazer kesim servisi
Organize sanayi ve sanayi siteleri
- Niğde OSB (Merkez)
- Niğde Bor Karma ve Deri İhtisas OSB
Hizmet verdiğimiz başlıca ilçeler
- Merkez
- Bor
Niğde'ye nasıl hizmet veriyoruz?
Niğde'deki talepleri Konya'dan yaklaşık 240 km'lik yol mesafesiyle karşılıyor, ziyaretleri mümkün olduğunda Aksaray ve Nevşehir'deki işlerle birlikte planlıyoruz. Arıza bildirimlerinde önce uzaktan bağlanıp alarm ve parametre kayıtlarını inceliyor, gereken parçaları ziyaret öncesinde hazırlıyoruz. Seri üretim yapan firmalar için bakım ziyaretlerini vardiya düzenine göre bölebiliyor; lazer kaynağı güç ölçümünü ve soğutma değerlerinin kontrolünü periyodik bakımın standart parçası olarak yapıyoruz. Kesim kafası ve kapasitif sensör gibi modüllerin onarımını gerektiğinde Konya'daki atölyemizde tamamlıyoruz. Acil sarf ihtiyaçlarını ziyaret tarihini beklemeden kargoyla gönderiyor, bakım planı olan işletmelerin ziyaret tarihlerini üretim takvimleriyle uyumlu hale getiriyoruz.
- Talep Form, WhatsApp veya telefonla arızayı bildirin.
- Ön teşhis Uzaktan bağlantı, fotoğraf ve videoyla sorunu daraltalım.
- Müdahale Gerekirse doğru parçayla yerinde servisi planlayalım.
- Test Test kesimi, ölçüm ve servis raporuyla teslim edelim.
Niğde'de verdiğimiz lazer kesim servisi hizmetleri
Bakım & Kalibrasyon
Arıza & Onarım
Optik & Kesim Kafası
Gaz & Pnömatik
Yazılım & Uzaktan Destek
Kurulum, Taşıma & Danışmanlık
Niğde lazer kesim servisi: sık sorulan sorular
Seri üretimde vardiya sonuna doğru kesim kalitesi neden düşüyor?
Uzun süreli kesimde koruma camı kirlendikçe ısınır ve ışını bozmaya başlar; nozul aşınır ve gaz akışı düzensizleşir. Tüp paketinden beslenen sistemlerde tüpler boşaldıkça basınç düşebilir, sıvı tanklı sistemlerde ise yoğun tüketimde buharlaştırıcı buzlanabilir. Chiller'ın sıcak saatlerde su sıcaklığını tutamaması da odak konumunu etkiler. Vardiya ortasında koruma camı ve nozul kontrolü ile gaz basıncının izlenmesi sorunu çoğunlukla giderir.
Lazer kaynağında güç kaybı olduğunu nasıl anlarız?
Daha önce rahatça kesilen kalınlıkların kesilememesi, kesim hızının düşürülmek zorunda kalınması veya delme sürelerinin uzaması güç kaybına işaret edebilir. Ancak aynı belirtilere kirli optikler, bozulmuş lazer merkezleme ve QBH konnektör kirliliği de yol açabilir. Doğru tespit için çıkış gücünün uygun bir güç ölçerle ölçülmesi ve lazer kaynağının alarm geçmişinin incelenmesi gerekir; bu ölçümü periyodik bakım kapsamında yapıyoruz.
Deri işleme tesislerine yakın atölyemizde elektronik arızalar neden sık görülüyor?
Deri işleme süreçlerinde havaya karışan bazı kimyasal buharlar, nemle birleştiğinde bakır kontaklarda, konnektörlerde ve kartlarda korozyonu hızlandırabilir. Bu durum iletişim hatalarına, sürücü alarmlarına ve sensör arızalarına yol açabilir. Elektrik panosunun kapalı ve contalarının sağlam olması, pano soğutmasının dış havayı doğrudan içeri almaması ve kontakların periyodik bakımda kontrol edilmesi riski azaltır. Pano müdahalelerinden önce enerjiyi kesip kilitleme-etiketleme uygulayın.
Makine açılışta referans (sıfırlama) hatası veriyor; neden olabilir?
Eksenlerin referans noktasını bulamaması genellikle kirli veya hasarlı referans ve limit sensörlerinden, gevşemiş sensör kablolarından ya da enkoder bağlantı sorunlarından kaynaklanır. Bir çarpma sonrası oluşan mekanik kayma veya kablo zinciri içinde aşınan kablolar da bu hataya yol açabilir. Sensörleri temizleyip bağlantıları kontrol etmek ilk adımdır; sorun sürüyorsa uzaktan bağlanarak kontrol sistemi kayıtlarını inceliyor, gerekirse sahada ölçüm yapıyoruz.