CNC router veya plazmada kesilen parçaların ölçüsüz çıkması, hem malzeme hem de zaman kaybıdır. Bazen 100 mm çizilen bir çizgi 101 mm çıkar, bazen iş ilerledikçe şekiller kayar, bazen de daireler oval olur. Bu belirtilerin hepsi “ölçü tutmuyor” diye tarif edilir ama nedenleri birbirinden çok farklıdır.
Bu yazıda önce belirtinin türünü ayırıyor, ardından Mach3 ayarlarından mekaniğe kadar kontrol edilmesi gerekenleri sıralıyoruz.
İki farklı sorun: sabit oran mı, rastgele kayma mı?
Ölçü sorununu çözmenin ilk adımı, hatanın karakterini anlamaktır:
- Sabit oranlı hata: Parça her seferinde aynı oranda büyük veya küçük çıkıyor. Hata, kesilen uzunlukla doğru orantılı. Bu bir ayar sorunudur; neden büyük ihtimalle adım/mm değeridir.
- Rastgele veya biriken kayma: Bazen doğru, bazen yanlış çıkıyor; iş ilerledikçe şekiller kayıyor, başlangıç noktasına dönüldüğünde makine aynı yere gelmiyor. Bu adım kaçırma veya mekanik boşluk belirtisidir.
Sabit oranlı hatada: adım/mm ayarı
Mach3’te her eksenin ne kadar adımla bir milimetre ilerleyeceği Config → Motor Tuning ekranındaki Steps per değeriyle tanımlanır. Bu değer şunlardan hesaplanır:
- Motorun tur başına adım sayısı (çoğu step motorda 200)
- Sürücüdeki mikro adım ayarı (örneğin 1/8, 1/16)
- Vida adımı ya da kremayer-pinyon veya kayış-kasnak oranı
Örnek: 200 adımlı motor, 1/8 mikro adım ve 5 mm adımlı vida için değer 200 × 8 / 5 = 320 adım/mm olur.
Hesaplanan değeri mutlaka ölçümle doğrulayın:
- Eksene bir referans işareti koyun.
- Mach3’ten ekseni, olabildiğince uzun bilinen bir mesafe (örneğin 500 mm) kadar sürün.
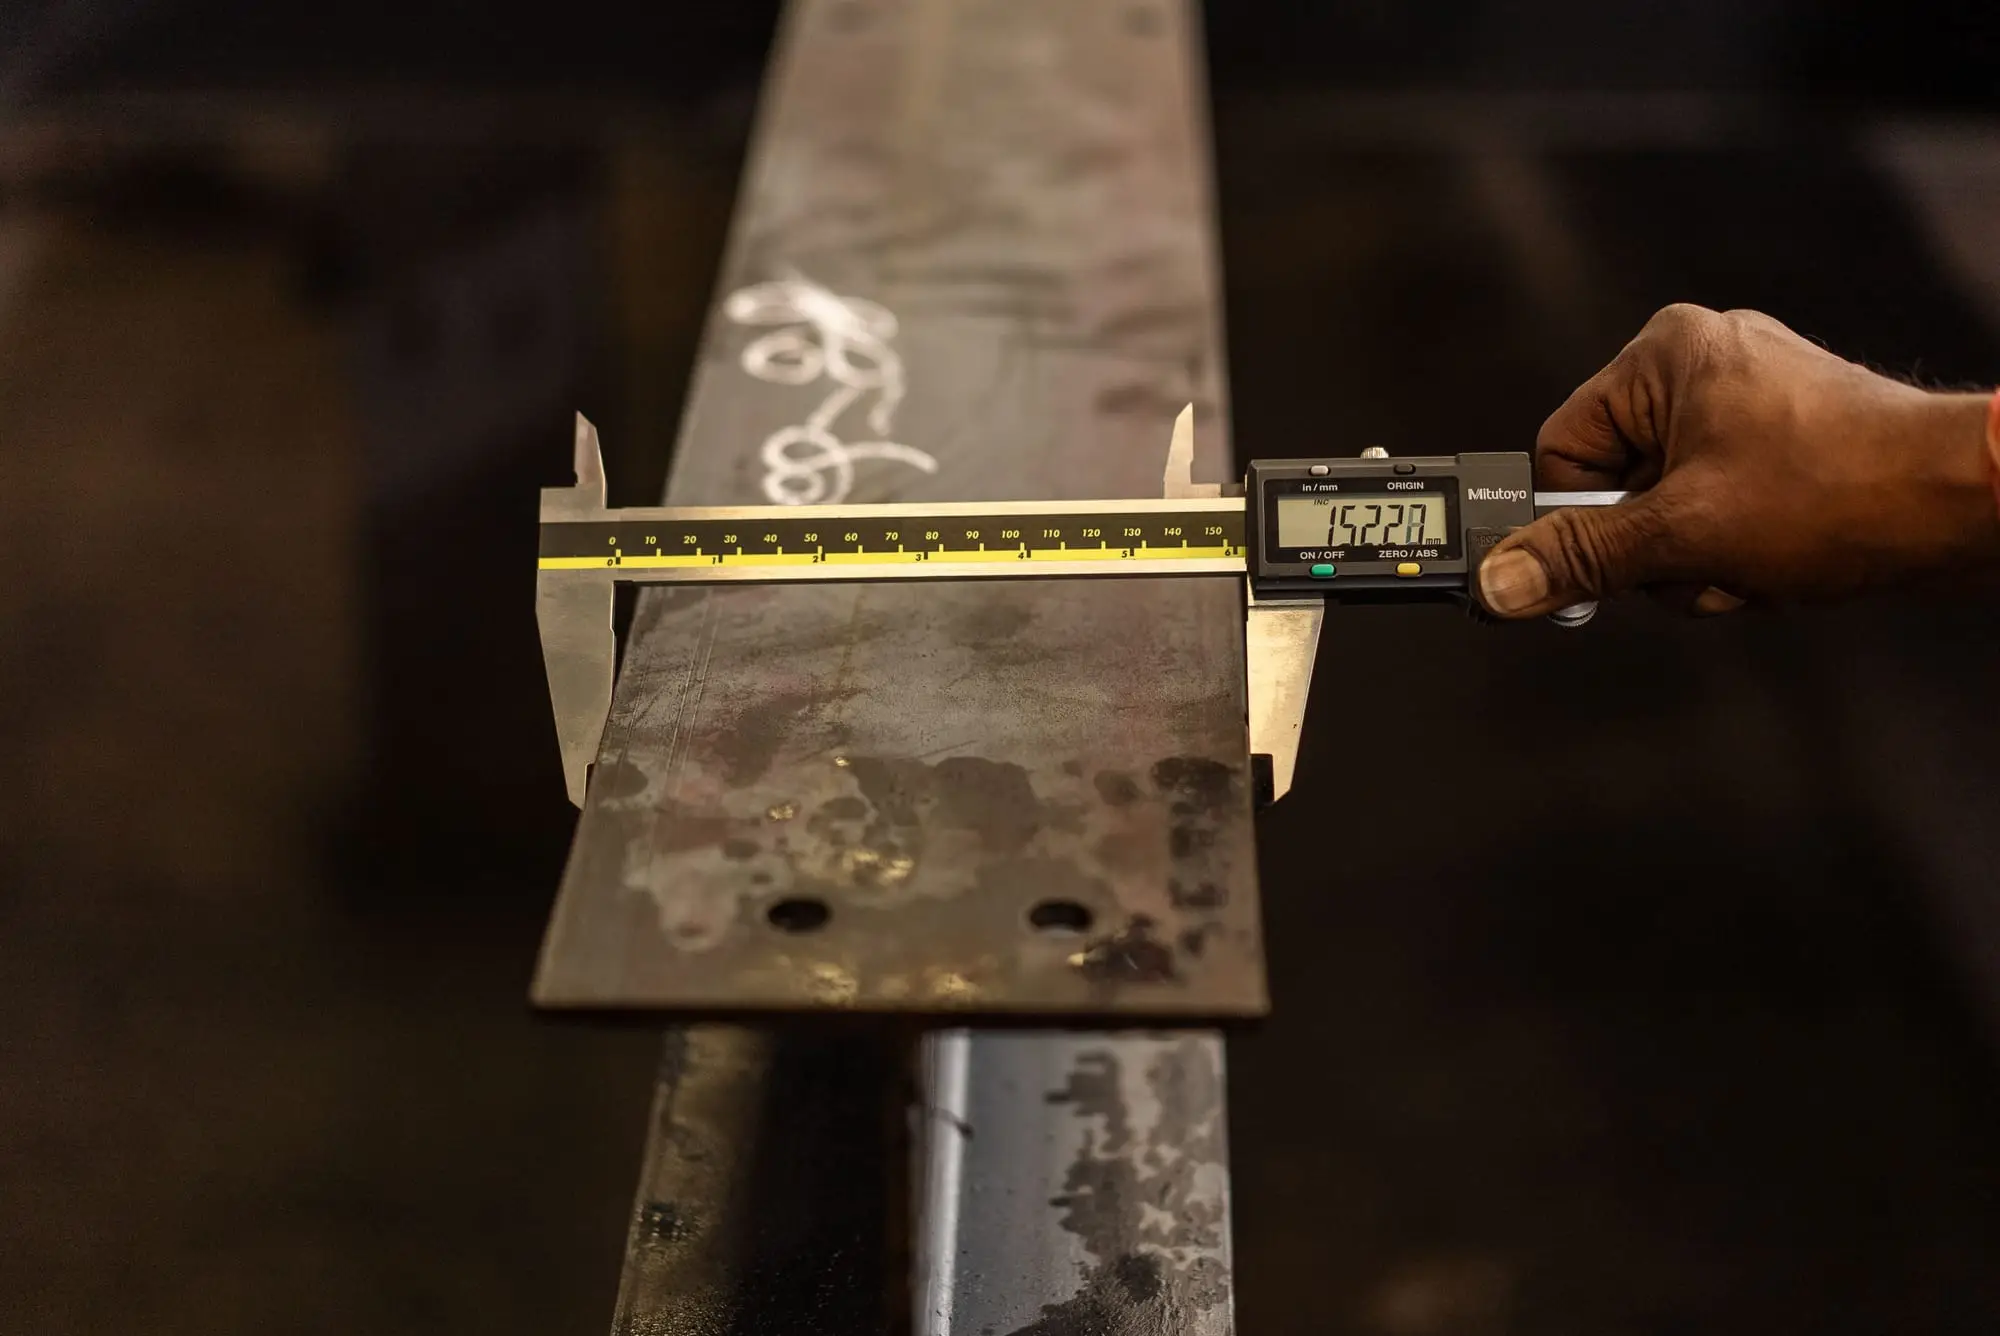
- Gerçek hareketi çelik metre veya kumpasla ölçün.
- Yeni değer = mevcut değer × (komut verilen mesafe / ölçülen mesafe).
Kısa mesafede yapılan ölçüm hatayı gizler; mesafe ne kadar uzunsa sonuç o kadar doğru olur. Sürücüdeki mikro adım anahtarlarıyla oynandıysa Mach3’teki değerin de değiştirilmesi gerektiğini unutmayın.
Rastgele kaymada: adım kaçırma
Adım kaçırma, motorun Mach3’ten gelen adımları takip edemediği an oluşur. Kaçırılan adım geri gelmez, hata birikir. En sık nedenler:
Hız ve ivme çok yüksek
Mach3’te Velocity ve Acceleration değerleri makinenin mekaniğine ve motor torkuna göre ayarlanmalıdır. Fazla yüksek ivme, özellikle köşelerde ve ağır gantry’lerde adım kaçırmaya yol açar. Test için değerleri yaklaşık yarıya indirin; kayma kayboluyorsa sorunun kaynağı budur. Ardından değerleri kademeli artırarak makinenin güvenli sınırını bulun.
Sürücü akımı düşük
Step motor sürücüsündeki akım ayarı, motorun etiketindeki değere uygun olmalıdır. Düşük akım torku azaltır. Aşırı yüksek akım ise motoru ve sürücüyü ısıtır. Sürücü ve motor aşırı ısınıyorsa havalandırmayı da kontrol edin.
Step sinyali zamanlaması
Bazı sürücüler, Mach3’teki Step Pulse ve Dir Pulse sürelerinin belli bir değerin üzerinde olmasını ister. Çok kısa darbe süresi sürücünün adımları kaçırmasına neden olabilir. Sürücünün dokümanındaki minimum değerleri kullanın.
Elektriksel parazit
Plazma arkı veya inverter kaynaklı parazit, step sinyaline sahte darbeler ekleyerek ya da darbeleri bozarak kaymaya yol açabilir. Kayma yalnızca plazma yanarken veya spindle dönerken oluyorsa topraklama ve kablo yolunu kontrol edin. Bu konu Mach3 USB bağlantısı kopuyor yazımızda ayrıntılı anlatılıyor.
Mekanik boşluk
Elektronik doğru çalışsa bile mekanik boşluk ölçüyü bozar:
- Kaplin: Motor ile vida arasındaki kaplin vidaları gevşemişse motor döner, vida kayar.
- Kasnak ve dişli: Kasnak veya pinyon mil üzerinde kayıyor olabilir; set vidalarını kontrol edin.
- Somun ve vida: Aşınmış trapez somunlar yön değiştirmelerde boşluk yapar.
- Kayış: Gevşek kayış esner, gergin olmayan kayış diş atlayabilir.
Motor miline ve vida veya kasnağa bir çizgi çekip ekseni ileri geri sürmek, kayan parçayı hemen gösterir. Mach3’ün boşluk telafisi (backlash) yalnızca mekanik sorun giderildikten sonra kalan küçük farklar için kullanılmalıdır.
Gantry makinelerde iki taraf
Y ekseni iki motorla sürülen gantry makinelerde, iki tarafın farklı ayarlanması ya da birinin adım kaçırması gantry’yi çarpıtır ve kareler paralelkenar çıkar. İki motorun aynı adım/mm, hız ve ivme değerleriyle çalıştığından ve referansın (home) iki tarafta ayrı ayrı yapıldığından emin olun.
Kontrol listesi
- Hata sabit oranlı mı, rastgele mi?
- Sabit oranlıysa: adım/mm değerini uzun mesafede ölçerek düzeltin.
- Rastgele ise: hız ve ivmeyi düşürüp deneyin.
- Sürücü akımı ve step darbe süreleri uygun mu?
- Kayma plazma veya spindle çalışırken mi artıyor?
- Kaplin, kasnak, somun ve kayışta boşluk var mı?
Bu ayarların çoğunu uzaktan bağlanarak operatörünüzle birlikte yapabiliyoruz. Ayrıntılar için Mach3 kurulum ve ayar sayfamıza bakın. Eksen hiç hareket etmiyorsa Mach3 eksen hareket etmiyor yazımızla başlayın.
Sık sorulan sorular
Parçalarım hep aynı oranda büyük veya küçük çıkıyor, sebebi ne?
Ölçü farkı her uzunlukta aynı oranda ise sorun neredeyse her zaman Mach3'teki adım/mm (steps per unit) değeridir. Örneğin 100 mm'de 1 mm, 500 mm'de 5 mm fark varsa ayar yüzde bir hatalıdır. Ekseni bilinen bir mesafe kadar sürüp gerçek hareketi ölçerek değeri düzeltmek gerekir.
Ölçü farkı her seferinde farklı, iş ilerledikçe kayıyor. Neden?
Rastgele ve birikerek büyüyen kaymalar adım kaçırmaya işaret eder. En sık nedenler motorun kaldıramayacağı hız ve ivme ayarları, düşük sürücü akımı, gevşek kaplin veya kasnak ve elektriksel parazittir. Önce hız ve ivmeyi düşürerek deneyin; kayma azalıyorsa sorun ayar tarafındadır.
Daireler oval çıkıyor, ne kontrol etmeliyim?
Oval daire, iki eksenin farklı ölçeklendiğini veya birinde boşluk ya da adım kaçırma olduğunu gösterir. İki eksenin adım/mm değerini ayrı ayrı ölçerek doğrulayın, ardından vida veya kremayerdeki mekanik boşluğu kontrol edin. Gantry makinelerde iki taraf motorunun senkron çalışması da önemlidir.
Mach3'te backlash ayarı sorunu çözer mi?
Mach3'ün boşluk telafisi küçük ve sabit boşlukları kısmen düzeltebilir ama mekanik sorunun yerini tutmaz. Gevşek bir kaplin, aşınmış somun veya kayan bir kasnak telafiyle gizlenirse ölçüler yine tutarsız olur. Önce mekanik boşluk giderilmeli, telafi yalnızca kalan küçük farklar için kullanılmalıdır.